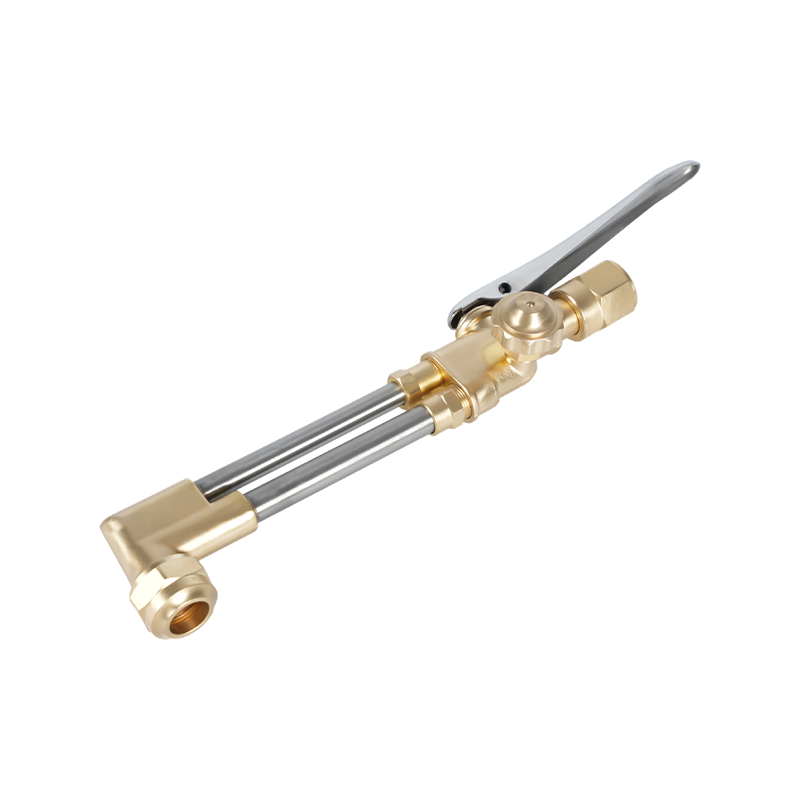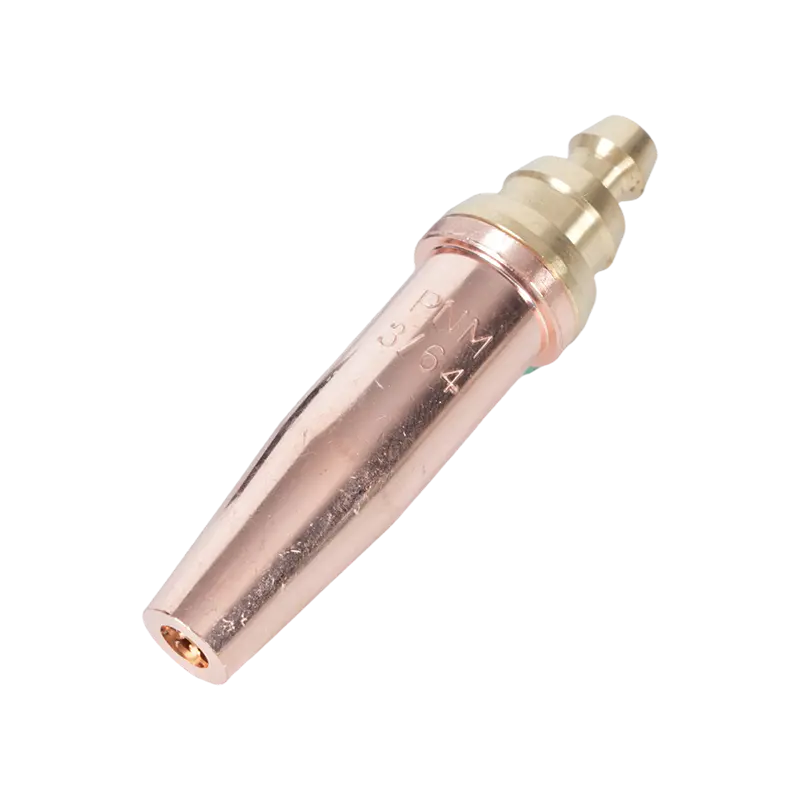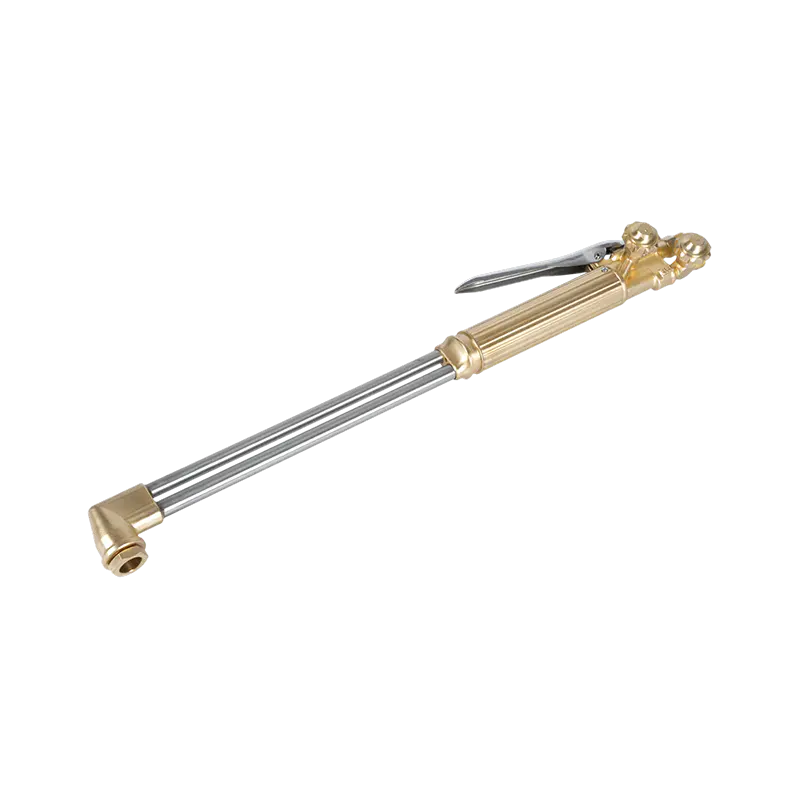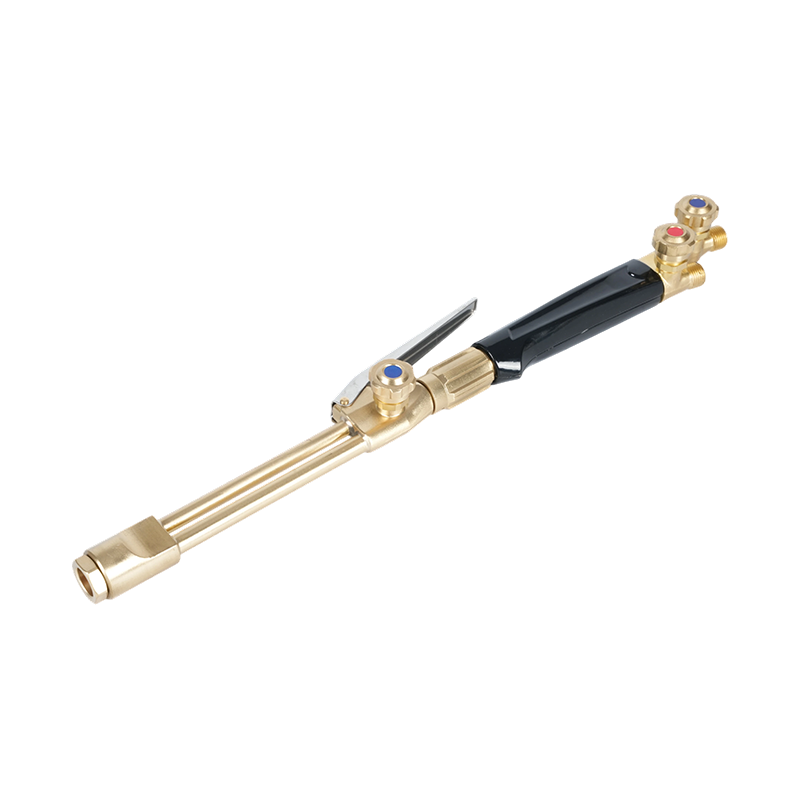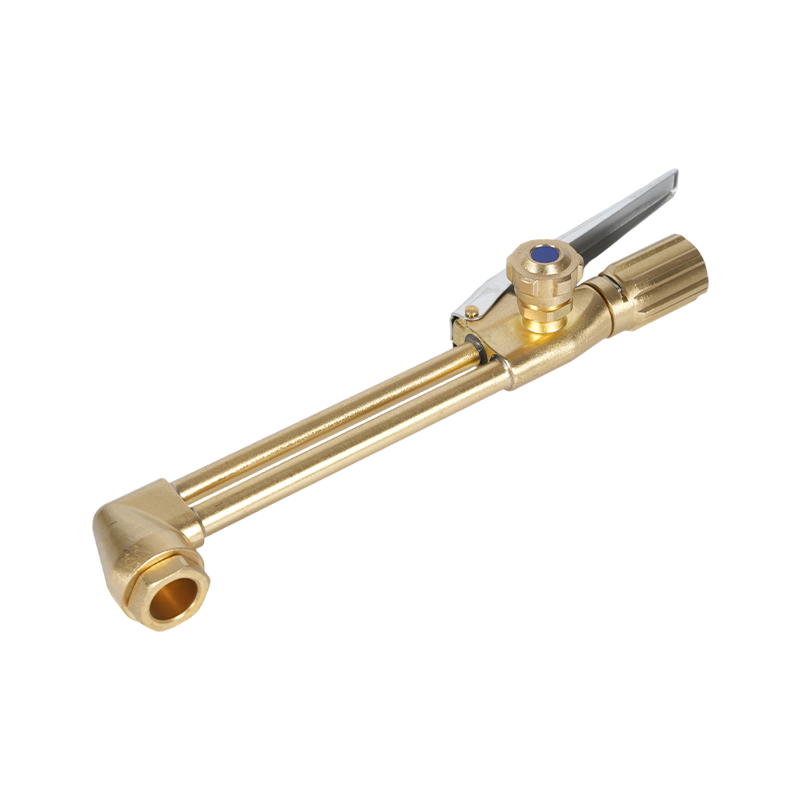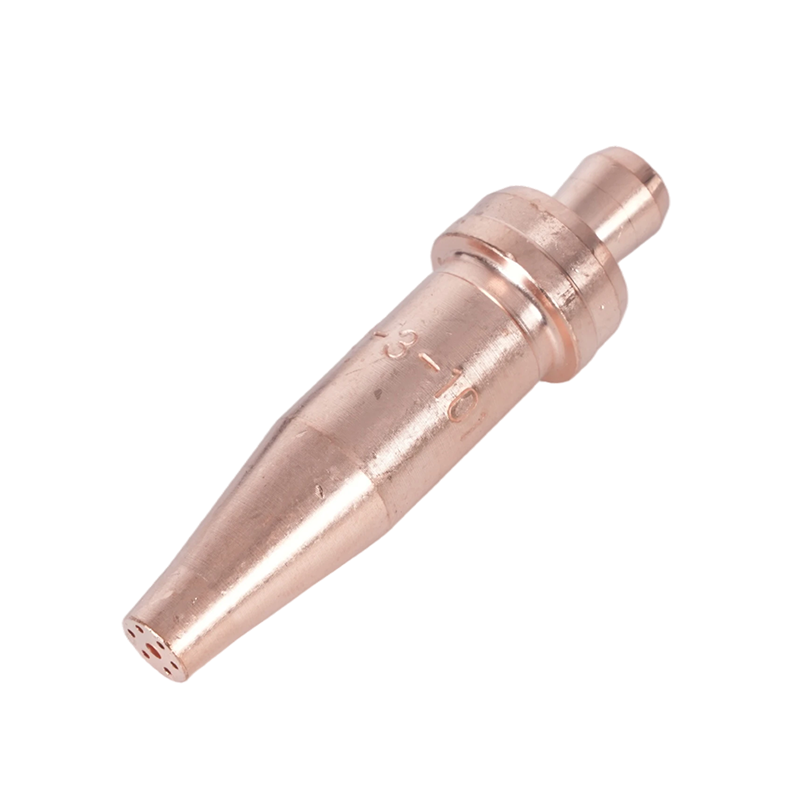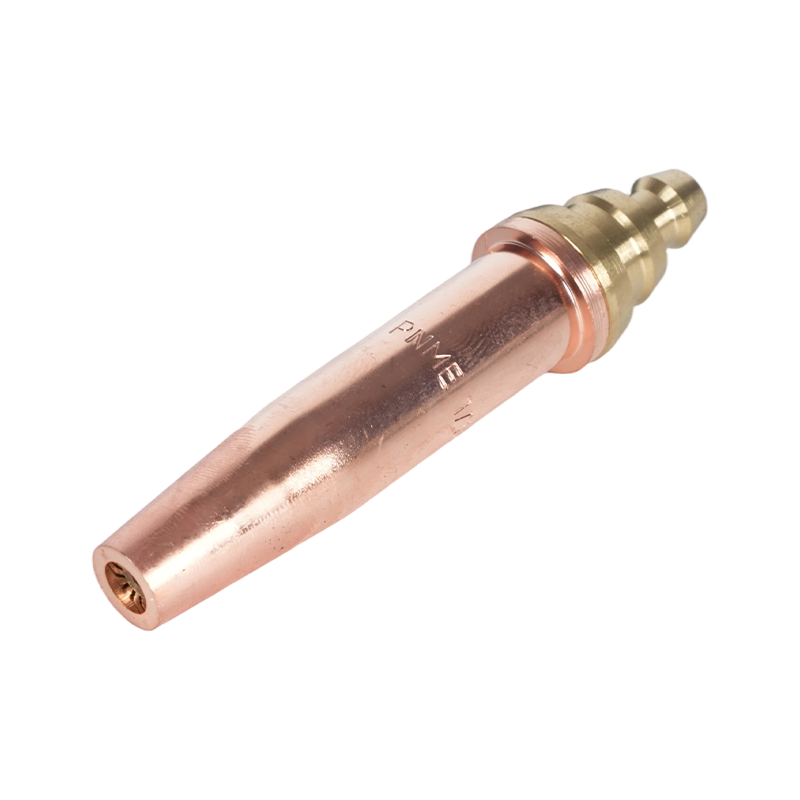
この記事では、特にトーチチップの切断と 切断トーチノズル 酸素燃料金属の切断に使用されます。チップの種類、ジョブに適したノズルの選択方法、正しいセットアップと圧力のガイダンス、メンテナンスとクリーニング、一般的な切断の問題のトラブルシューティング、および安全上の考慮事項について説明します。この情報は実用的で、日常の切断作業に実行可能な手順と参照表を必要とする溶接工、製造業者、メンテナンス技術者を対象としています。
切断トーチチップとノズルの種類
切断トーチの先端とノズルは、特定の作業向けに設計されています。タイプを理解すると、チップを材料の厚さや希望する切断品質に合わせるのに役立ちます。主なカテゴリを、機能の違いとそれぞれの適切な場所とともに以下にリストします。
ハンド(手動)切断のヒント
ハンドチップはモバイルワークや小規模店舗で一般的です。単一の切断用酸素オリフィスと予熱ジェット配置が備わっています。サイズはきれいにカットできる厚さによって異なります。薄いプレートには小さなチップが使用され、重いプレートには大きなチップが使用されます。ハンドチップは修理が簡単 (ノズルインサートの交換) で、ハンドヘルドトーチ本体と一緒に使用されます。
機械およびライン切断ノズル
マシンノズルは、ガントリーシステム、CNC 酸素燃料切断テーブル、または自動キャリア用に設計されています。これらは多くの場合、より堅牢で、交換可能なオリフィスを備えており、より高い移動速度での予熱の一貫性を向上させるために特殊な混合チャンバーを組み込んでいる場合もあります。多くの場合、機械のノズルには、より正確な圧力制御と洗浄規則が必要です。
ドラッグとガウジングのヒント
ドラッグチップは、ワークピースと継続的に接触またはほぼ接触する形状になっています (長い直線の切断またはガウジングに使用されます)。ガウジングチップとノズルには、薄く正確な切断を行うのではなく、金属を除去するための幅広の複数のジェットがあり、溶接継手の準備や欠陥の除去に役立ちます。
適切なチップの選び方: サイズ、オリフィス、形状
チップを選択するには、ノズルのオリフィス サイズ、ジェット構成、チップの形状を板厚、鋼種、切断方法 (手作業か機械か) に適合させる必要があります。以下に、最も重要な選択基準とその適用方法を示します。
チップサイズとプレートの厚さ
メーカーは公称切断能力に基づいてチップを評価します。保守的なアプローチを使用してください。効率的に切断してドロスを減らすために、プレートの厚さよりわずかに大きいサイズのチップを選択してください。反復的な作業の場合は、チップを継続的に変更するのではなく、一般的な作業に対応できるようチップ サイズの範囲を狭めてください。
| 一般的なチップサイズ | 推奨炭素鋼厚さ | 一般的な切断酸素圧力 (psi) |
| ヒント 0 (非常に小さい) | 1 ~ 6 mm (1/16 インチ ~ 1/4 インチ) | 20 ~ 40 psi |
| ヒント 1 ~ 2 | 6 ~ 12 mm (1/4 インチ ~ 1/2 インチ) | 30 ~ 50 psi |
| ヒント 3 ~ 5 | 12 ~ 25 mm (1/2 インチ ~ 1 インチ) | 40 ~ 60 psi |
| ヒント 6 以上 (大) | 25–100 mm (1"–4") | 50 ~ 90 psi |
これらの値は一般的な範囲です。特定のチップ モデルと鋼種の正確なオリフィス直径、切断酸素圧力、および推奨移動速度については、メーカーのチップ チャートを参照してください。
材料とコーティングに関する考慮事項
ほとんどの酸素燃料切断は軟鋼で行われます。ステンレス鋼と高合金鋼は同じように酸化しないため、異なるアプローチ (プラズマ切断や特別な技術など) が必要です。チップは通常真鍮または銅合金です。激しい磨耗や頻繁な汚染が予想される場合は、交換可能なオリフィスを備えたノズルを選択してください。
正しい設定: 圧力、予熱、移動速度
正しいガス圧力、予熱ジェットの調整、移動速度は、チップの設計と同じくらい重要です。以下は、炭素鋼の酸素燃料切断に一般的に使用される実際の設定手順とパラメータ範囲です。
段階的なセットアップ
- チップとノズルに破片、シートの傷、オリフィスの損傷がないか点検します。
- トーチメーカーの推奨に従って、燃料 (アセチレン/プロパン) の予熱圧力を設定します。
- 薄い金属を切断する場合は、予熱ジェットを開き、内側の火炎コーンを中性炎またはわずかに浸炭性の炎に調整します。
- 切断酸素圧力はチップサイズと板厚に対するメーカー推奨値に設定してください。
- スクラップに対してテストカットを実行して、きれいなピアス、正しい移動速度、および許容できるドロスの形成を確認します。
一般的な圧力と速度のガイダンス
移動速度はチップのサイズとプレートの厚さに依存します。特定の厚さに最適化されたチップにより、移動速度が速くなり、ドロスの少ない狭い切り口が可能になります。常にノズルメーカーの移動速度チャートを出発点として使用し、特定のトーチと鋼の状態に合わせて調整してください。
メンテナンス: クリーニング、チップの修理、寿命
定期的なメンテナンスにより、ノズルの性能を予測可能な状態に保つことができます。一般的なメンテナンスには、予熱ポートの清掃、オリフィス領域からのスラグの除去、摩耗したオリフィスまたはチップインサートの交換が含まれます。スケジュールに従ってください。頻繁に使用するラインではチップを毎日検査し、ガウジングや長時間の運転の後には清掃してください。
掃除方法と道具
- 推奨されるチップ リーマーと予熱ジェット ブラシを使用してください。オリフィスが拡大したり変形したりする可能性のあるワイヤー ネイルは絶対に使用しないでください。
- ひどく汚染されたチップを切断装置用に設計された溶剤に短時間浸し、グリースやスラグを溶解します (メーカーの指示に従ってください)。
- オリフィスに腐食(直径の不均一)が見られる場合、またはシートに傷が入っている場合は、チップインサートを交換してください。目に見える大きな損傷が現れる前に性能が低下します。
期待寿命
寿命は材料のカット、チップの材質、汚染レベルによって異なります。きれいな軟鋼に使用され、よくメンテナンスされたチップは、断続的に使用しても数か月持続します。実稼働環境では、数週間ごとに交換が必要になる場合があります。使用時間を追跡し、ダウンタイムを避けるために予備のインサートを手元に保管してください。
一般的なノズルとチップの問題のトラブルシューティング
カットがうまくいかない場合は、チップ/ノズルに問題があるかどうかを診断することで時間を節約できます。ワークショップでは、次の問題と解決策のペアが一般的です。
- 問題: ドロスが多すぎて切削速度が遅い。 修正: 移動速度をわずかに下げ、切断酸素圧力を確認し、オリフィスの部分的な詰まりや浸食を検査し、予熱炎が鈍くなっていないか確認します。
- 問題: 始めにくいピアスや一貫性のないピアス。 修正: 予熱を増やして表面の酸化を確実に除去します。チップのサイズがプレートの厚さに適切であることを確認します。オリフィスの損傷や内部の混合チャンバーの詰まりを確認してください。
- 問題: 不規則な炎やフラッシュバック。 修正: 直ちに停止し、逆止弁と逆火防止装置を確認し、損傷したホースや継手を交換してください。システムがリークおよび逆流テストに合格するまで、チップを使用しないでください。
- 問題: 非常に広い切り口または過度の金属溶解。 修正: チップが作業に対して大きすぎるか、オリフィスが損傷している可能性があります。必要に応じて、より小さいチップに交換し、切断酸素圧力と移動速度を下げてください。
切断ノズルを使用する際の安全性とベストプラクティス
酸素燃料システムの周囲で安全に作業することは交渉の余地がありません。適切なチップの取り扱いと機器の選択により、フラッシュバックのリスクが軽減され、人員と財産が保護されます。
- レギュレーターとトーチには常に逆火防止装置と逆止弁を使用してください。損傷の最初の兆候が現れたら交換してください。
- 適切な PPE (革手袋、切断用の適切なフィルターシェードを備えた目の保護具、騒がしい環境での聴覚保護具、難燃性衣類など) を着用してください。
- シリンダーを立ててチェーンでつないで保管します。偶発的なバルブの損傷を防ぐために、トーチとホースを固定してください。使用しないときはシリンダーのバルブを閉め、保管する前にラインを抜きます。
購入と互換性に関するヒント
すべてのチップがメーカー間で相互互換性があるわけではありません。シートのフィット感、ねじピッチ、オリフィスの形状は異なります。交換用チップまたはノズルを購入するときは、次の点を考慮してください。
OEM とアフターマーケット
OEM チップは元の機器の公差と一致しており、多くの場合、正確なオリフィスのサイズ設定と交換用インサートが含まれています。高品質のアフターマーケットチップは費用対効果が高くなりますが、フィット感と材料の仕様を確認してください。生産に不可欠なアプリケーションの場合は、公差が文書化された OEM または認定サードパーティ部品を優先してください。
何を在庫として保管しておくか
- ワークフローに最もよく使用される 2 ~ 3 個のチップ サイズの選択。
- 予備のチップ インサート/オリフィス、予熱ジェット インサート、およびチップ クリーニング ツール (リーマー、ブラシ)。
- ガスサービスごとに少なくとも 1 つの予備逆火防止器と予備レギュレータ。
ログを記録する 切断トーチチップ パフォーマンス (時間/作業) を管理し、予備チップに公称切断厚さのラベルを付けることで、ジョブのセットアップが迅速化され、チップの不一致によるスクラップが削減されます。
要約: すべてのカットの前に実践的なチェックリスト
- プレートの厚さに応じた正しいチップサイズを確認してください。
- チップを検査して清掃し、ジェットを予熱します。摩耗したインサートを交換します。
- チップチャートごとに予熱と切断酸素圧力を設定します。スクラップテストカットを行い、移動速度を調整します。
- 安全装置 (逆火防止装置、逆止弁) が適切に設置され、機能していることを確認します。
これらの実際的な選択、セットアップ、メンテナンス手順を適用すると、チップの寿命が延び、切断品質が向上し、ダウンタイムが削減されます。正確なオリフィスの寸法、圧力チャート、移動速度の推奨事項については、使用している特定のチップ モデルのノズル メーカーの技術データ シートを必ず参照してください。