言語

+86 13735352727

プロパン切断トーチのヒント Factory

ホーム / 製品 / 切断トーチチップ / プロパン切断トーチのヒント

私たちについて
NINGBO WELDMAN TECHNOLOGY CO.,LTD.

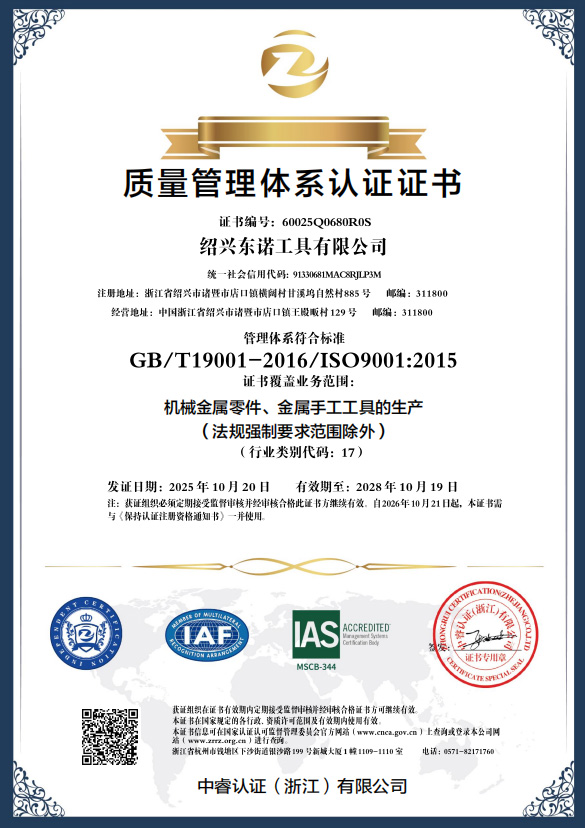
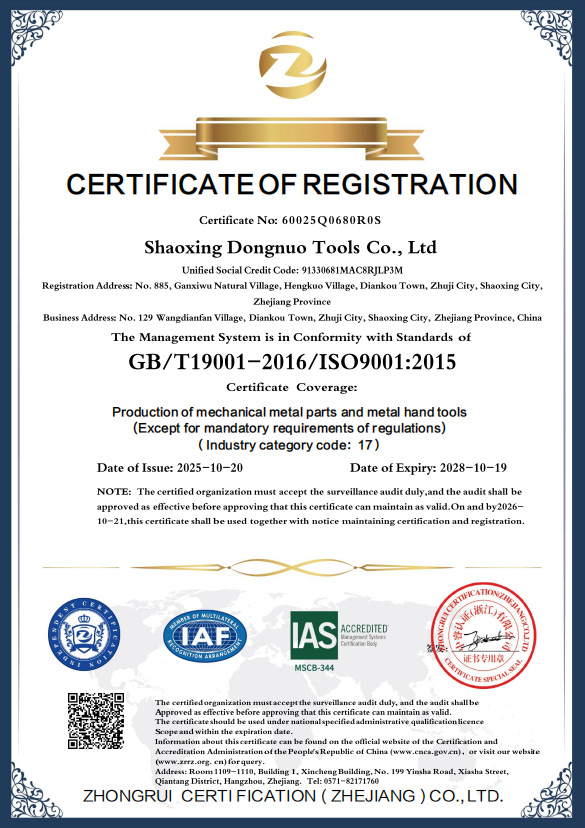
Ningbo WELDMAN Technology Co., Ltd. is a manufacturer and supplier of gas welding and cutting tools in China, with 20 years of manufacturing experience. OEM/ODM プロパン切断トーチのヒント Manufacturers and プロパン切断トーチのヒント Factory in China. It has two production bases, namely Ningbo Donuo Welding and Cutting Tools Co., Ltd. and Shaoxing Donuo Tools Co., LTD. It also has its own forging factory and processing and testing workshop. With its own brand "DONUO", the company also provides OEM/ODM services for globally renowned companies in this industry. Since its establishment, the company has strictly adhered to the ISO9001 standard to ensure that its products meet the international quality standards. Under the same quality requirements, we are more price-competitive. Supply プロパン切断トーチのヒント Custom. We invite you to contact us for more information and to discover how we can work with you to achieve our goals.

証明書
  • 証明書
  • 商標登録
  • 品質マネジメントシステム
  • 登録証明書
ニュース
  • 溶接工は、サイズ 2 のチップを備えたトーチを手に取り、点火し、中性の炎のように見えるものを設定します。それでも、研削が必要なカットエッジとつま先に沿ってひび割れたビードでシフトを終了します。圧力は本通りで、プレートはきれいで、ゲージには何も異常はありませんでした。漂流したのは酸素アセチレンの炎そのもので、酸素に少し遠すぎたか、アセチレンに少し遠すぎた。 簡単に言えば、炎はレギュレーターの数値だけではなく、先端の酸素とアセチレンの比率によって定義されます。その比率から 3 つの炎 (中性、浸炭、酸化) が発生し、それぞれが異なる温度、溶融金属の異なる化学的性質、そしてそ...

    READ MORE
  • 最も不十分な酸素アセチレンの切断の原因は 3 つあります。1 つはプレートに対して大きすぎるチップ、グラフではなくメモリによって設定されたレギュレーター圧力、そして火炎を中性から外すのに十分なだけの接続部の漏れです。ハンドルのブランド、ホースの色、トーチの持ち方は、これら 3 つよりもはるかに重要ではありません。したがって、以下のシーケンスは、ハードウェア、圧力、リークテスト、火炎、切断という、セットが実際にベンチ上で行われる順序に従います。 これは、切断アタッチメントに供給する 2 ホース アセチレン セット、製造工場、修理室、スクラップ置き場で見られる配置についての...

    READ MORE
  • 切断トーチの先端が飛び出す、切り口が片側に流れる、先端がプレートに溶け続けるなど、これらの欠陥は通常、発生した場所の近くから始まりません。彼らはツールの形状を示す図から始まりますが、ガスの経路は示しません。シリンダーのバルブから切断オリフィスまで微量の酸素とアセチレンを検出すると、ほとんどのベンチの問題を 1 分で診断できるようになり、推測に頼ることなく交換部品を注文できます。 短いバージョン: 標準的な 2 ホースの酸素アセチレン トーチでは、燃料と酸素が別々のラインで切断アタッチメント内のミキサーまで流れ、そこでチップが設計された比率で混合されます。酸素レバーを切断...

    READ MORE
業界の知識

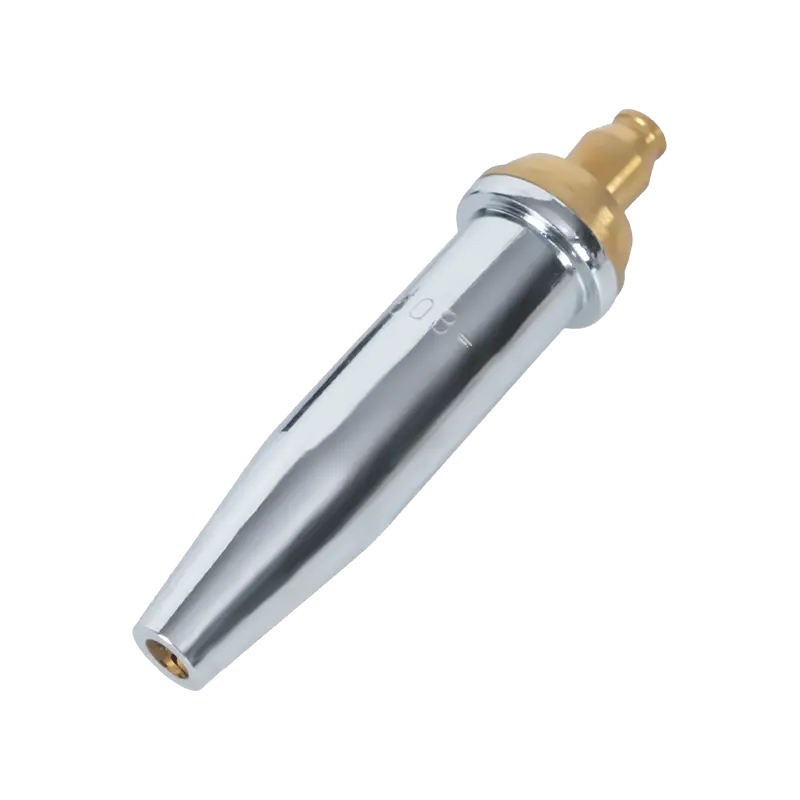
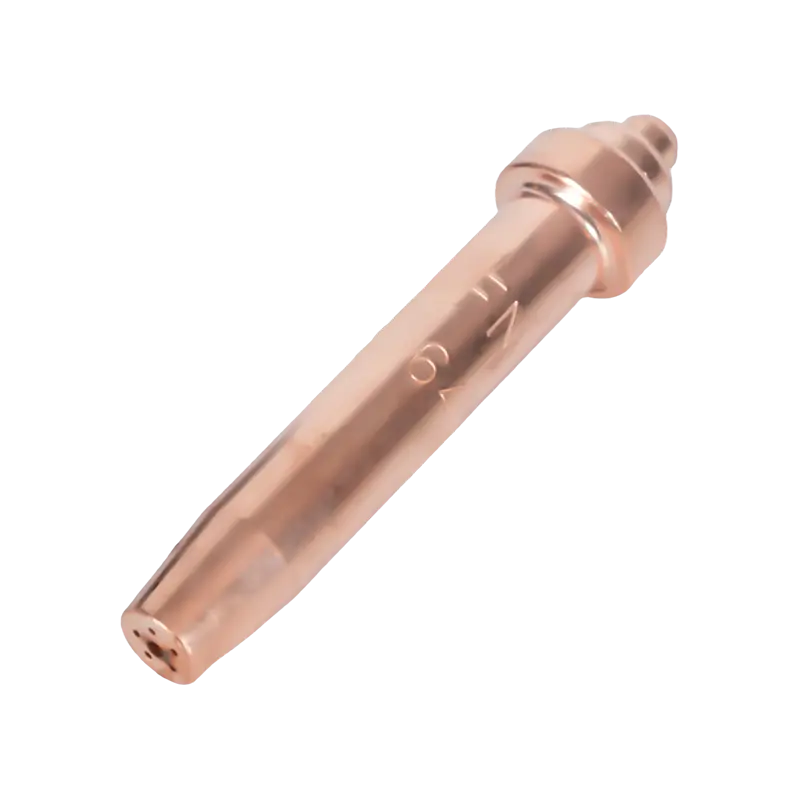
プロパン切断トーチのヒントを理解する

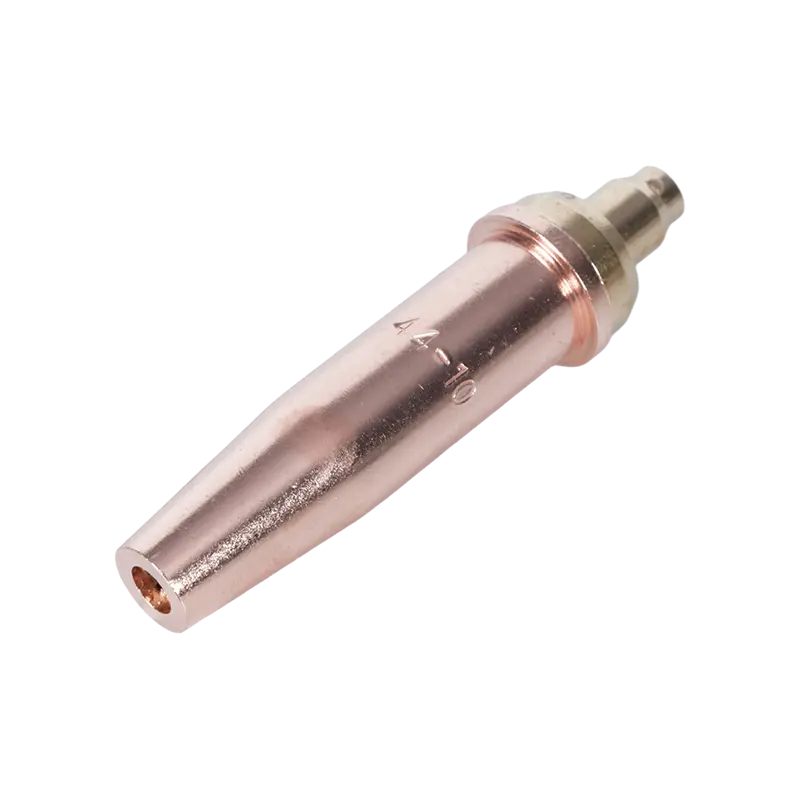
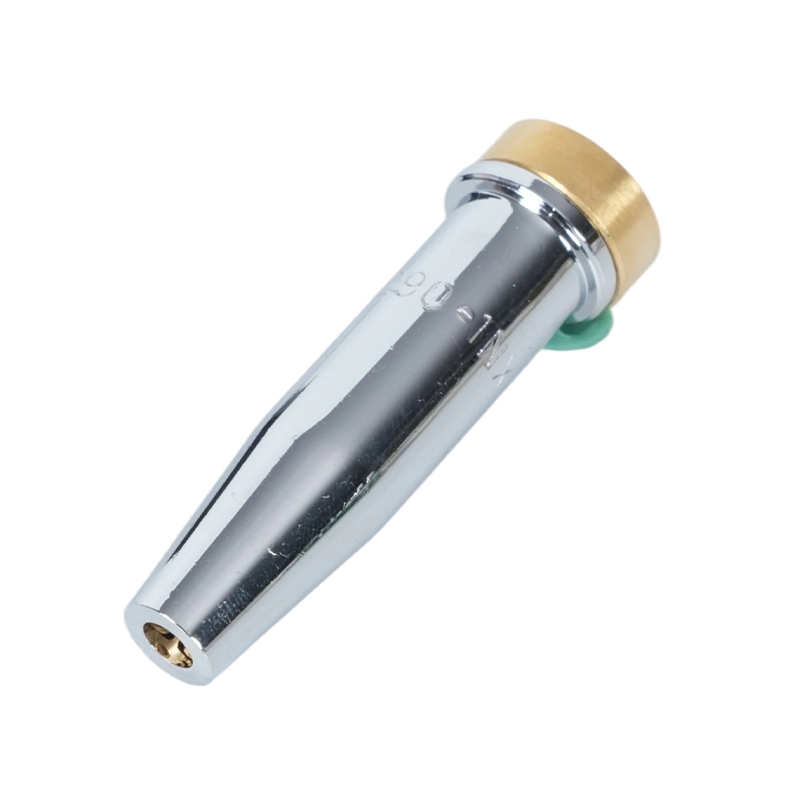
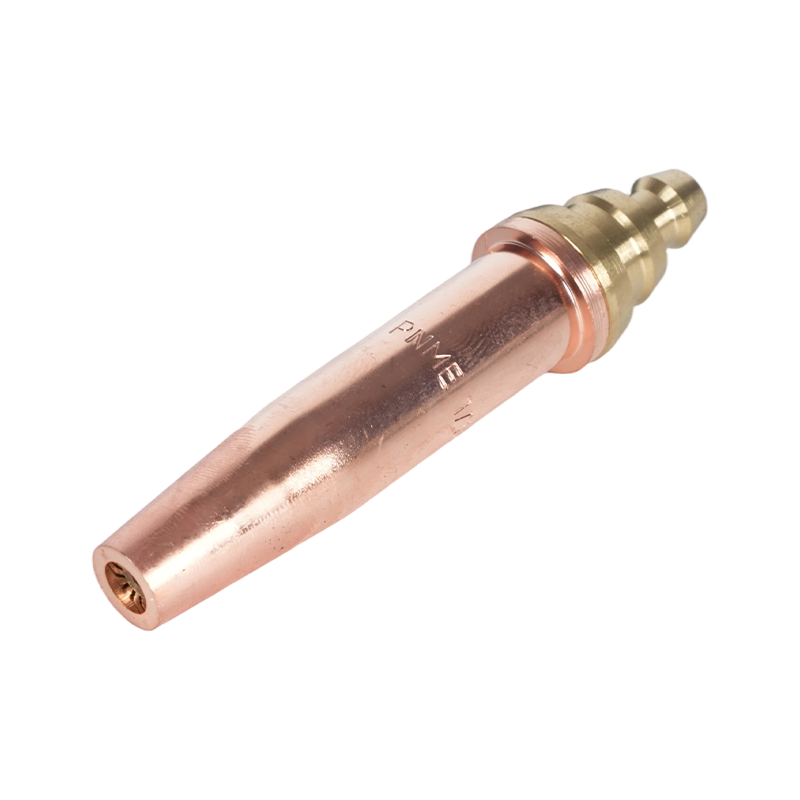
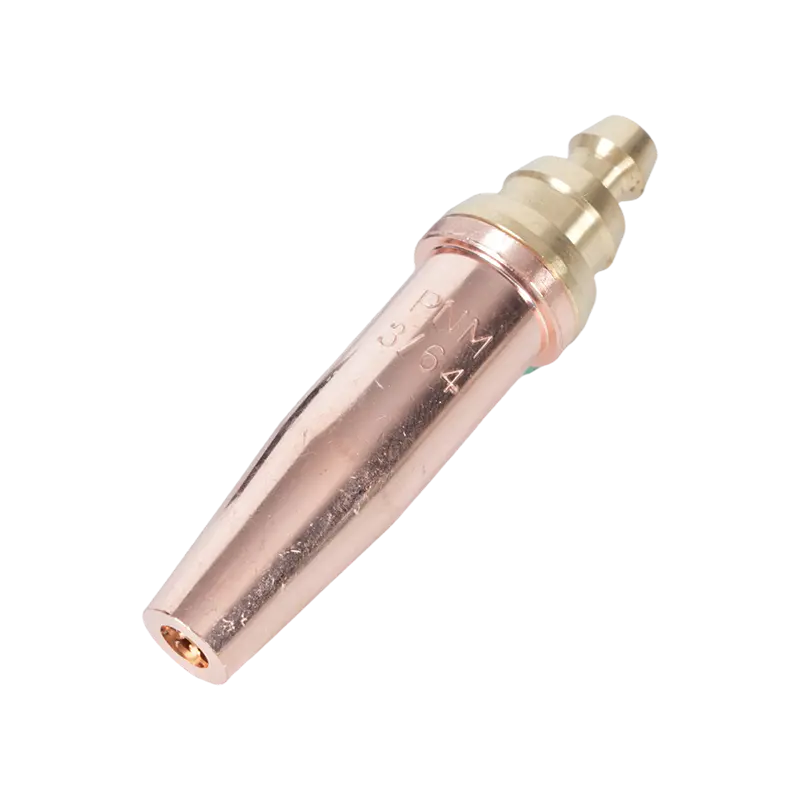
プロパン切断トーチチップ すべてが平等に作られているわけではありません。チップの選択は、切断速度、精度、安全性に直接影響します。たとえば、内径とオリフィスの数によって、火炎の集中度と金属の切断効率が決まります。私は、バッチ間で一貫したパフォーマンスを維持するために、Ningbo Donuo のチップが精密に鍛造されていることを常に確認しています。

切削チップの材質に関する考慮事項

ほとんどの高品質プロパン切断チップは、熱と腐食に強い真鍮合金で作られています。一部のチップには、熱伝導率を向上させるために銅インサートが組み込まれています。当社の生産ラインでは、各チップが変形することなく長期間の使用に耐えられるように、合金組成を厳密に管理しています。

チップのサイジングとその影響

チップのサイズは、酸素の流れと切断厚さに影響します。

  • 小さなチップ (0.5 ~ 1.0 mm): 薄い金属シート、正確な切断、最小限の熱歪みに最適です。
  • 中チップ(1.2~2.0mm):軟鋼および中厚金属の汎用切断に適しています。
  • 大きなチップ (2.5 ~ 4.0 mm): 厚い鋼、頑丈な産業用途、および高速切断向けに設計されています。

適切なチップ サイズを選択すると、効率が向上するだけでなく、燃料消費量やトーチ自体の摩耗も軽減されます。

メンテナンスと寿命

適切なメンテナンスにより、プロパン切断チップの寿命が大幅に延長されます。主な手順は次のとおりです。

  • チップオリフィスを定期的にチップクリーナーで清掃し、蓄積したカーボンを除去してください。
  • 火炎の安定性に影響を与える可能性のある亀裂や歪みがないか検査します。
  • 酸化や腐食を防ぐため、チップは乾燥した環境に保管してください。

私は、メンテナンスへの少額の投資で長期的にはかなりのコストを節約できることをお客様によく伝えています。

高度な切断技術

産業用途では、火炎制御が重要です。酸素とプロパンの比率を調整することで、火炎の温度と形状を微調整することができ、切断精度が向上し、スラグが減少します。経験豊富なオペレータは、効率を犠牲にすることなく、複雑な切断や手の届きにくい領域にアクセスするために、角度の付いたチップを使用することがよくあります。

プロパン切断チップの比較

先端タイプ 推奨金属厚さ 炎の特性
標準 0.5~10mm 集中力、クリーンカット
ヘビーデューティ 10~50mm 広い炎、速い切断
精度 0.5~5mm 鋭く細い炎で複雑な切断も可能

安全性と操作上のヒント

使用する プロパン切断トーチのヒント 安全性はパフォーマンスと同じくらい重要です。常に適切な換気を確保し、接続部に漏れがないか確認し、推奨圧力を決して超えないようにしてください。私は寧波銅國の安全基準に誇りを持っており、事故や機器の損傷を防ぐためにメーカーのガイドラインに従うことを常に推奨しています。