酸素アセチレン溶接トーチの実際の機能
純酸素中でアセチレンを燃焼させるトーチの炎はおよその到達距離に達します 6,000°F 、鋼、鋳鉄、およびほとんどの非鉄合金を数秒で溶かすのに十分な熱さです。熱は 2 段階の燃焼プロセスから発生します。内側の円錐が先端で酸素と燃料が混合する場所で最も高温で燃焼し、外側のエンベロープは周囲空気中で燃焼を終了します。その内側のコーンが実際の溶接が行われる場所です。オペレーターがジョイントに沿ってトーチを動かすと、フィラーロッドが共有の溶融池に溶けます。
アークプロセスとは異なり、電気回路は関与しません。電源のない作業現場、移動修理トラック、蒸着速度よりも火炎制御が重要なろう付けや金属成形を行う工場などで、この装置が適切であり続けるのはまさにこのためです。トレードオフは、熱の影響を受けるゾーンのサイズです。酸素アセチレンは、MIG または TIG アークよりも高温で低速で動作するため、大量生産の溶接よりも薄い部分や修復作業に適しています。
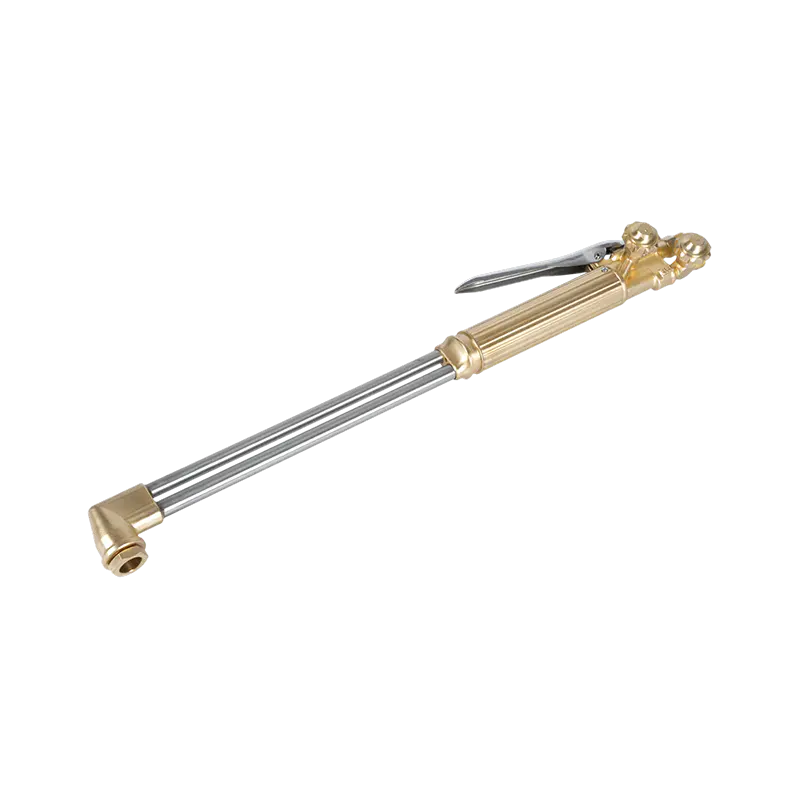
トーチの構造: ハンドル、先端、付属品
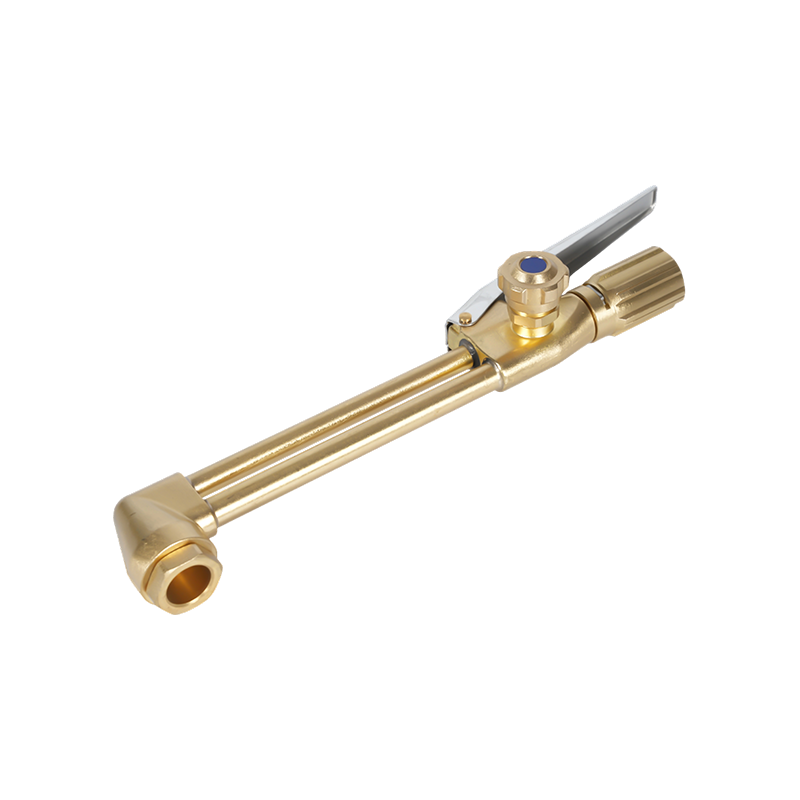
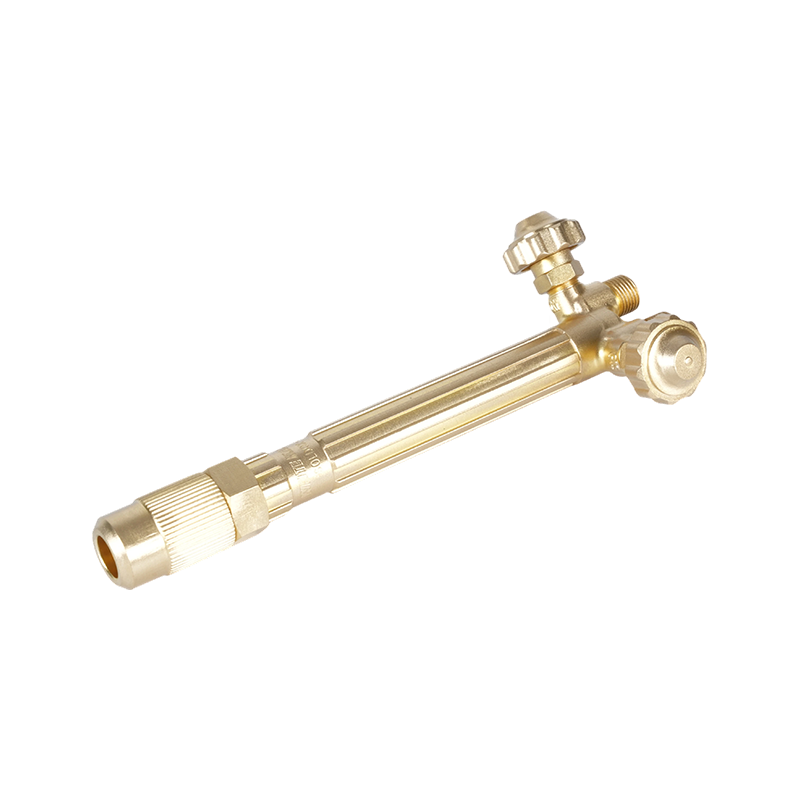
すべてのセットアップは、トーチ ハンドル、つまり先端に到達する前に酸素とアセチレンを混合する本体から始まります。ハンドルには軽、中、重の定格があり、その定格は実際に切断または溶接する厚さの範囲と一致する必要があります。ハンドルが小さすぎると厚い材料のガスの流れが詰まり、大きすぎるハンドルは細かい作業で燃料を無駄にします。真鍮構造は、ほとんどの代替品よりもアセチレンの腐食作用に強く、長時間の使用中にオペレーターの手から熱を放散するため、標準的な構造となっています。
同じセットアップで複数のジョイント サイズを実行しているショップの場合、 アセチレンの連続使用のために作られた真鍮製溶接トーチハンドル バルブシートの時間の経過による磨耗が少ないため、軽量の代替品よりも点火サイクルが繰り返されても耐久性に優れています。
アタッチメントをハンドルに交換して機能を変更します。溶融作業用の溶接チップ、酸素ブラストトリガー付きの切断アタッチメント、または広範囲を加熱するためのバラのつぼみチップです。各アタッチメントは同じハンドル本体にねじ込まれているため、1 つのハンドルで、機器を交換するのではなく、部品を交換するだけで溶接、切断、加熱の作業をカバーできます。
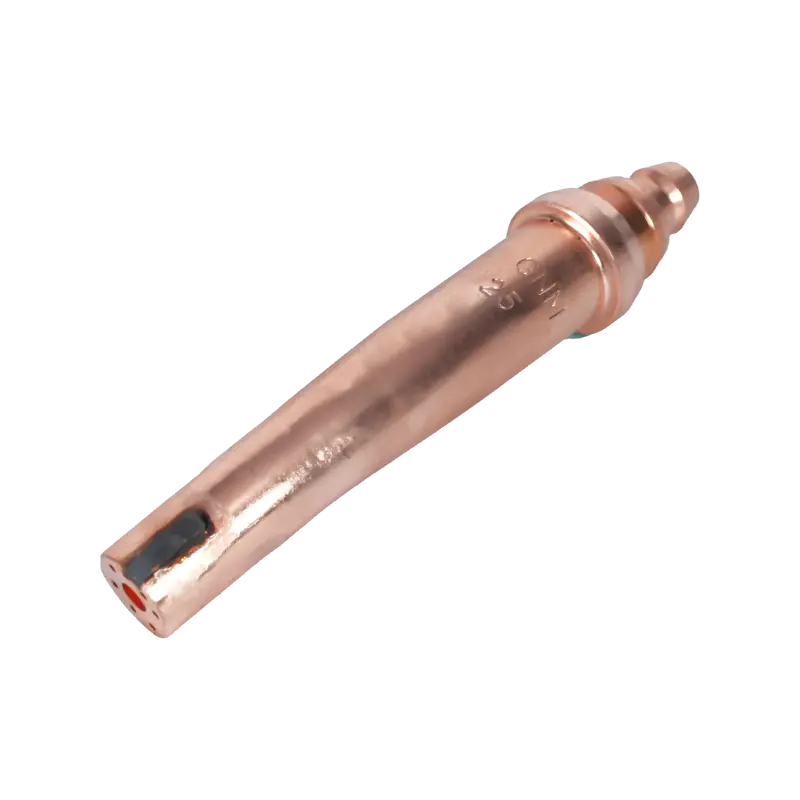
作業に適したトーチチップの選択
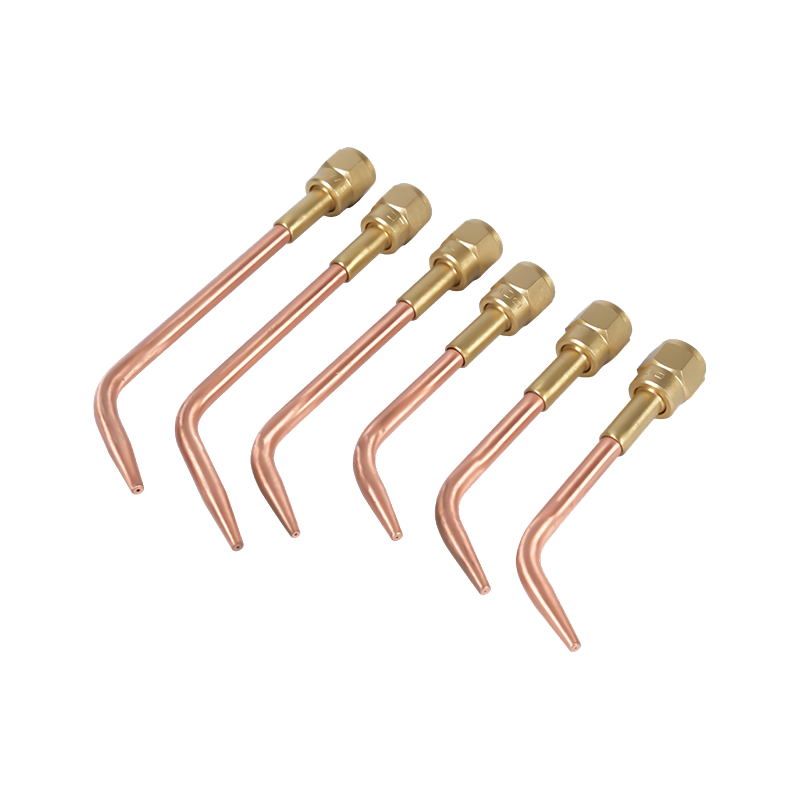
チップのサイズによってガスの流量が決まり、ガスの流量によってワークに伝わる熱の量が決まります。メーカー間で業界全体に通用する単一の番号付けシステムは存在しないため、チップのサイズは一般的に、普遍的な番号ではなく金属の厚さによって一致します。サプライヤーのチャートは、厚さをその特定のチップ ファミリの正しいオリフィス サイズに変換します。材料に対して小さすぎるチップを使用すると、溶接部の熱が不足し、融合が不十分になります。大きすぎるものを実行すると、薄いストックが過熱して燃え尽きます。
- 薄いシート (1/16 インチ未満): 利用可能なチップが最小、作動圧力が低い
- 中プレート (1/16 インチから 1/4 インチ): 中間範囲のチップ、両方のガスに中程度の圧力
- 重いプレート (1/4 インチ以上): ハンドルに定格された最大のチップ、より高い酸素流量
先端の材質とオリフィスの設計も火炎の安定性に影響します。 安定した火炎制御のために設計された頑丈な溶接トーチチップ 特に火炎の安定性が最も重要な長時間の溶接作業において、小さすぎるチップや磨耗したチップが発生しやすいポップやバックファイアを防ぎます。
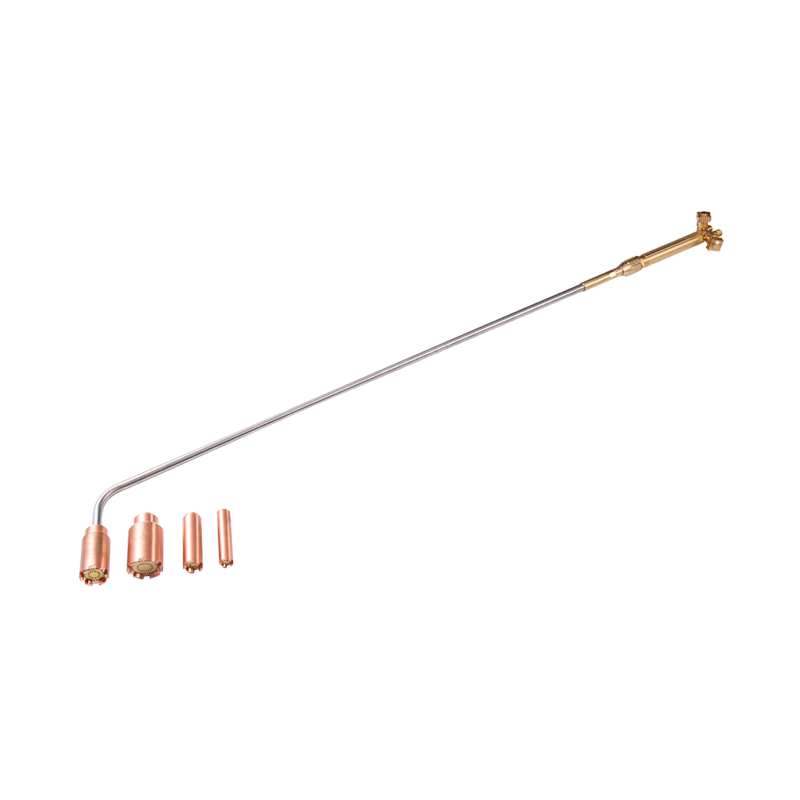
ろう付け、錆びたファスナーの予熱、曲げ素材の場合、専用の加熱トーチは、集中した切断や溶融ジェットではなく、より広範囲で低速の火炎用に設計されているため、標準の溶接チップよりも優れた性能を発揮します。あ ろう付けおよび予熱作業に適したコンパクトな加熱トーチ 溶接チップを同じ作業に再利用するよりも、より広範囲にわたって均一な熱分布が得られます。
トーチの安全な設置と点火
トーチに何かを接続する前に、各シリンダーのバルブを軽く割って出口から埃を吹き飛ばします。レギュレーターをペンチではなくレンチで取り付け、ホース接続が完全に固定されていることを確認してください。酸素継手とアセチレン継手は、特に交差接続を防ぐために異なるねじ方向を使用しています。
レギュレーターの圧力は推測ではなく、チップメーカーのチャートに合わせて設定する必要があります。オキシアセチレンの使用圧力はほとんどのオペレータが予想するよりも低く、アセチレンはいかなる状況でも 15 psig を超えてはなりません。アセチレンを押し上げると、シリンダー自体の内部で分解するリスクが高くなります。安定したデュアルステージレギュレーターは、シリンダーが空になるにつれて圧力が低下するまで設定を維持します。これは、ほとんどのオペレーターが認識しているよりも長時間の作業では重要です。 安定した酸素-アセチレン圧力制御用に構築されたデュアルステージレギュレーター 溶接途中で火炎の性質が変化する原因となる圧力クリープを軽減します。
トーチに点火するには、アセチレン バルブをわずかに開き、ストライカーで点火します (決してライターやマッチを先端に近づけないでください)。次に、炎が黒煙をたどらなくなるまで、アセチレンの流れを調整しながら、酸素バルブをゆっくりと開きます。適切に調整された中性の火炎は、エッジに羽毛のない、鋭く明確に定義された内側の円錐形を示します。これが、ほとんどの鉄鋼加工で溶接される火炎です。
バックファイアとフラッシュバック: 違いを知ろう
これら 2 つの用語は現場では同じ意味で使用されますが、異なる結果を伴う異なる失敗を表します。あ バックファイア 先端部での瞬間的なポップまたはスナップ音です。通常、先端部がワークピースに触れたり、オリフィスが部分的に詰まったり、不適切な圧力が原因で炎がすぐに消えたり再点火したりします。驚くべきことですが、炎が正常に再燃すれば通常は危険ではありません。
A フラッシュバック 問題はさらに深刻です。炎がトーチ本体、ホース、またはレギュレーターに逆流して、甲高いホイッスル音やシューシューという音が発生することがよくあります。これは、内部ガス速度が火炎の燃焼速度を下回り、燃焼が上流に伝播するときに発生します。チェックせずに放置すると、フラッシュバックがホースに発火したり、シリンダー自体に到達したりする可能性があります。逆火防止装置が主な防御手段です。逆止弁だけではガスの逆流は止められますが、火炎面は止められないため、両方の装置は準拠した設定で異なる目的を果たします。
フラッシュバック arrestors that block reverse flame travel into the hose ホース全長に沿って完全に保護するために、トーチハンドルだけでなく、酸素ラインと燃料ガスラインの両方のレギュレーター端に設置する必要があります。
アセチレンの圧力制限と酸素燃料システムの保護装置の要件は、以下に規定されています。 連邦酸素燃料ガスの溶接および切断に関する規制 、ショップはオプションの参照ではなく、セットアップとトレーニングのベースラインとして扱う必要があります。
トーチの寿命を延ばすメンテナンス
トーチの問題のほとんどは、先端の汚れや損傷に遡ります。スパッタとカーボンの蓄積により、チップが完全に故障するずっと前にオリフィスが狭くなり、炎の形状が歪むため、オリフィスを拡大して丸くするドリルビットではなく、適切なサイズのチップクリーナーでクリーニングする必要があります。炎が明らかに異常に見える場合だけでなく、定期的に行う必要があります。
チップ自体以外にも、次の 3 つの習慣により、トーチは何年も確実に作動し続けます。
- 汚染の蓄積を防ぐために、使用の前後にホースから残留ガスをパージしてください。
- ホースにひび割れや柔らかい箇所がないか、特に屈曲が集中して摩耗する継手の近くを検査します。
- トーチとレギュレーターは、単に遮断するのではなく、バルブを閉じて圧力を開放した状態で、乾燥した場所に保管してください。
この方法で手入れされたトーチは、その校正をはるかに長く維持します。実際にはシートが磨耗していたり先端が部分的に詰まっている場合でも、炎の漂流は圧力の問題と間違われることが多いため、これは重要なことです。
酸素アセチレンと他の溶接方法の比較
オキシアセチレンは、速度よりも携帯性と火炎制御が重要な場合にその地位を確立しています。電力を必要とせず、アークプロセスよりも寛容に薄ゲージの修理作業を処理し、機器を交換することなく加熱およびろう付けツールとしても機能します。農場の修理、モバイル製造、一般的な店舗での作業では、その多用途性は比類のないものです。
不足しているのは、生産速度と金属の種類です。アルミニウムとステンレス鋼は、炎が接合部を適切に溶融する前に酸化してしまうため、TIG やプラズマとは異なり、酸素燃料の炎にはあまり反応しません。約 2 インチを超えるプレートでは、プラズマとレーザー切断により高速できれいなエッジが生成され、火炎の精度よりも量が重要な作業では MIG 溶接が酸素アセチレンを上回ります。
ほとんどの工場がたどり着く実際的なルールは、鉄鋼の修理、ろう付け、加熱作業には酸素アセチレンのセットアップを維持し、アルミニウム、ステンレス、厚板、または大量生産が必要な作業にはアークまたはプラズマ装置を使用するというものです。