アセチレン切断トーチチップの仕組み
アセチレン切断トーチチップは、酸素燃料切断システムの最終コンポーネントであり、ガス化学、圧力工学、冶金反応が集まって切断が行われるポイントです。切削チップが機械的にどのように機能するかを理解することは、適切なチップの選択、正しい圧力の設定、切削品質が低下した場合の問題の診断の基礎となります。
切断プロセスは 2 つの異なる段階で行われ、どちらの段階もチップの形状によって制御されます。まず、 炎を予熱する 中央の穴を囲む小さなオリフィスのリングを通して供給されると、ベースメタルが約 1,800°F (982°C) の点火温度まで上昇します。アセチレンは、酸素との燃焼によって約 5,720°F (3,160°C) の火炎温度が生成され、その熱の大部分が内側の火炎円錐に集中するため、この段階での好ましい燃料です。この内部コーンの集中により、周囲の金属の熱影響ゾーンを最小限に抑えながら、高速かつ正確な予熱が可能になります。これは、プロパンやプロピレンなどの代替燃料では完全には再現できない利点です。
鋼材が点火温度に達し、チェリーレッドに変わったら、オペレーターは切断酸素レバーを開きます。純酸素 (純度 99.5% 以上) の高圧流がチップの中央穴から放出されます。この酸素ジェットは鋼を溶かすのではなく、発熱酸化反応を引き起こして鉄を直接燃焼させ、酸化鉄スラグに変換し、同時にガス流の速度によって切り溝から排出されます。その結果、熱溶融ではなく熱化学的な切断が行われます。そのため、酸素アセチレンでは、大規模なプラズマやレーザープロセスでは経済的に匹敵する数インチの厚さの鋼板を切断できます。
アセチレン特有の 2 つの重要な制約により、切削チップの使用方法が決まります。 アセチレンの作動圧力は 15 PSI (1 bar) を超えてはなりません 、このしきい値を超えるとガスが化学的に不安定になり、衝撃に敏感になるためです。さらに、アセチレンは、1 時間あたりシリンダーの総容量の 7 分の 1 を超える速度でシリンダーから取り出されてはなりません。これより早く取り出すと、液体アセトンがホースやトーチに引き込まれ、機器が損傷し、危険な火炎挙動が発生します。
ワンピースとツーピースの切断のヒント
アセチレン切断トーチのチップは 2 つの構造形式で製造されており、それらの違いは単なる見た目上の違いではなく、ガス適合性、火炎の形状、熱性能、および各チップが提供するために設計された切断作業の種類を決定します。
一体型アセチレン切断チップ
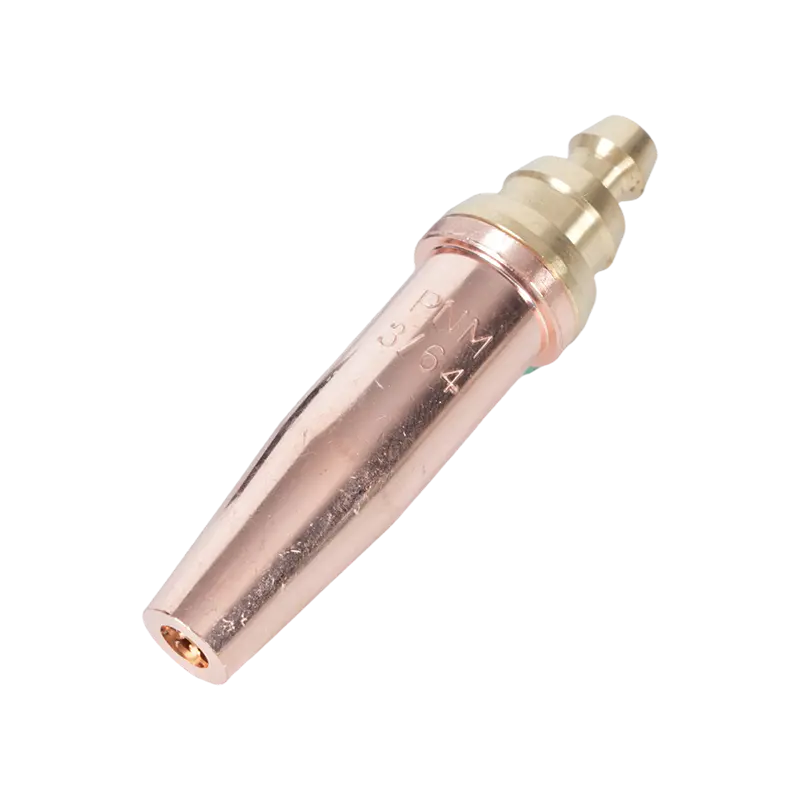
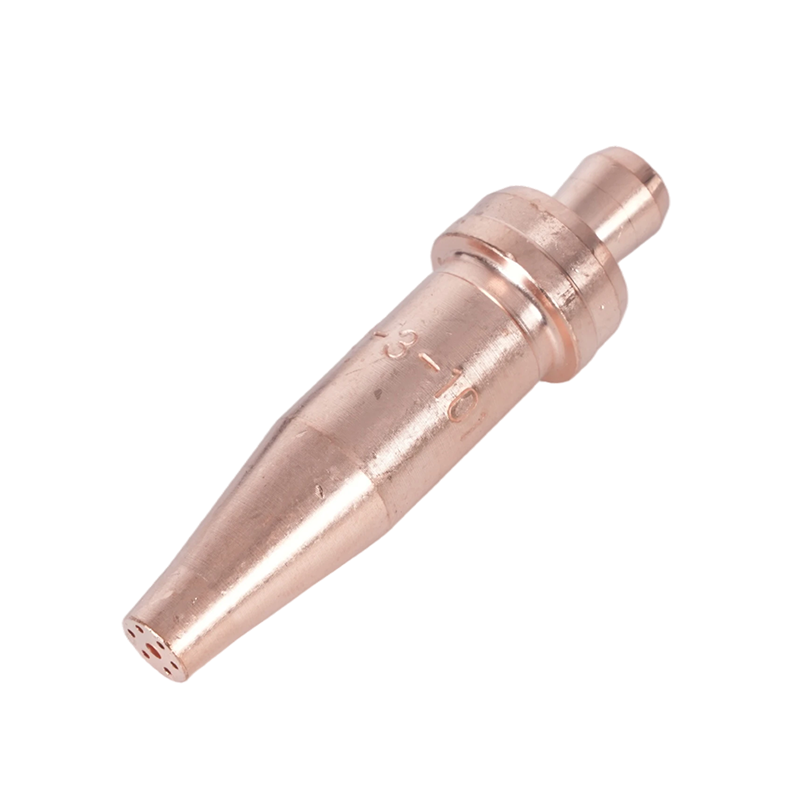
一体型チップは、固体銅合金ビレット (最も一般的にはテルル銅) から機械加工されており、高い熱伝導率、機械加工性、およびチップ面で発生する極度の熱に対する耐性の組み合わせにより選択されます。チップは、正確な予熱オリフィスと正確に制御された直径の中央切断酸素ボアを作成するために、校正されたワイヤ上で穴あけと精密スエージングによって製造されます。その結果、ガス通路間に継ぎ目のない単一の統合コンポーネントが得られます。ワンピースのヒントは、 アセチレン専用に設計 これは、製造、建設、自動車、構造用鉄骨工事における手作業の切断のための標準形式です。通常、中央穴の周りに同心円状に配置された 4 つまたは 6 つの予熱穴が特徴です。

ツーピース切断チップ
ツーピースのチップは銅製の外側シェルと真鍮製の内側部材で構成されています。この構造は、単一の部品を貫通する穴の開いた通路ではなく、2 つのコンポーネントの間に予熱火炎の溝を作成します。ツーピースチップは、代替燃料ガス (プロピレン、プロパン、天然ガス、MAPP) で使用するように設計されており、これらのガスでは予熱時間が長く、火炎形状が異なるため、より広範囲でより分散された予熱パターンが必要となります。 2ピースチップは、 アセチレン設定と互換性はありません : 火炎特性とガス圧力要件は根本的に異なり、間違ったタイプのチップを使用すると、切断品質と安全性の両方が損なわれます。
| 特徴 | ワンピースチップ | ツーピースチップ |
|---|---|---|
| 建設資材 | 純銅合金(テルル銅) | 銅製アウターシェル真鍮製インナーメンバー |
| 適合燃料ガス | アセチレンのみ | プロパン、プロピレン、MAPP、天然ガス |
| 予熱オリフィスの設計 | ドリル穴 (4 または 6) | シェルとインナーメンバー間の溝 |
| 火炎集中 | 高 — インナーコーンフォーカス | より広範囲 — 分散型予熱パターン |
| 代表的な用途 | 手切断・精密加工・薄中板 | 生産切断、厚板、加熱 |
チップの番号付けとオリフィスのサイズの説明
切削チップの選択において最も根強い混乱の原因の 1 つは、番号付けシステムです。留め具やドリルビットとは異なり、切断トーチの先端番号は世界共通の標準に従っていません。 メーカーが異なると、同じオリフィス直径のチップに異なる番号が割り当てられます。 。あるメーカーのサイズ #2 チップは、別のメーカーのサイズ #3 と同じ切断酸素ボアを備えている場合があります。この矛盾は欠陥ではありません。これは、業界全体で独立して確立された歴史的なブランド固有の慣習を反映しています。
チップ選択に対する技術的に正しいアプローチは、次のように指定することです。 切断酸素オリフィス径 、チップ番号だけではなく、ドリルビットのインデックスサイズとして表されます。中心穴 (高圧の切断酸素が送られる単一の穴) は、切断部に到達する酸素の量を決定する寸法であり、したがってチップがきれいに切断できる鋼の最大厚さを決定します。予熱オリフィスの直径は予熱速度に影響を与える二次仕様であり、中心穴に一致するようにメーカーによって設計されます。
一般に、チップ番号はオリフィス サイズに応じて増加します。小さい番号 (000、00、0、1) は薄い材料に適した小さいオリフィスに対応し、大きい番号 (4、5、6 以上) は厚板の切断用の大きいオリフィスに対応します。当社の製品範囲 切断トーチチップ は、精密にスエージ加工されたオリフィス公差に従って製造されており、各モデルのドリルインデックスサイズが公開されているため、既存の機器で使用されている番号付け規則に関係なく、直接寸法を検証できます。
アセチレンカッティングチップ選定表
次の表は、良好な状態の軟鋼をアセチレン切断するための標準的なチップの選択と圧力パラメータを示しています。すべての圧力は、25 フィートのホースを使用してレギュレーターで測定されます。ホースの長さが 25 フィートより大幅に短いか長い場合は、適切な先端出口圧力を維持するために使用圧力を適切に調整してください。
| 金属の厚さ | 一般的なチップサイズ | O₂ 圧力 (PSI) | C₂H₂ 圧力 (PSI) | 穴の予熱 |
|---|---|---|---|---|
| 最大 1/8 インチ (3mm) | #000 / #00 | 20–25 | 3~5 | 4 |
| 1/8 インチ~1/4 インチ (3~6mm) | #0 / #1 | 25~35 | 3~5 | 4~6 |
| 1/4 インチ~1/2 インチ (6~13mm) | #2 | 35~45 | 4~6 | 6 |
| 1/2"~1" (13~25mm) | #3 | 40~55 | 4~7 | 6 |
| 1"–2" (25–51mm) | #4 | 50~65 | 5~8 | 6 |
| 2"~4" (51~102mm) | #5 / #6 | 55~80 | 6~12 | 6 |
| 4"–6" (102–152mm) | #7 / #8 | 70~100 | 8~15 | 6 |
2 つの操作ルールは、このテーブルのすべてのエントリに例外なく適用されます。まず、 実際に切断している材料よりも厚い材料用のサイズのチップを決して使用しないでください。 - 特大のチップは、予熱炎が適切に消費できる量を超える酸素を供給し、過熱、チップの損傷、逆火、ギザギザの切断を引き起こします。第二に、チップのサイズやプレートの厚さに関係なく、アセチレンの作動圧力は 15 PSI を決して超えないでください。特定の切断で、適切なサイズのチップが安全なアセチレン圧力で供給できるよりも多くの酸素流量が必要な場合、解決策は、アセチレン圧力を上げるのではなく、より大きな酸素シリンダーまたはマニホールドのセットアップに切り替えることです。
ストレートボアと発散ボアの切削チップ
アセチレン切断チップは、ワンピースとツーピースの区別に加えて、中央の切断用酸素ボアの形状によってさらに区別されます。この仕様は、手持ち式の切断装置と機械に取り付けられた切断装置の両方を使用して作業するオペレータにとって重要です。
ストレートボアチップ
真っ直ぐなボアにより、ガス通路からチップ出口まで一貫した円筒直径が維持されます。ストレートボアチップは、切断酸素圧力で動作します。 40 ~ 60 PSI およびハンドカット作業の標準設計です。生成される円筒状のガス流は中程度の速度で安定しているため、オペレーターはトーチを手動で移動する際に、カットライン、スラグの排出、および予熱範囲を適切に制御できます。
ダイバージェントボアチップ
末広がりの穴 (フレアまたはテーパー出口とも呼ばれる) は先端出口でわずかに広がり、切断酸素流が出口で膨張して加速できるようにします。この形状は機械切断用途向けに設計されており、次の条件で動作します。 70 ~ 100 PSI の切断酸素圧力 。高速の発散酸素流により、同等のオリフィス サイズのストレート ボア チップよりも約 25% 速い切断速度が可能になり、同時に機械切断が経済的に正当化される厚さの軟鋼プレート上で許容可能なカーフ品質を維持できます。ダイバージェントボアチップは手切断には推奨されません。より高い圧力が必要となり、加速された流れによるオペレータのフィードバックが減少するため、正確な手動制御が大幅に困難になります。
こて先のメンテナンス、洗浄、安全性
切削チップの状態は、切削品質と作業の安全性を直接左右します。部分的に予熱オリフィスが詰まったチップ、変形した中央ボア、または汚れた座面があると、不規則な炎、不安定な切断酸素流が発生し、逆火や逆火の危険性が高くなります。チップのメンテナンスはオプションではなく、日常的な運用要件です。
清掃手順
通常の使用中に、チップオリフィスにはスパッタ、スラグ、酸化堆積物が蓄積します。これらの堆積物はガスの流れを狭め、火炎パターンを歪めます。クリーニングは次の方法で実行する必要があります 使用するオリフィス径に合わせて特別に設計されたチップクリーナー —釘、ワイヤー、ドリルビット、または即席の工具を決して使用しないでください。チップクリーナーは、標準的なオリフィスの直径に一致するサイズの円筒形のやすりです。正しく使用すれば、ボアを拡大したり変形させたりすることなく堆積物を除去できます。予熱または切断オリフィスを数千分の 1 インチ拡大しただけでも、ガス流量特性が変化して火炎バランスと切断品質に影響を及ぼし、変形した穴は修正できず、チップを交換する必要があります。すべてのオリフィスを軽いやすりストロークで個別に清掃し、チップに低圧の圧縮空気を吹き込んで破片を取り除いてから、再取り付けします。
着座面検査
チップの座面 (トーチ ヘッドと嵌合する機械加工面) は、平らで滑らかで、バリがなくなければなりません。座面が損傷すると、ガスがチップとトーチの間のシールを迂回し、漏れが生じて不規則な炎が発生し、逆火の危険が生じます。チップを取り外すたびに座面を検査してください。軽い表面の跡は、平らな面で細かい研磨紙を使用して磨くことができます。深いえぐれ、亀裂、または重大な表面の不規則性が見られるチップは、すぐに交換する必要があります。
逆火と逆火の防止
逆火(火炎がチップ内に戻ってチップ面で再点火する)は、最も一般的には、チップ サイズの最小圧力を下回る圧力での動作、チップを作業面に近づけすぎた、オリフィスが部分的に閉塞されてガスの流れが制限されていることが原因で発生します。逆火が発生した場合は、最初にアセチレンバルブを閉じ、次に酸素バルブを閉じ、チップが冷えるまで待ち、オリフィスを検査して清掃し、再点火する前に圧力設定を確認してください。炎がホースやレギュレーターに伝わる逆火は、より深刻な現象であり、トーチ本体またはレギュレーター出口の燃料ラインと酸素ラインの両方に逆火防止装置を取り付ける必要があります。逆火防止装置は、ほとんどの管轄区域でアセチレン システムに必須であり、地域の要件に関係なく強く推奨されます。
セットアップに適したチップの選択
アセチレン切断トーチチップを正しく選択するには、4 つの連続した決定を行う必要があります。これらを順番に適用すると、ほとんどの選択エラーが発生する前に排除されます。
- ステップ 1 — 燃料ガスの適合性を確認します。 セットアップでプロパン、プロピレン、または MAPP ではなく、アセチレンが使用されていることを確認してください。アセチレンシステムでは、アセチレン用に特別に製造された一体型チップのみを使用してください。アセチレン トーチに 2 ピースの代替燃料チップを使用すると、不正確な火炎形状と予測できないガスの挙動が発生します。
- ステップ 2 — 金属の最大厚さを決定します。 平均的な厚さではなく、作業中に発生する最も厚いセクションを切断するように評価されたチップを選択してください。チップの定格容量より 10% 厚いセクションを切断すると、不完全な切断または不規則な切断が生じます。最も厚い部分に対して小さめのチップを使用し、より高い圧力で補おうとすると、逆火やチップの損傷の危険があります。
- ステップ 3 — 用途に基づいてボアタイプを選択します。 手動切断作業には、酸素を切断する 40 ~ 60 PSI のストレートボアチップが必要です。機械または自動切断操作では、70 ~ 100 PSI の発散ボアチップの利点が得られ、プレートの直線切断で 25% の速度の利点が得られます。
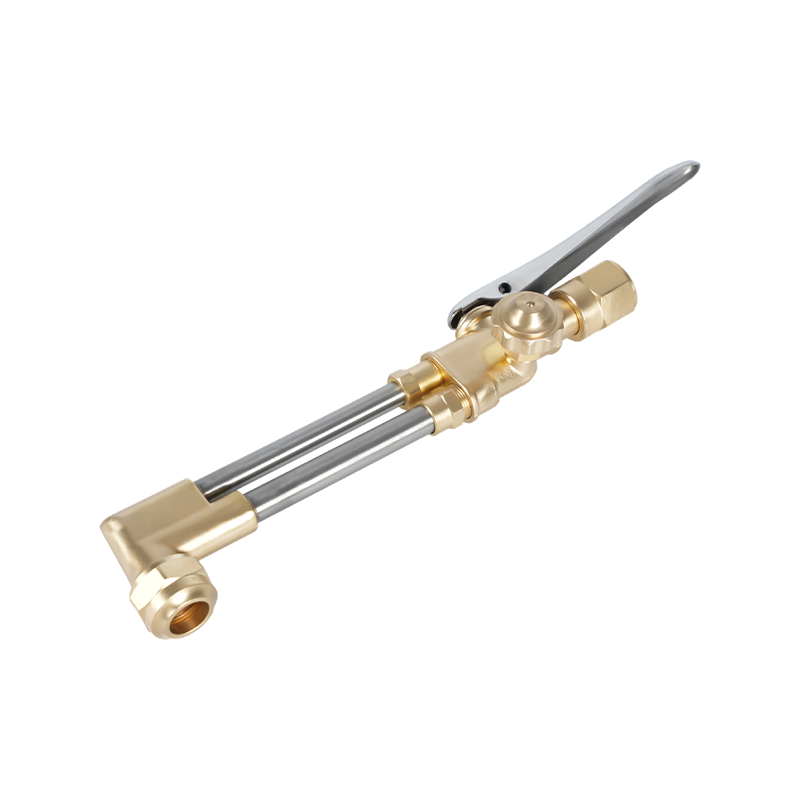
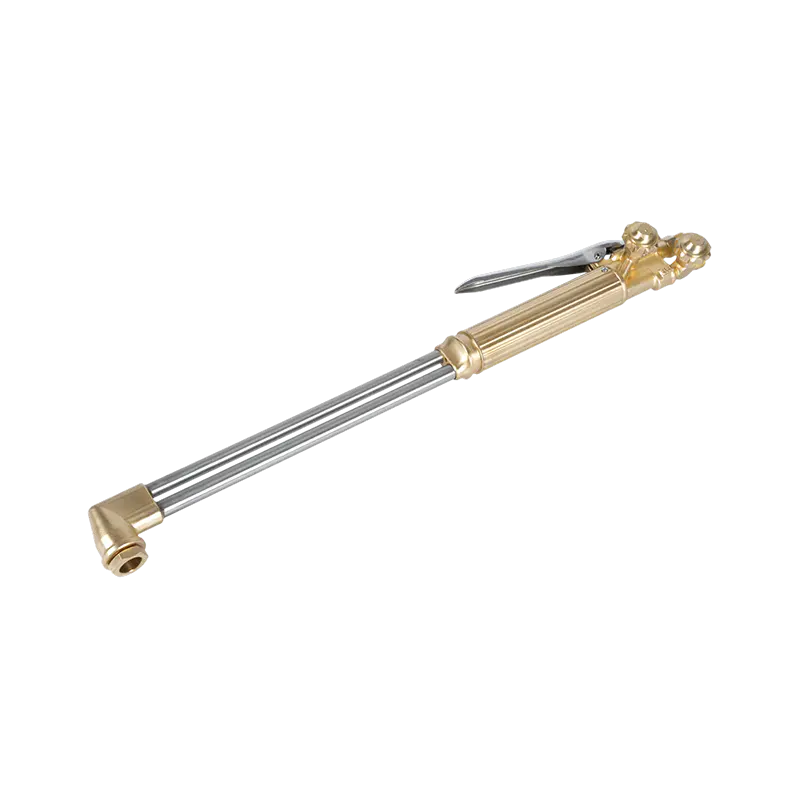
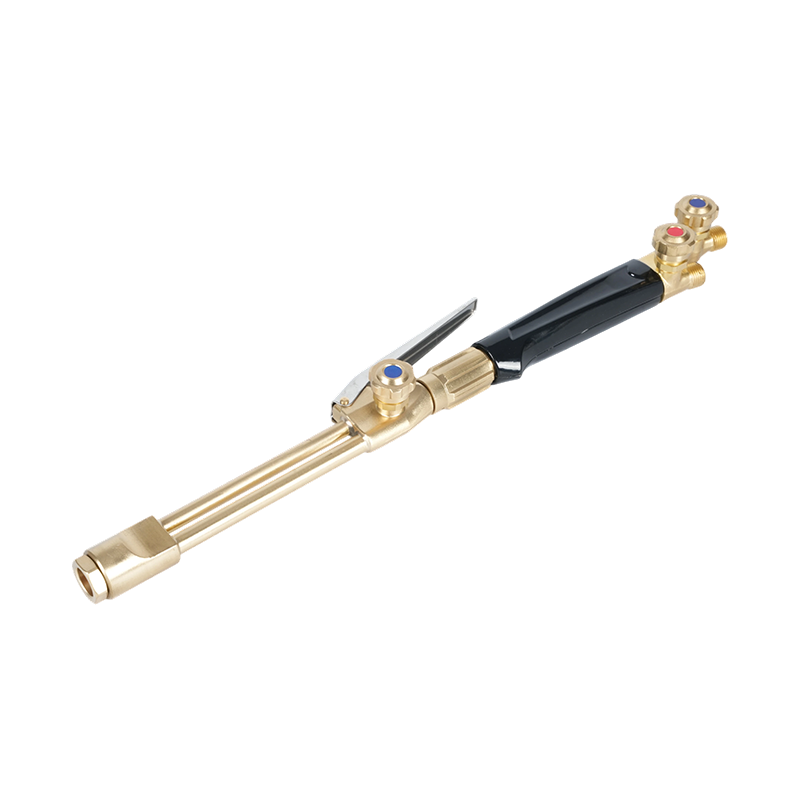
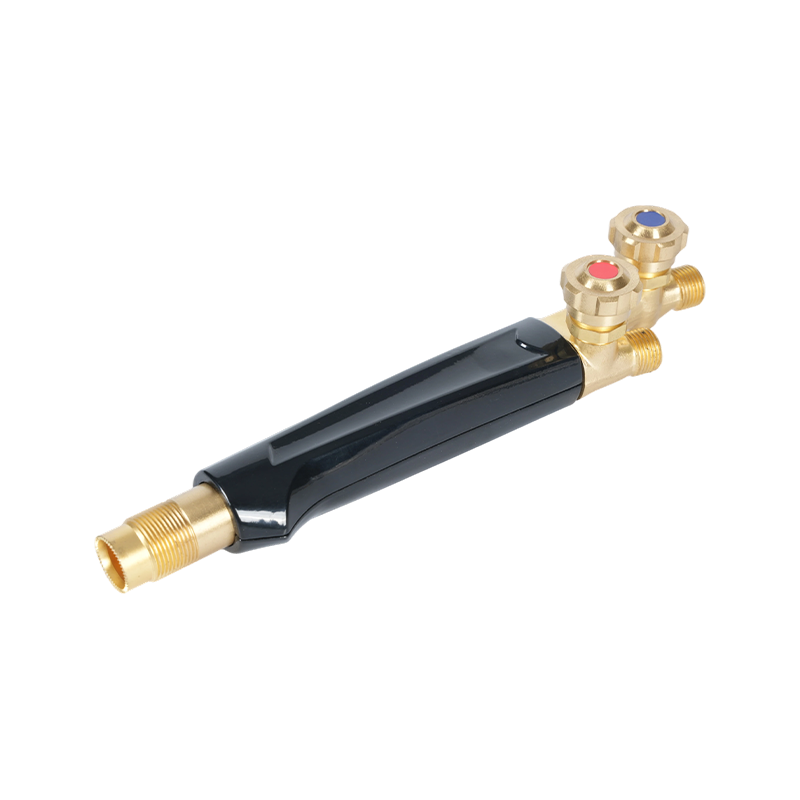
- ステップ 4 — トーチハンドルとヘッドの互換性を確認します。 切断チップは、取り付けられているトーチ ヘッドに正しく装着されている必要があります。先端ねじ、シート形状、ヘッドねじがすべて一致している必要があります。私たちの 切断トーチハンドル 標準化された先端ねじとシート仕様で製造されています。同じシステムの適合するチップと組み合わせることで、異なるメーカーの互換性のないコンポーネントの混合によって生じる漏れや火炎の不安定性が排除されます。
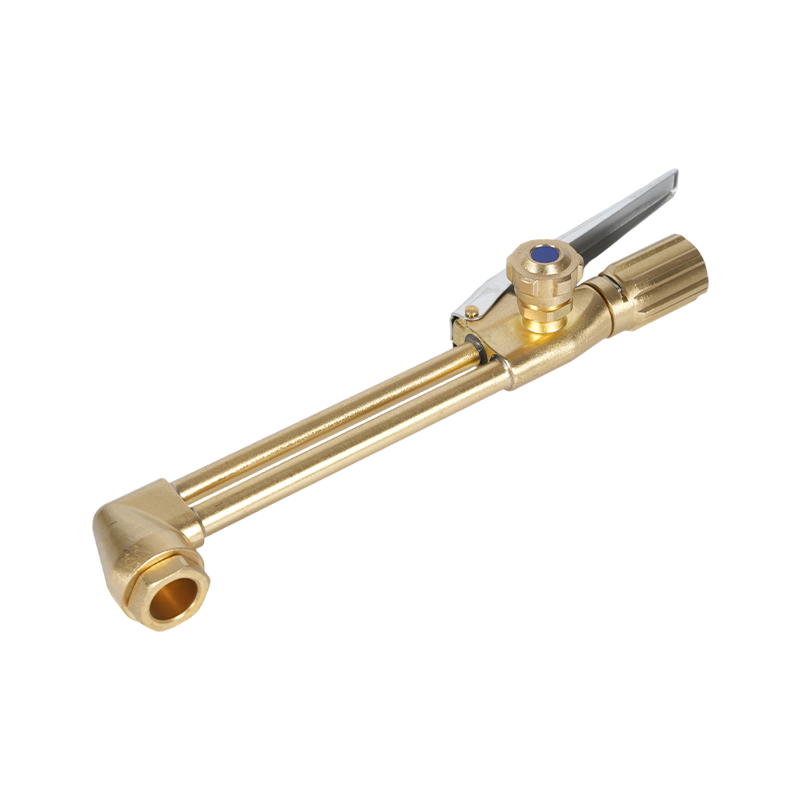
新しいステーションを装備するオペレータ、または酸素燃料セットアップ全体を交換するオペレータの場合、トーチ ハンドル、切断アタッチメント、レギュレータ、ホース、および一緒に購入した適合チップなどの完全なシステム アプローチにより、互換性の不確実性が最初から排除されます。私たちの 切断トーチキット 文書化されたチップの互換性、圧力仕様、およびアセチレン定格コンポーネントを備えた整合システムとして組み立てられており、ワークショップと現場の両方の切断用途に信頼できる出発点を提供します。