

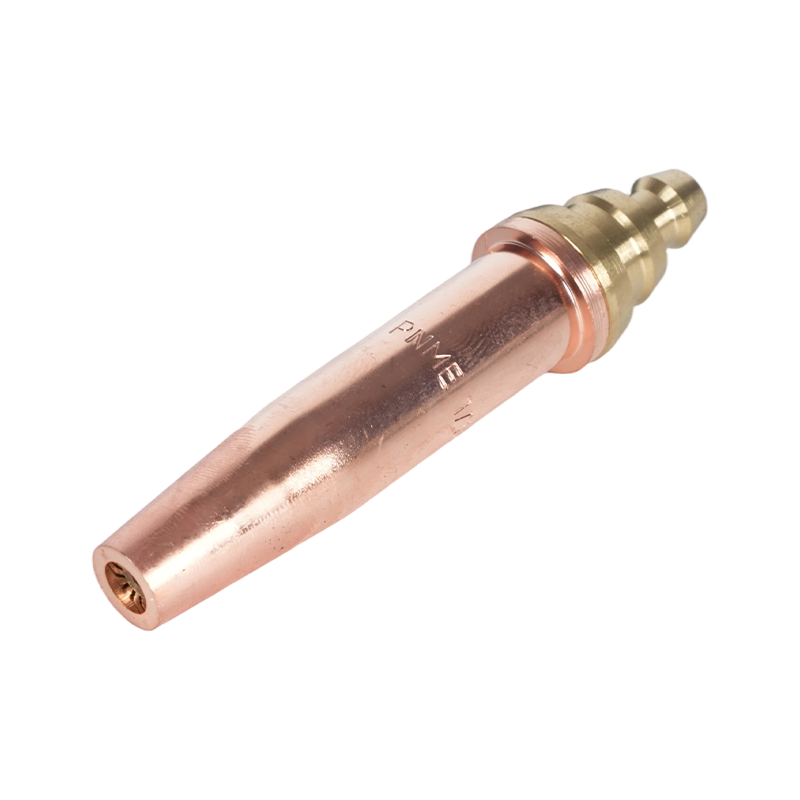
切削チップは、酸素燃料システムにおいて最も重要なコンポーネントです。レギュレーターは圧力を制御し、ホースはガスを供給し、トーチ本体はハンドルを提供しますが、切断がきれいか荒れているか、速いか遅いか、安全か逆火になりやすいかは先端によって決まります。チップを正しく選択し、正しく操作することで、無駄なガスや再加工から一貫した生産的な切断を分離できます。このガイドでは、チップの設計原則から実際の現場テクニック、欠陥診断までのすべてをカバーしています。
酸素燃料切断チップが実際に行うこと
酸素燃料切断チップには、同時に行われる 2 つの異なる機能があります。外側の小さな穴のリング (予熱オリフィス) が燃料ガスと酸素の混合物を送り込み、予熱炎を生成します。この炎は母材金属を発火温度まで加熱します。軟鋼の場合は約 1,600 ~ 1,800°F (870 ~ 980°C) です。中央のボアはまったく異なる目的を果たします。高圧ジェットを送り出します。 純粋な切断酸素 予熱された鋼を化学的に酸化し、その結果生じる溶融酸化鉄(スラグ)を切り口から吹き飛ばします。
この区別は実際上重要です。予熱の炎は切断するのではなく、金属の状態を整えます。切断酸素流は、熱による溶解ではなく、化学反応によって実際の切断を行います。切断酸素流を低下させる要因 (低圧、内径の汚染、不適切なスタンドオフ距離) は、予熱炎の見た目に関係なく、切断品質に直接影響します。
チップは 1 ピース (純銅) または 2 ピース設計 (内側が真鍮、外側が銅) で製造されています。 2 ピースのチップは、予熱オリフィスが磨耗した場合に、外側の本体を廃棄することなく、内側のピースを独立して交換できるため、生産環境ではより一般的です。一体型チップはシンプルで、交換頻度が低い手動切断に好まれることがよくあります。
適切なチップの選択: サイズ、ボアタイプ、および燃料ガス
チップの選択は、材料の厚さ、切断酸素ボアの設計、使用する燃料ガスの 3 つの変数によって決まります。ボアタイプや燃料の適合性を考慮せずに厚さのみを選択することは、現場で切断品質が低下する最も一般的な原因です。
先端サイズと材質の厚さ
チップのサイズにより、中央の切断用酸素ボアの直径と予熱オリフィスのサイズが決まります。 正しいチップサイズは常に材料の厚さに一致します 、好みの圧力設定や切断速度ではありません。薄いプレート上で特大のチップを使用すると、過剰な熱入力、反り、および幅広で不規則な切り口が発生します。厚いプレートに小さめのチップを使用すると、酸化が不完全になり、スラグが大量に付着し、深さでの切断を完了できなくなります。
| 材料の厚さ | 一般的なチップサイズ | 酸素圧力 (PSI) | 切削速度(IPM) |
|---|---|---|---|
| 1/8 インチ (3 mm) | 000/0 | 20–25 | 20~26 |
| 1/4 インチ (6 mm) | 0 / 1 | 25~35 | 16–22 |
| 1/2 インチ (13 mm) | 1 / 2 | 35~45 | 12 ~ 18 日 |
| 1 インチ (25 mm) | 2/3 | 40~55 | 10–14 |
| 2 インチ (50 mm) | 3 / 4 | 45~65 | 7~10 |
| 4 インチ (100 mm) | 4/5 | 55~80 | 4~7 |
円筒ボア vs 発散ボア
切断用酸素ボアには 2 つの内部形状があり、それぞれが異なる厚さ範囲に合わせて最適化されています。 円筒穴チップ ボアの全長にわたって一定の直径を維持し、約 40 PSI で最適に動作します。これらは、厚さ 3/8 インチ (10 mm) までの材料を手で切断したり機械で切断したりする場合の標準的な選択肢です。 ダイバージェントボアチップ 出口に向かって外側に広がり、切断酸素の流れが超音速まで膨張します。これらは高圧 (通常 75 ~ 100 PSI) で動作し、3/8 インチより厚いプレートの切断 1 フィートあたりの酸素消費量が少なくなり、より速い切断速度を実現します。厚板を切断するほとんどの CNC 酸素燃料機械では、発散ボアチップが正しい選択です。燃料ガスの選択がチップボアの設計および火炎温度とどのように相互作用するかの詳細な比較については、当社の資料を参照してください。 切断トーチ温度と燃料ガスの比較 .
燃料ガスの適合性
切断チップは燃料ガス間で交換できません。アセチレンチップには、アセチレンの集中した内部コーン熱と化学量論的な酸素と燃料の比率約 1:1 に適した、特定の予熱オリフィス パターンとサイズがあります。プロパンとプロピレンのチップには、これらのガスの低い内部コーン温度と高い酸素要求量を補うために、より多くのより大きな予熱オリフィスが付いています。プロパンは燃料 1 部あたり約 4.5 部の酸素を必要とします。アセチレンチップをプロパンとともに使用すると、予熱炎が枯渇し、加熱が不完全になります。プロパンチップとアセチレンを使用すると、過度に大きな制御不能な予熱炎が発生します。チップが使用される特定の燃料ガスに対して定格であることを常に確認してください。
クリーンカットのためのセットアップ
適切なサイズのチップであっても、切断を開始する前に圧力、火炎、スタンドオフが適切に設定されていない場合は、悪い結果が生じます。
レギュレーターではなく、チップで圧力を設定します。 ホースの長さが長く、ホースの直径が狭いと、レギュレーターの出口とトーチの間に測定可能な圧力降下が生じます。 25 フィートを超えるランの場合は、トーチ入口にテスト ゲージを取り付けて実際の吐出圧力を測定し、トーチ側のゲージがチップ チャートに指定された値を読み取るまでレギュレータを上方に調整します。長期運転においてレギュレーター圧力のみによる切断は、切断の遅れや重いスラグの一般的な原因となります。ガスの選択と安全な圧力管理の完全な詳細については、当社の資料を参照してください。 酸素燃料の安全性とガス選択ガイド .
切断する前に中性火にダイヤルしてください。 燃料のみでトーチに点火し、内側の円錐が透明な外側エンベロープに囲まれた明確な明るい青色の点に尖るまで予熱酸素を導入します。これは中性火炎であり、事実上すべての鋼切断の正しい開始点です。酸化炎(紫がかった短く尖った円錐形)は金属表面を早期に酸化させ、きれいな切断を妨げる熱影響部を生成します。浸炭炎 (オレンジ色の二次エンベロープを備えた柔らかい羽毛状の円錐形) は金属表面に炭素を堆積させ、切断品質も低下させます。
一定のスタンドオフ距離を維持します。 ほとんどの手切りチップの場合、正しいスタンドオフはチップ面とワーク表面の間の 1/8 ~ 1/4 インチ (3 ~ 6 mm) です。近すぎるとチップが過熱し、予熱オリフィスがスパッタで詰まり、逆火の危険が高まります。遠すぎると、切断酸素の流れが金属に到達する前に一貫性を失い、広くて丸い切り口と大量のドロスが生成されます。
酸素切断口を開ける前に、金属が発火温度に達していることを確認してください。 正しい視覚的インジケーターは、ピアスポイントの明るいチェリーレッドからオレンジがかった白の輝きです。役立つ現場テスト: 切断用酸素レバーをわずかに押します。金属がすぐに火花を散らして酸化し始めれば準備完了です。単に冷えて暗くなった場合は、予熱を続けてください。
より良いカットのための 8 つの実践的なヒント
以下のテクニックは、手動および機械による酸素燃料切断操作の両方で一貫性のない結果を引き起こす最も一般的な原因に対処します。
- 特定のブランドのヒント チャートを使用してください。 たとえ同じ公称チップサイズであっても、流量とオリフィスの寸法はメーカーによって異なります。あるブランドのヒント表を別のブランドのヒントに適用してはなりません。
- 切る手をしっかり締めてください。 ハンドカットの場合は、フリーハンドをワークピースまたは安定した基準面に置いてトーチハンドを支えます。トーチのぐらつきが 1/16 インチでもあると、切断端に目に見える波打ちが生じます。
- 斜めに刺してから垂直に刺します。 エッジから始めるのではなく、ミッドプレートに穴を開ける場合は、切断酸素を開くときにトーチを進行方向から 15 ~ 20 度傾けます。これにより、最初のスラグの排出が先端面から遠ざかるように方向付けられます。ピアスが完了したら、トーチを垂直に戻して切断を開始します。
- 端でロールインし、最後にロールアウトします。 厚いプレートの端から開始する場合は、切断に入るときにトーチを斜めの位置から垂直に回転させます。カットの終わりに、トーチを外側に転がして、切り口の底がきれいに切れるようにします。これを行わないと、厚いカットの最後のインチが部分的につながったままになることがよくあります。
- 移動速度を火花に合わせます。 適切な移動速度では、切断酸素の流れがわずかな後続角度 (トーチの方向より 5 ~ 10 度後方) でワークピースの底部から出ます。流れが垂直に抜ける場合、移動速度が遅すぎます。顕著な前傾状態で抜ける場合は、速度が速すぎて、カットが完全に貫通していません。
- 使用中はチップを清潔に保ってください。 長い切削中に先端面にスパッタが蓄積すると、予熱火炎の形状が徐々に劣化し、切削酸素流の偏向を引き起こす可能性があります。チップ クリーナー ファイルを使用してクリーニングするために少し停止すると、完全にシャットダウンしなくてもパフォーマンスが回復します。
- 停止時には酸素を供給する前に燃料を閉じてください。 トーチを停止するときは、最初に燃料バルブを閉じ、次に切断用酸素、次に予熱用酸素を閉じます。このシーケンスにより、シャットダウン中のチップの燃料過多状態が防止されます。これは、内部の煤の堆積と次の点火時のバックファイアの主な原因です。
- 例外なくすべての安全上の注意事項に従ってください。 両方のホースの逆火防止器、毎回のセッション前の漏れテスト、および適切な PPE は交渉の余地がありません。トーチチップの切断に特有の完全な安全チェックリストについては、ガイドを参照してください。 トーチチップの切断に関する安全上の注意事項 .
低いカット品質の診断
ほとんどの酸素燃料カットの欠陥は、間違ったチップ サイズ、不適切な圧力、不適切な移動速度、または汚染または摩耗したチップの 4 つの根本原因のいずれかに遡ります。以下の表は、最も一般的な症状とその対処法を示しています。
| 症状 | 最も考えられる原因 | 是正措置 |
|---|---|---|
| きれいに砕けない重いスラグ/硬いドロス | 移動速度が速すぎます。酸素圧が低すぎる。太さに対して先端が小さすぎる | 移動速度が遅い。酸素圧力をチップチャート仕様まで増加します。チップサイズをアップグレードする |
| 丸みを帯びた広い切り口の上端 | スタンドオフ距離が大きすぎます。移動速度が遅すぎる | スタンドオフを 1/8 ~ 1/4 インチに減らします。移動速度を上げる |
| ガウジングまたは不規則な切断面 | 先端オリフィスが詰まっているか損傷している。火炎の不安定性 | チップを清掃または交換します。曲がったオリフィスや飛び散ったオリフィスがないか確認します |
| 深くまで切り込みが入りません(特に厚い板) | トーチでの酸素圧力が低すぎる (圧力降下)。先端穴が小さすぎる | テストゲージを使用してトーチの圧力を測定します。レギュレーターで補償します。先端のサイズを確認する |
| カットを開始する前の予熱時間が長すぎる | 燃料ガス用のチップのタイプが間違っている (プロパン/プロピレン用の予熱オリフィスが少なすぎる/小さすぎる) | より大きな予熱オリフィスを備えたプロパンまたはプロピレン定格のチップに切り替える |
| カットラインが波打ったり、流れたりする | トーチハンドの不安定性。不均一な移動速度 | ガイド レールまたはストレートエッジ クランプを使用します。ワークピース上のブレース切断手 |
| バックファイアまたは持続的なポッピング | チップの過熱。スタンドオフが小さすぎる。先端面が汚れている | スタンドオフを増やします。先端が冷めるまで待ちます。きれいな先端面。スパッタ詰まりをチェックする |
こて先のメンテナンスと交換時期
切削チップは予測どおりに磨耗しますが、磨耗による性能低下のほとんどは簡単なメンテナンスで回復できます。予熱オリフィスは劣化の最初のポイントです。切断ゾーンからのスパッタが先端面に蓄積し、オリフィスを部分的にブロックし、予熱火炎の形状を歪めます。チップのオリフィス直径に合わせたサイズのチップ クリーナー ファイルのセットを使用すると、この蓄積物を数秒で除去できます。穴の拡大や変形を避けるために、オリフィスを横切るのではなく、常にオリフィスの軸に沿って清掃してください。
中央の切断用酸素ボアは耐久性が高くなりますが、損傷を受けないわけではありません。ボアの摩耗の兆候には、ボアの出口で目に見えるベルマウスの形状、拡大すると見えるボア壁の穴、緊密で一貫したジェットを維持するのではなく扇状に広がってしまう酸素の流れの切断などがあります。磨耗した切削ボアは洗浄によって修復することはできません。チップは交換する必要があります。
すぐにチップを交換してください 以下の状態のいずれかが存在する場合: チップ本体に亀裂または割れがある。チップクリーナーで丸く戻すことができないオリフィス。目に見えて変形しているボア出口。または、洗浄して正しいスタンドオフが再確立された後でも、繰り返し逆火が発生する場合があります。損傷したチップを操作することは、品質の問題だけでなく、安全上の問題です。 2 ピースのチップの場合は、内側と外側のコンポーネントを個別に検査します。多くの場合、交換が必要になるのは 1 つのピースだけであり、メンテナンスのコストが削減されます。
オリフィスやボア出口を物理的な損傷から保護するために、チップは専用のホルダーまたはケースに保管してください。固い床に落とした際に先端面に小さなへこみやへこみがあっただけでも、予熱オリフィスが変形し、早期に交換が必要になる可能性があります。

