溶接工は、サイズ 2 のチップを備えたトーチを手に取り、点火し、中性の炎のように見えるものを設定します。それでも、研削が必要なカットエッジとつま先に沿ってひび割れたビードでシフトを終了します。圧力は本通りで、プレートはきれいで、ゲージには何も異常はありませんでした。漂流したのは酸素アセチレンの炎そのもので、酸素に少し遠すぎたか、アセチレンに少し遠すぎた。
簡単に言えば、炎はレギュレーターの数値だけではなく、先端の酸素とアセチレンの比率によって定義されます。その比率から 3 つの炎 (中性、浸炭、酸化) が発生し、それぞれが異なる温度、溶融金属の異なる化学的性質、そしてそれが得意とする一連の仕事を担います。コーンの読み方を学べば、ほとんどの切断や溶接の欠陥は最初のパスの前に診断されます。
ゲージの測定値よりも比率が重要な理由
純酸素中で燃焼したアセチレンは約 3,200 ~ 3,500 °C (5,790 ~ 6,330 °F) に達し、同じトーチ内でプロパン、プロピレン、または天然ガスよりも高温になります。この見出し番号は、1:1 に近い混合物でのみ当てはまります。アセチレンをさらに供給すると、炎がわずかに冷却され、内側の円錐が未燃の炭素の羽を成長させます。より多くの酸素を供給すると、コーンが短くなり、炎がより激しくなり、遊離酸素が鋼を攻撃し始めます。
レギュレーターゲージは、オリフィスに何が到着するかではなく、入口で利用可能なものを示します。ホースの長さ、チップのサイズ、チップの部分的な詰まりにより、納期が変わります。だからこそ、すべてのサウンド手順は同じ指示で終わります。つまり、トーチのところで、炎を点けて作品上で演奏しながら、視覚的に調整するということです。
3つの酸素アセチレンの炎が並んでいる
| 炎 | 酸素からアセチレンへ | あなたが見るもの | 代表的な作品 | 誤って適用された場合のリスク |
|---|---|---|---|---|
| ニュートラル | 約1:1 | 2 つのはっきりとした錐体、明るい白青色の内側錐体、羽根なし | 軟鋼の切断・溶接、フラックスろう付け、一般加熱 | 低リスク。アルミニウムにわずかな酸化 |
| 浸炭 | アセチレンが豊富、約 0.8 ~ 0.9:1 | 3 つのゾーン: 内側の錐体、白っぽい羽毛、外側のエンベロープ。すすが出る可能性があります | アルミニウム、ニッケル合金、鋳鉄補修、硬化肉盛、高炭素鋼 | カーボンの付着、切り口の煤、亀裂に敏感な硬い溶接部 |
| 酸化する | 酸素が豊富、約 1.2:1 以上 | 短く、鋭く、内側の円錐はより青白く、ヒスノイズは大きく、エンベロープはより小さい | 真鍮と青銅、ガウジング、スカーフ、一部の高速切断 | 脱炭、焼けた合金元素、多孔質の溶接部、広い粗い切り口 |
中央の列を開始点として扱います。チップの磨耗とガス純度によって目に見える境界が変化するため、2 人のオペレータが同じ公称比率を設定しても、異なるコーンの長さを確認できます。数字ではなく、コーンが実際の楽器です。
中性炎: 最初にマスターするベースライン
アセチレンを開けて点火し、羽毛が消えて 2 つのきれいな錐体が残るまで酸素を加えます。明るい内側の錐体と、より淡い外側の外皮です。ヒスノイズ、すす、先端の白化はありません。それは中立です。
炭素を追加したり炭素を除去したりしないので、それはあなたが頼りになる炎です。軟鋼の切断、ほとんどの溶融溶接、フラックスろう付け、および一般的な加熱はすべて快適に行えます。切断の場合、安全なデフォルトはニュートラルです。わずかに酸化した炎はより早く切断しますが、切り口の壁が粗くなり、刃先が硬化するため、機械加工段階で時間がかかります。
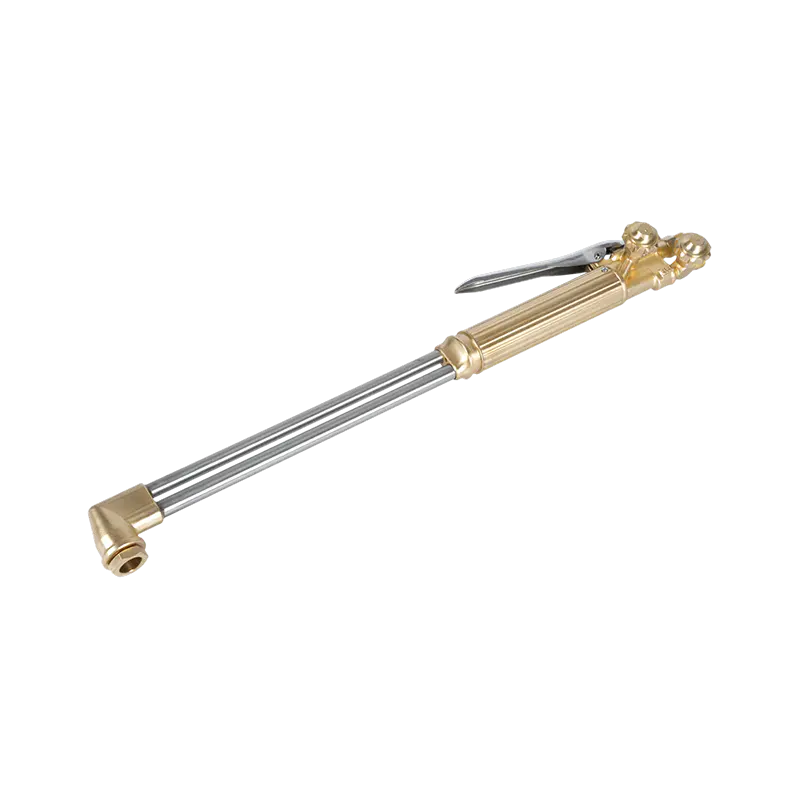
セッティングと同じくらいアタッチメントも重要です。 A212 などの 2 ピースの切断アタッチメントは、数ミリメートルから重いセクションまでのプレートを 1 つのハンドルで処理するため、オペレータとシフト間で比率を一定に保ちます。
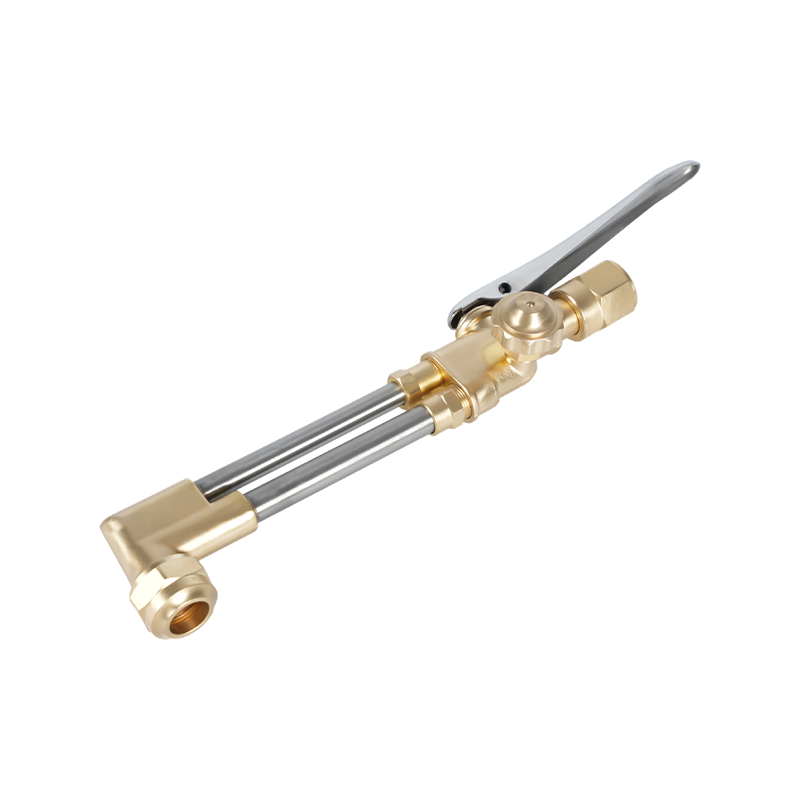 A212 オキシアセチレンおよびプロパン用強力切断アタッチメント 鍛造真鍮ボディとステンレス鋼バルブは、最大 200 mm の厚板切断に耐える耐久性を備え、オペレーターやシフト全体で一貫したパフォーマンスを発揮します。 製品を見る→
切断面に細くてきれいな引きずり線と鋭い上端があれば、火炎は中性に近いことになります。エッジがギザギザで汚れが多い場合は、通常、移動速度以前に炎が間違っていたことを意味します。
浸炭炎: 追加のアセチレン、特別な注意
酸素を超えてアセチレンを少しだけ開くと、内側の円錐形と外側のエンベロープの間に白っぽい羽毛が存在する第 3 のゾーンが現れます。その羽毛は燃えていない炭素であり、プールの酸素ポテンシャルを低下させることと、金属に炭素を堆積させることの 2 つのことを同時に行います。
意図的に使用すると、穏やかな還元性雰囲気が溶融池を保護する、アルミニウム、ニッケルおよび高ニッケル合金、鋳鉄の修理および表面硬化に最適です。高炭素鋼や工具鋼では、短いフェザーが溶接中の炭素の燃え尽きを相殺します。
見た目が優しいという理由で低炭素鋼に適用しているトラップです。カーボンの付着により溶接部が硬化し、亀裂が生じやすくなり、切り口に残ったすすにより次のパスでの融合が不完全になります。羽根の長さはインナーコーンの約1.5倍以下に短くし、煤が出た場合はワークを拭き取ってください。
酸化炎:短く、鋭く、やりすぎやすい
酸素を追加しすぎると、内側のコーンが短くなり鋭くなり、音が上昇し、外側のエンベロープが引き込まれます。多くのオペレーターは、酸素を早く開けすぎたり、圧力をチップチャートより高く設定したりしたときに、誤ってこの炎を発生させます。
意図的に、酸化雰囲気により亜鉛の発煙が抑制される真鍮や青銅、および積極的な熱が必要なガウジングやスカーフに使用されます。鋼では腐食性があります。表面層から炭素が燃え尽き、合金元素が酸化し、その結果、端の下にスラグが捕捉された多孔質の溶接部が形成されます。切断面の粒状の灰色の皮とチャートの予測よりも広い切り口は、どちらも混合物が大きく揺れすぎている兆候です。
炎の設定、読み取り、停止
- 先端を検査します。オリフィスは丸く、シートはきれいで、O リングは損傷していません。ドリルビットではなく、適切なチップクリーナーを使用して掃除してください。
- トーチ メーカーのチップ チャートからレギュレーターの圧力を設定し、アセチレンを 1 bar (約 15 psi) 以下に保ちます。
- 両方のラインを 1 ~ 2 秒間パージして、空気と古いガスを除去します。
- アセチレントーチバルブを 4 分の 1 回転ほど開き、ライターではなくストライカーで点火します。
- 羽が消えるまで酸素を加え、同じ鋼のスクラップで微調整します。
- 浸炭作業には短いフェザーを、酸化作業には短いコーンを使用して作業に合わせて調整します。
- 最初にアセチレンを停止し、次に酸素を停止し、次にラインからエアを抜き、シリンダーのバルブを閉じます。
2 つの習慣があれば、ほとんどの予期せぬ事態を防ぐことができます。まず、供給量が変化するため、チップを交換したりホースを再接続するたびに炎を再確認してください。次に、実際の素材のテストクーポンを近くに保管してください。屋外では完璧に見える炎でも、放熱プレートではまったく異なる見え方をすることがあります。
炎の再現性を維持するハードウェア
炎の安定性は、炎を供給する部品の安定性によって決まります。磨耗したチップシートはねじ山を通過する空気を引き込み、膨張した O リングはパス間の混合物を変化させ、チップとアタッチメントの不一致によりトーチを手に取る全員の比率を変化させます。生産ベンチでは、誰かがガスを疑うずっと前に、その差異が一貫性のないカーフ幅として現れます。
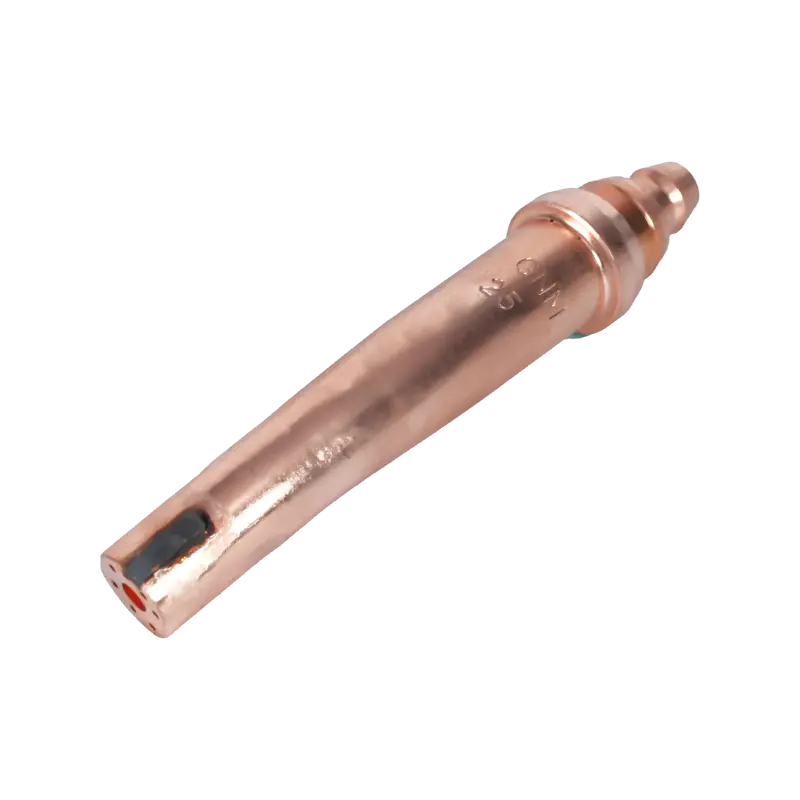
アセチレンチップは、オリフィスおよび用途ごとにサイズが決められています。 1101 などの汎用シリーズは、製造工場や修理工場で見られる一般的な板厚をカバーしますが、頑丈なシリーズは厚いセクションや長時間の連続切断に適しています。
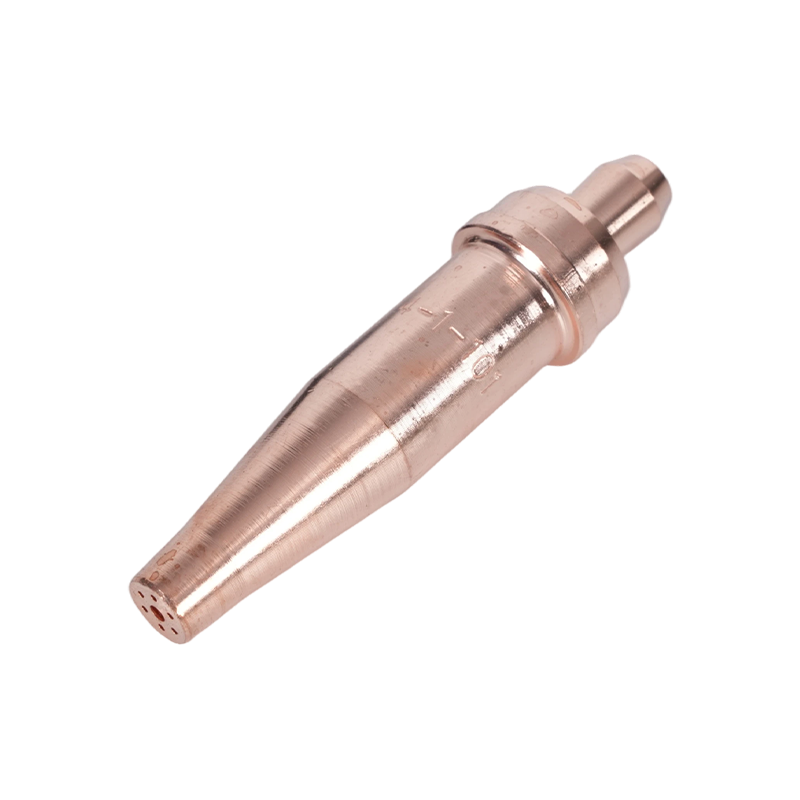 1-101 シリーズ アセチレン トーチ チップ (5 ~ 200 mm 切断用) 長さ 76 mm で 5 ~ 200 mm のプレートをカバーし、製造および修理作業用の A217、A218、A219、A246、A212、および A800 トーチに適合します。 製品を見る→
消耗品もトーチ本体と同様に注意が必要です。適切なサイズを選択し、直角に固定し、剥離の最初の兆候が現れたら交換する方法については、このガイドでさらに詳しく説明します。 切断トーチチップの選択とメンテナンス 、チップチャートと合わせて読む価値があります。
ワークショップ全体でキットを指定するバイヤーにとって、実質的なチェックは均一性です。つまり、同じハンドルインターフェイス、同じアタッチメントシリーズ、同じチップ番号が付いているため、あるベンチで記録された火炎設定を別のベンチでも再現できます。
炎の挙動を変える安全ポイント
フラッシュバックは最も重要な故障モードであり、ガスの問題ではなく炎の問題です。ホースを逆流する火炎前線は、小さなミスをシリンダーイベントに変えます。逆止弁はガスの逆転を遅らせますが、火炎面を止めません。適切な避雷器だけがそうします。それらをレギュレーターの出口に取り付けます。また、リスク評価で必要な場合は、トーチの入口にも取り付けます。
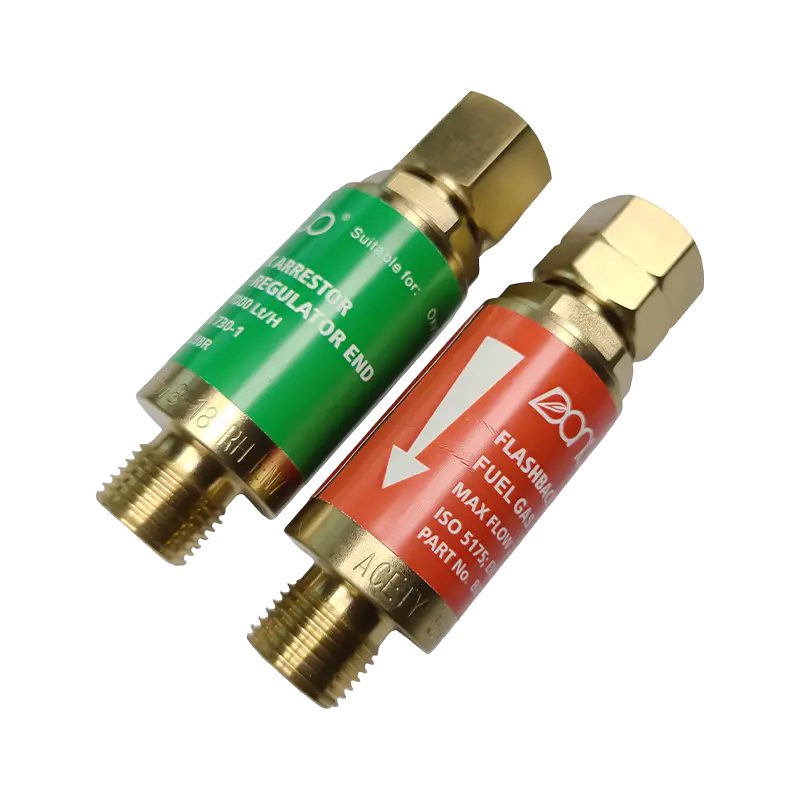 B288 シリーズ オキシアセチレン逆火防止装置 複数のネジサイズの酸素 (7000 L/h) および燃料ガス (2600 L/h) のモデルで逆火とガスの逆流を防止し、オペレーターと装置を保護します。 製品を見る→
高圧では遊離アセチレンが不安定になるため、ホースではアセチレンをおよそ 1.5 bar (約 15 psi) を超える圧力で流さないでください。シリンダーを直立して固定した状態に保ち、酸素フィッティングにグリースやオイルが付着しないようにし、作業に適した色合いのフィルター レンズを着用してください。自然に破裂したり、笛を吹いたり、色が変わったりする炎は、作業の停止の合図であり、調整できるものではありません。
火炎設定は数秒で測られるスキルですが、作業場全体の切断品質、溶接の健全性、消耗品の寿命を決定します。生産ラインのトーチ、チップ、避雷器を標準化している場合、または独自の図面やガス仕様に合わせて部品を作成する必要がある場合は、次の方法でチームに問い合わせることができます。 お問い合わせページ 詳細を添えて。