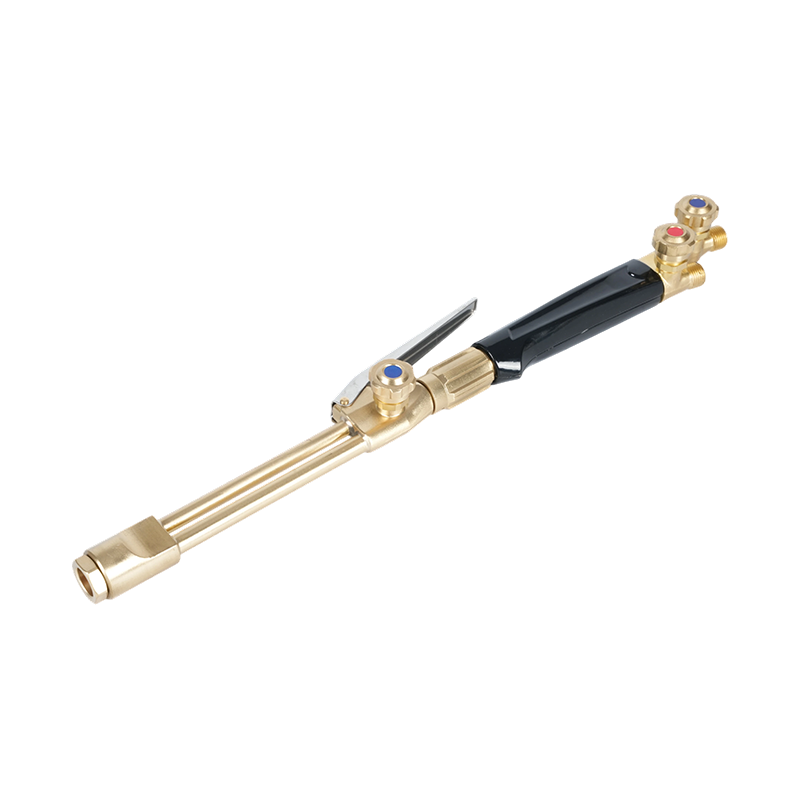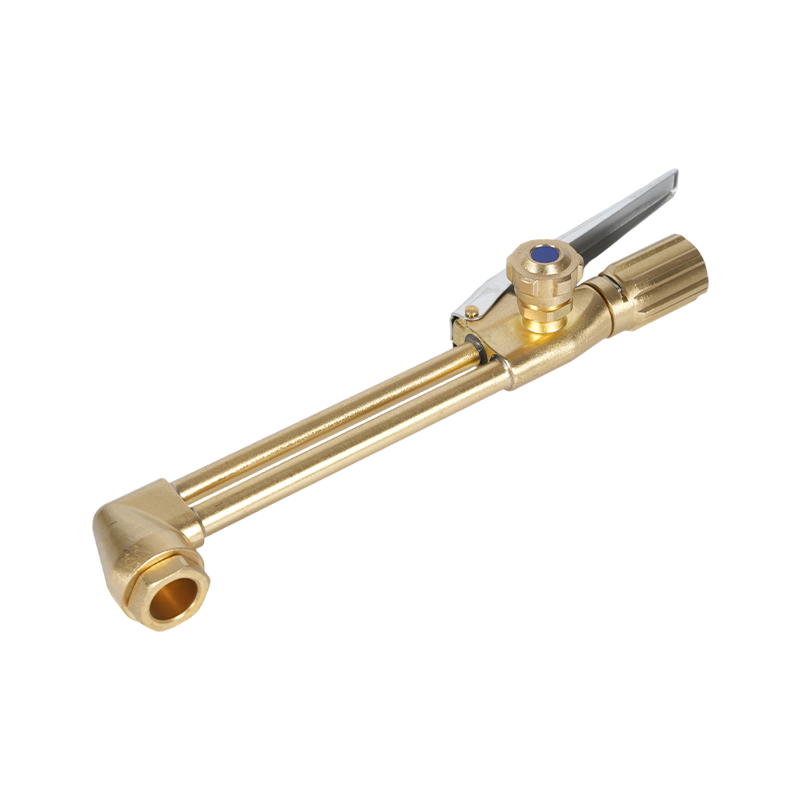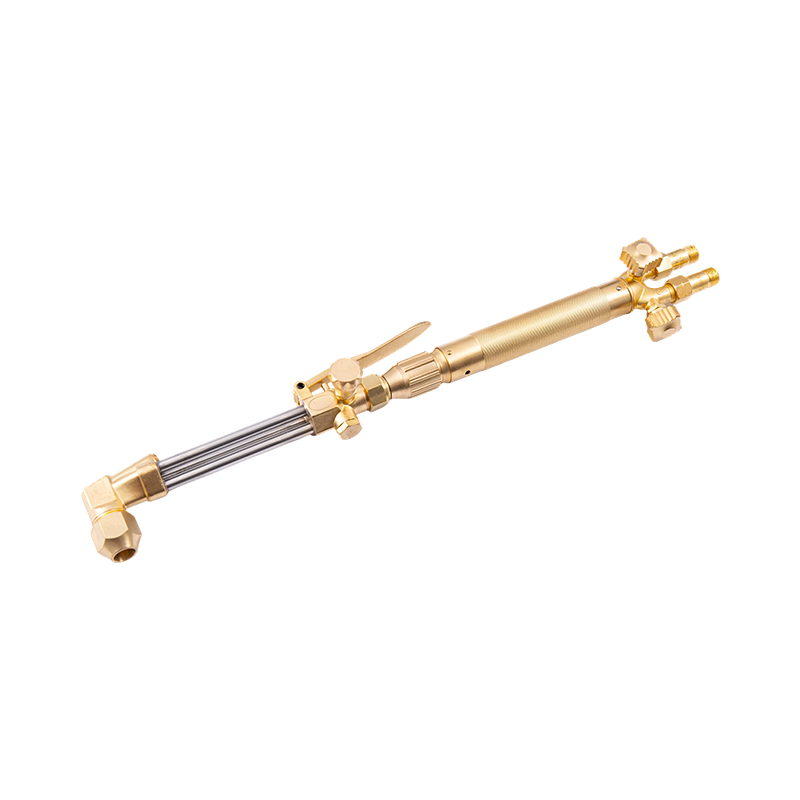
切断トーチの先端が飛び出す、切り口が片側に流れる、先端がプレートに溶け続けるなど、これらの欠陥は通常、発生した場所の近くから始まりません。彼らはツールの形状を示す図から始まりますが、ガスの経路は示しません。シリンダーのバルブから切断オリフィスまで微量の酸素とアセチレンを検出すると、ほとんどのベンチの問題を 1 分で診断できるようになり、推測に頼ることなく交換部品を注文できます。
短いバージョン: 標準的な 2 ホースの酸素アセチレン トーチでは、燃料と酸素が別々のラインで切断アタッチメント内のミキサーまで流れ、そこでチップが設計された比率で混合されます。酸素レバーを切断すると、ミキサーを完全にバイパスするはるかに大きな 3 番目の通路が開きます。図面内の他のすべてのもの (レギュレーター、アレスター、ニードルバルブ、チップナット) は、これら 3 つの流れを計測または保護するために存在します。
ガス経路は図式です
ほとんどの作業場の壁図は分解図であり、部品が位置別に配置されています。作業図はフローチャートです。順番に従うと、各コンポーネントには 1 つのジョブが割り当てられます。
- アセチレンシリンダーのバルブは 1 回転半以内に開きます。酸素ボンベのバルブが全開になった。
- レギュレーターはシリンダーごとに 1 つあり、高い貯蔵圧力を低い吐出圧力に降下します。
- ホースは通常、燃料用に赤、酸素用に緑、黒または青で、すべての燃料ガス接続口に左ねじが付いているため、2 つを交換することはできません。
- 逆火防止装置または逆止弁がレギュレータの出口にあり、多くの場合トーチの入口にもあります。
- トーチ入口フィッティング、次にハンドル上の 2 つのニードルバルブ。
- ミキサーでは、チップに入る前に酸素と燃料ガスが混合されるよう予熱します。
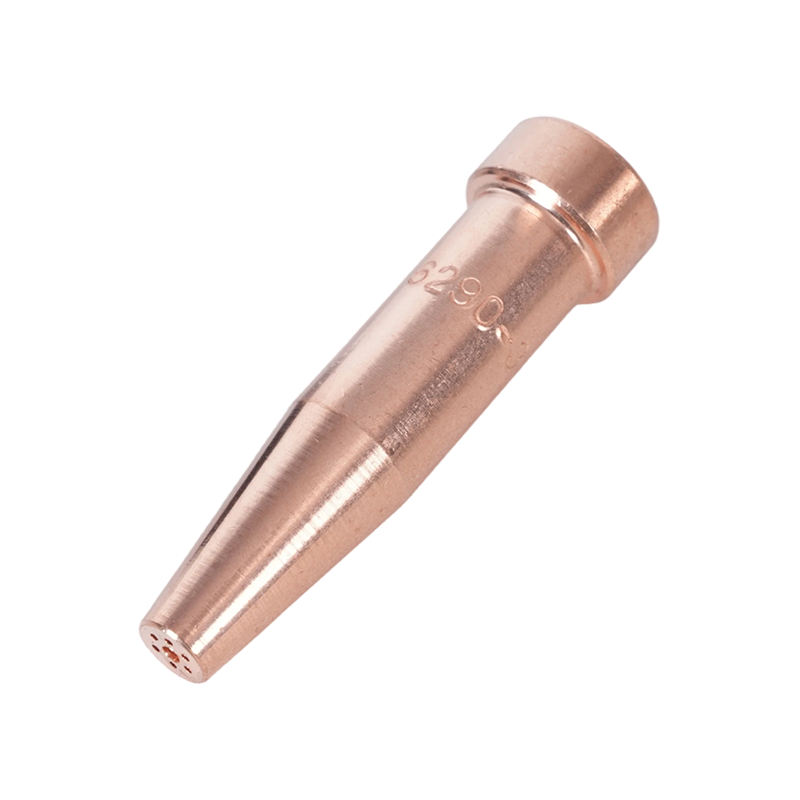
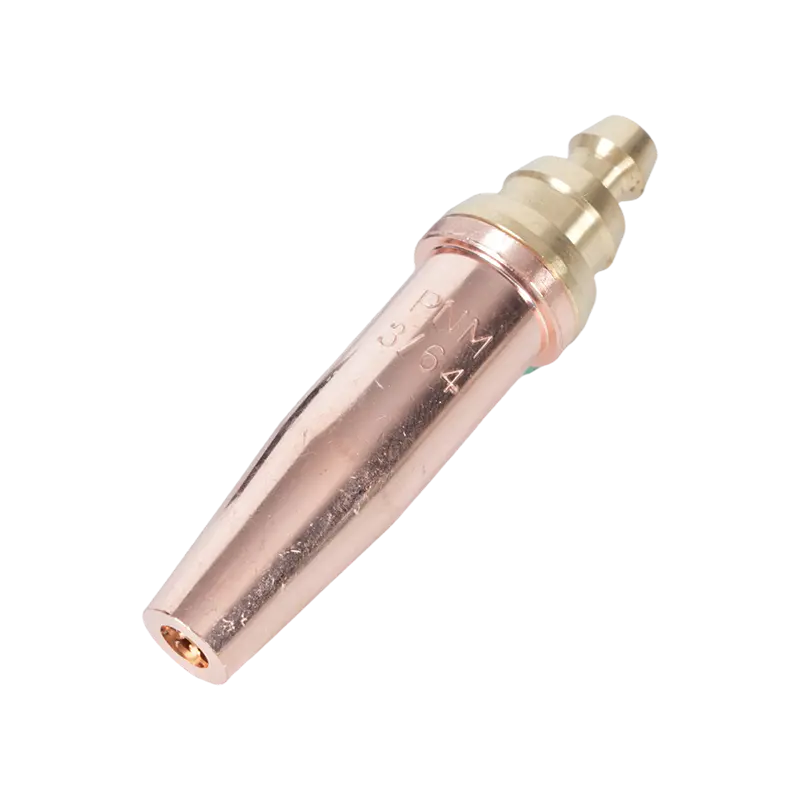
- 切断チップ。予熱オリフィスが中央の切断酸素オリフィスを囲んでいます。
| コンポーネント | 流れの中の位置 | 何を確認するか |
|---|---|---|
| レギュレータ | 各シリンダーに直接 | 吐出ゲージはシリンダー圧力ではなく、意図した低圧を読み取ります。 |
| ホース | シリンダーからトーチ入口まで | 色分け、左側燃料ナット、圧着付近に亀裂なし |
| アレスタ | レギュレータ outlet or torch inlet | 流れの矢印はトーチに面します。エレメントが油で汚れていないこと |
| ニードルバルブ | ハンドル本体 | スムーズな移動、パッキンからの漏れなし、色分けされたノブ |
| ミキサー | カッティングアタッチメントのベース | きれいなジェット、損傷していない O リング、トーチの正しいタイプ |
| カッティングレバー | アタッチメント後部 | 完全に開き、カチッと閉まり、クリープなし |
| チップとナット | アタッチメントの正面 | シートに傷がなく、正しいチップ番号、オリフィスがきれいである |
そのチェーン内の 2 つの数字は交渉の余地がありません。アセチレンの供給圧力は 15 psig 以下に保つ必要があります。それを超えるとホース内のガスが不安定になり、リスクは不便な状態から本当に危険な状態に変化します。ホースの口径も重要です。チップ サイズ 5 までは 1/4 インチが通常ですが、より大きなチップには 3/8 インチが使用され、切断酸素の流れが不足しないようにします。
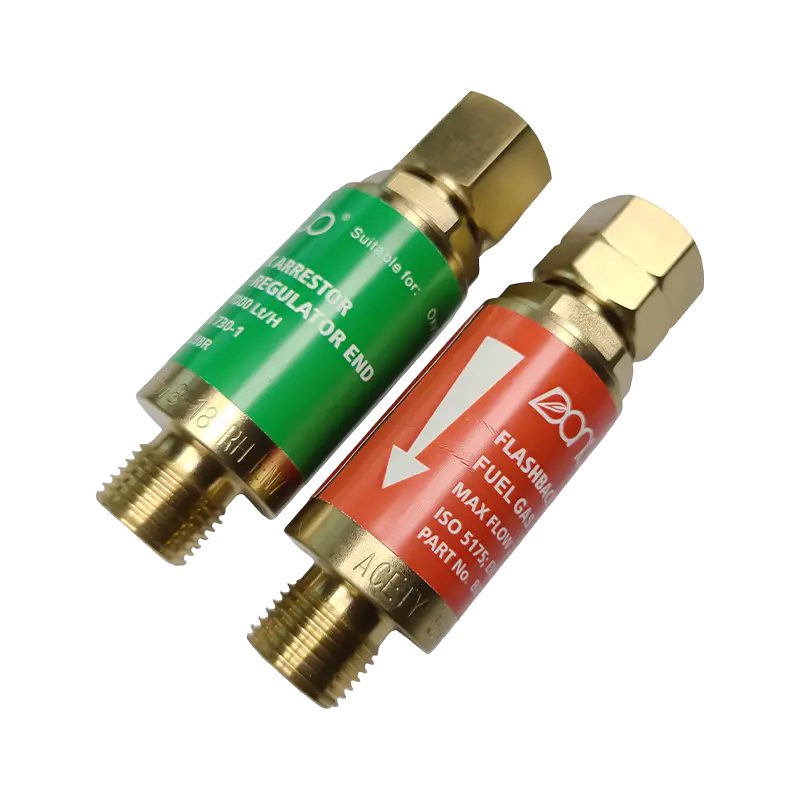 B288 オキシアセチレン逆火防止器シリーズ 酸素アセチレン溶接および切断用の B288 シリーズは、複数のねじ接続とトーチ設定用の逆火/逆流保護を備えた酸素および燃料ガス モデルを提供します。 製品を見る→
ハンドルとカッティングアタッチメントの内部
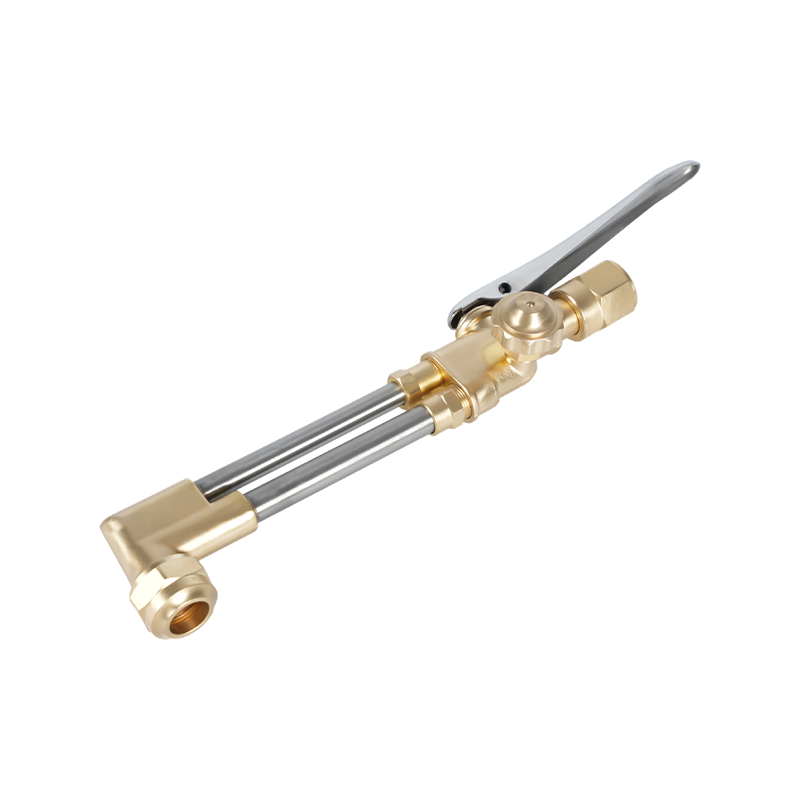
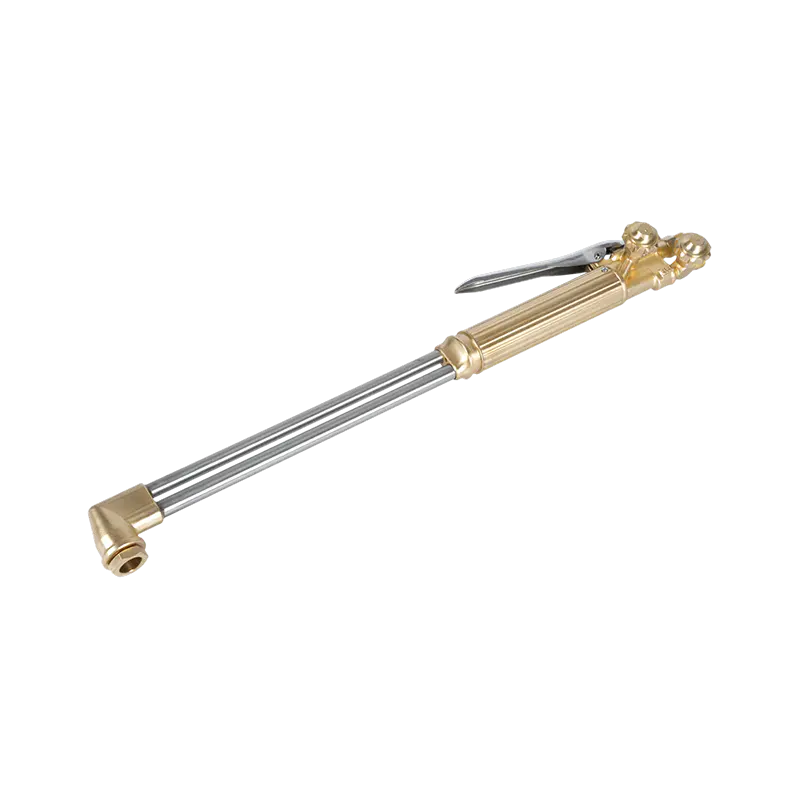
2 ピースのトーチはハンドルと、それを 2 本のチューブとユニオン ナットで結合する切断アタッチメントに分かれています。ほとんどのデザインでは、ハンドルには混合チャンバーがまったくありません。ステム、パッキン、ノブを備えた一対のバルブ本体です。
ニードルバルブ
燃料と酸素のノブはガスを予熱し、一緒に調整されます。燃料を少し開けて点火し、明るい内側の円錐が短くなって中性の炎になるまで酸素を追加します。図では通常、これらを 2 つの小さな円として描きます。実際には、これらの部品は最初に交換される部品の 1 つです。締めすぎるとステム シートに傷がつき、炎が調整に反応しなくなるためです。
ミキサーまたはインジェクター
アタッチメントの基部にあるミキサーは、描画を維持する場所です。等圧トーチは、2 つのガスを同様の圧力で混合します。インジェクター トーチは、小さな酸素ジェットを使用して燃料ガスをチャンバー内に引き込み、アセチレンの圧力が低下したときに混合物を安定に保ちます。使い古されたミキサーは、トーチを傾けると性質を変える炎として現れたり、ライトバックでポップな音を立てたりします。
酸素レバーを切断する
レバーがバルブを開き、ミキサーをバイパスして、大量の酸素の流れがチップの中心に直接流入します。完全に開き、急激に閉じる必要があります。レバーがクリープすると、他に明らかな原因がなくても、エッジがギザギザになり、大きな切り口が生じます。
チップナットとシート
ナットは、先端の対応するテーパーに対してテーパー シートをクランプします。これはネジシールではなく、金属同士のシールです。シートに 1 つの傷があると、酸素が予熱通路に流れ込み、バルブがどのように設定されていても、チップがパチパチと鳴り続けるというおなじみの症状が発生します。
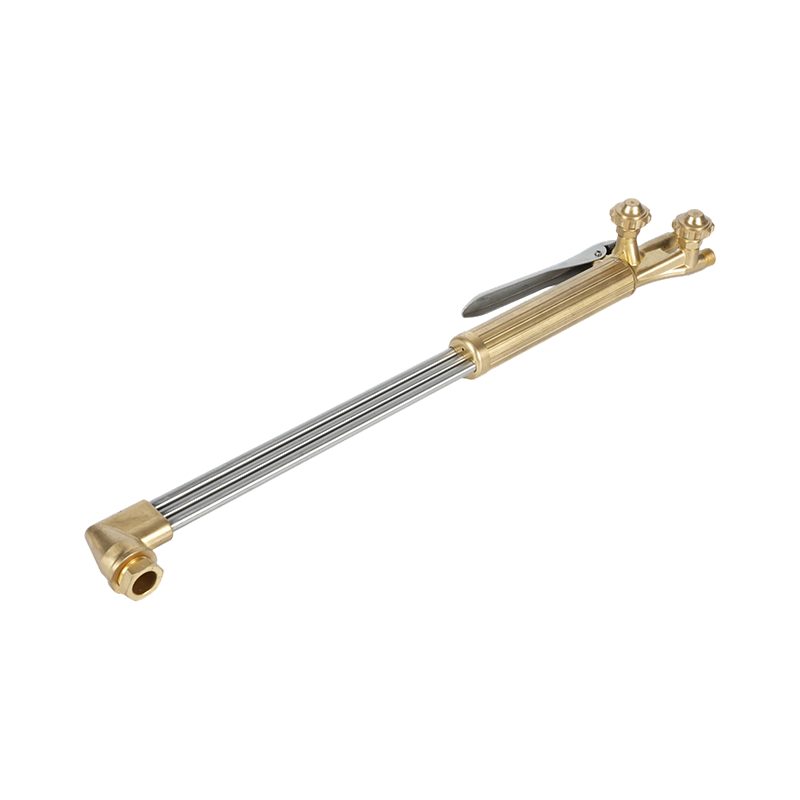 B400 ヘビーデューティハンドヘルド酸素アセチレン切断トーチ 最大 300 mm の要求の厳しい切断に対応するデュアルチューブ ハンドヘルド トーチ。アセチレンおよびプロパンと互換性があり、重加工作業用の 1502/1503 ノズルも備えています。 製品を見る→
先端部の断面図
ズームインすると、図は小さなアセンブリになります。六角またはローレット加工された本体、テーパー状のシート、予熱オリフィスのリング (通常は 4 ~ 6 つ、大きいサイズではさらに多くなります)、および 1 つの中央切断オリフィスです。ボディにはチップ番号が刻印されており、その番号がセットアップ全体を管理します。
カットしても溶けません。予熱の炎は鋼のスポットを発火温度である約 870 °C (1,600 °F) まで上昇させ、酸素ジェットが鉄を酸化して切り口から酸化物を吹き飛ばします。これが、予熱オリフィスの状態がほとんどのオペレーターが予想するよりも重要である理由です。部分的に穴が塞がれていると、カットの片側が冷たくなり、切り口がラインから離れる方向に曲がります。
チップのサイズ、厚さ、圧力の一致
公表されているグラフはメーカー、燃料ガス、チップシリーズによって異なりますが、その関係は一貫しています。チップ番号は板厚とともに増加し、切削酸素圧力はチップ番号とともに増加し、移動速度は低下します。
| 板厚 | 代表的なチップ数 | 酸素圧力をカットする |
|---|---|---|
| 3 mm (1/8 インチ) | 000 | 20 ~ 25 psig |
| 6 mm (1/4 インチ) | 00 | 20 ~ 25 psig |
| 10 mm (3/8 インチ) | 0 | 25 ~ 30 psig |
| 20 mm (3/4 インチ) | 1 | 30 ~ 35 psig |
| 25 mm (1 インチ) | 2 | 35 ~ 40 psig |
| 50 mm (2 インチ) | 3 | 40 ~ 45 psig |
| 100mm (4インチ) | 5 | 45 ~ 55 psig |
実用的なメモが 2 つあります。プロパンチップは、同じ番号のアセチレンチップよりも大きな予熱通路を備え、より多くの酸素を消費するため、一方の燃料について書かれたチャートは、もう一方の燃料には無効です。また、チャート内のすべての圧力は、指定されたホースの長さを通ってレギュレーターで測定されます。 25 フィートよりもはるかに長いランの場合は、少し供給圧力を加えて、チップを責める前に炎を再確認します。
図面では通常省略される 4 つの詳細
- アレスタの配置。 レギュレーター側のアレスターがシリンダーを保護します。トーチエンド逆止弁がオペレータを保護します。多くの図では一方が示され、もう一方は示されません。混雑したベンチでは、両方をフィットさせてください。
- 先端スタンドオフ。 内側のコーンはプレートから 1.5 ~ 3 mm 離れた位置にある必要があります。接触によりチップが過熱し、バルブを調整しても治らないポップサイクルが始まります。
- ドラッグとリード角。 ドラッグラインは進行方向に応じて傾き、厚いプレートでは 10 ~ 15 度のリードで補正されます。完全に垂直な切り口を示す図は、結果ではなく理想を示しています。
- オリフィスの掃除。 予熱穴は、決してドリルビットではなく、適切なサイズのチップクリーナーを使用して清掃してください。穴あけにより計量エッジが除去され、チップが後退します。
ガス取り扱い分野も同じ図面に属します。私たちのガイド 切断トーチを使用する際の安全上の注意 リークテスト、点灯シーケンス、シャットダウンを順番にカバーします。
ダイアグラムに対してトーチを指定する
フローが明確になると、購入の意思決定がより簡単になります。 3 つの質問でほとんどが決まります。作業にはどのような負荷クラスが必要ですか?重、中、軽、壁の厚さ、バルブステム、鍛造真鍮ハンドルとアルミニウムハンドルに反映されますか?米国、オーストラリア、英国、日本のパターンは互換性がないため、チップとシートはどの地域の標準に従っていますか?そして、5 年後、消耗品 (チップ、ナット、O リング、避雷器要素) は誰が供給するのでしょうか?
メーカーから調達する購入者にとって、図は仕様書としても機能します。社内で鍛造、機械加工、組み立てができるサプライヤーは、切断品質に最も影響を与える 2 つの機能であるシート テーパーとミキサー ジェットの公差を維持できます。寧波での当社の自社生産は、金型製作、鍛造、表面仕上げ、CNC 機械加工、検査を 1 つの屋根の下でカバーしており、約 20 年にわたって溶接と切削工具を扱っており、標準パターンが適合しない場合は顧客の図面に合わせて機械加工を行います。
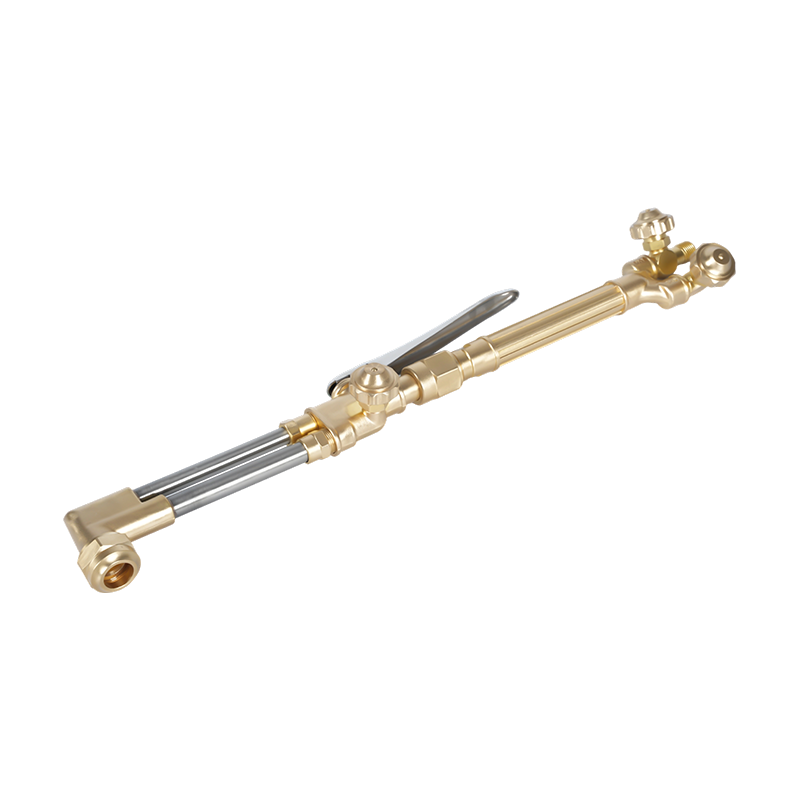 A217 オキシアセチレン/プロパンヘビーデューティ切断トーチキット A212 切断アタッチメントと A211 ハンドルを備えた頑丈なキット。定格 200 mm で、工業用切断、ろう付け、加熱用のオキシアセチレンまたはプロパンと互換性があります。 製品を見る→
トーチ セットを既存のホース、レギュレーター、チップの在庫に適合させる場合は、図面または部品番号を当社を通じて送信してください。 お問い合わせページ お見積もり前にシートの種類、ネジの形状、チップの適合性を確認させていただきます。
図を印刷して注釈を付けます。実際のレギュレータ圧力、各プレートの厚さに使用するチップ番号、避雷器が最後に検査された日付を書き込みます。自分の番号を付けた図面は、ポスターではなくなり、セットアップ シートになり始めます。次にカットがうまくいかないときは、通常、答えは 1 行先にあります。