

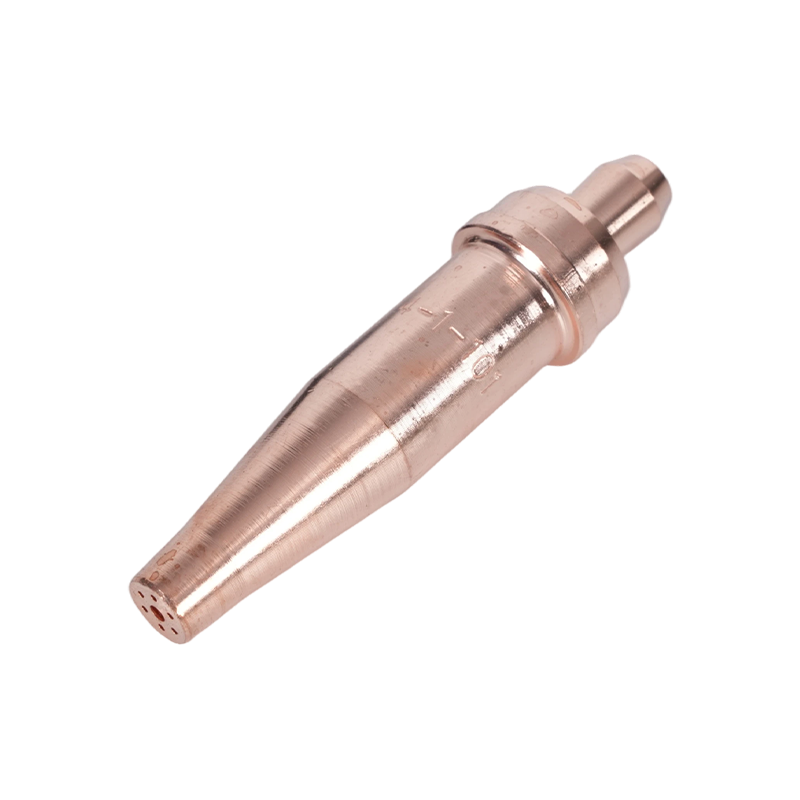
#1 のチップ、およそ 28 psi の酸素と 4 psi のアセチレンを使用すると、6 mm の軟鋼板を数秒で分解できます。何も触れずに同じトーチを 25 mm プレート上で走らせると、切断が途中で失速し、切り口が広がり、誰かがエッジを公差まで研削することになります。
オペレーターについては何も変わりませんでした。酸素アセチレン切断は、トーチを持つ手よりもセットアップの決定 (チップ サイズ、ガス圧力、スタンドオフ、移動速度) が結果を大きく左右する数少ない金属加工プロセスの 1 つです。以下のガイダンスでは、セットアップ手順、チップと圧力の選択、火炎調整、安全ハードウェア、および切断を再現可能にするハードウェアの選択について説明します。
実際のカット品質はどこで決まるのか
先端での酸素ジェット速度、予熱入熱、移動速度という 3 つの変数によって切断が制御されます。 3 つのうち 2 つは炎が点火する前にロックされているため、「切れ味が悪い」トーチは通常、オペレータの問題ではなくセットアップの問題があるのです。
- 先端オリフィスの状態とサイズによりジェット速度が設定されます。リーマー加工されたり、落とされたり、サイズに対して不適切な圧力で実行されたチップは速度を失い、古典的な荒い洗いざらしの切り口が残ります。
- レギュレーター設定は、予熱と酸素流量のカットを設定します。酸素圧が低いと切断が遅く不完全になります。過度の圧力は乱流、広い切り口、および硬いドロスを引き起こします。
- 移動速度は、カット中にライブで調整できる唯一の変数です。ドラッグ ラインが垂直から 10 ~ 15 度後ろに傾いている場合は、速度がほぼ適切であることを意味します。ほぼ垂直の遅れ線は遅すぎることを意味し、平坦な遅れ線は速すぎることを意味します。
セットアップシーケンス: 操作の順序
毎回同じシーケンスで作業します。 「トーチの欠陥」に関する苦情のほとんどは、トーチ自体ではなく、ここでスキップされたステップに遡ります。
- 接続前に点検してください: ホースジャケットの亀裂または膨張、チップシートの損傷、バルブパッキンの摩耗。
- 各シリンダーのバルブを軽く割ってほこりを吹き飛ばし、再度閉じます。
- レギュレーターを取り付け、ペンチやパイプレンチではなく、正しいサイズのレンチを使用して入口ナットを締めます。
- サイトの規定に応じて、レギュレーターの出口またはトーチの入口に逆流防止装置または逆流チェックバルブを取り付けます。
- ホースを正しいスピゴットに接続し、継手が正しい左ねじまたは右ねじのペアであることを確認します。
- シリンダーのバルブをゆっくりと開きます。アセチレンシリンダーの場合、すぐに閉められるように開くのは 1 回転半以内にしてください。
- トーチバルブを開いた状態で使用圧力を設定し、その後バルブを閉じます。
- 石鹸水または漏れ検出液を使用してすべての接合部の漏れテストを行ってください。決して炎を使用しないでください。
- 使い捨てライターやマッチではなく、スパークストライカーで点火します。
チップの選択とガス圧力
チップのサイズは、まずプレートの厚さに合わせられ、その他のすべてはそれに準じます。圧力を上げても、定格 6 mm のチップを 25 mm に押し込むことはできません。オリフィスは単に十分な酸素を通過させず、余分な圧力が乱流となって切断面を侵食します。
地域パターンも同様に重要です。米国スタイルのトーチ シートに適合するチップは、たとえ糸が近くに見えても、オーストラリアまたは英国パターンのトーチには正しく装着されません。ツーピースのプロパンチップには 2 番目の違いが追加されます。予熱オリフィスと切断オリフィスが分離されているため、ワンピースのアセチレンチップと互換性がありません。
| 板厚 | 一般的なチップサイズ | 酸素圧力 | アセチレン圧力 | 実践メモ |
|---|---|---|---|---|
| 3~6mm | 0 または 1 | 20 ~ 25 psi | 3 ~ 5 psi | 高速移動、短い予熱 |
| 6~12mm | 1 または 2 | 25 ~ 30 psi | 4 ~ 6 psi | 安定した速度、均一なドラッグライン |
| 12~25mm | 2 または 3 | 30 ~ 40 psi | 5~8psi | 速度を落として移動し、ゴミに注意してください |
| 25~50mm | 3 または 4 | 40 ~ 50 psi | 7 ~ 10 psi | プレートの端に穴を開けます |
| 50~100mm | 5 または 6 | 50 ~ 60 psi | 8 ~ 12 psi | 高酸素流量、2 段階予熱 |
カットが実行されたら、チャートから離れるのではなく、チャートから調整します。上端が丸く、底部にドロスが溶接されている場合は、通常、酸素圧力が高すぎるか、移動が遅すぎることを意味します。柔らかくゴム状のドロス ラインと不完全なブレークスルーは、通常、圧力が低すぎるか、移動が速すぎることを意味します。
チップケアは、最も安価なパフォーマンス アップグレードです。正しいチップクリーナーを使用してオリフィスを清掃し、決してドリルビットや溶接ワイヤを使用せず、予熱穴が楕円形になったりシートに傷がついたチップは交換してください。私たちのガイド 切断トーチチップの選択、セットアップ、メンテナンス クリーニングルーチンとトラブルシューティングについて詳しく説明します。
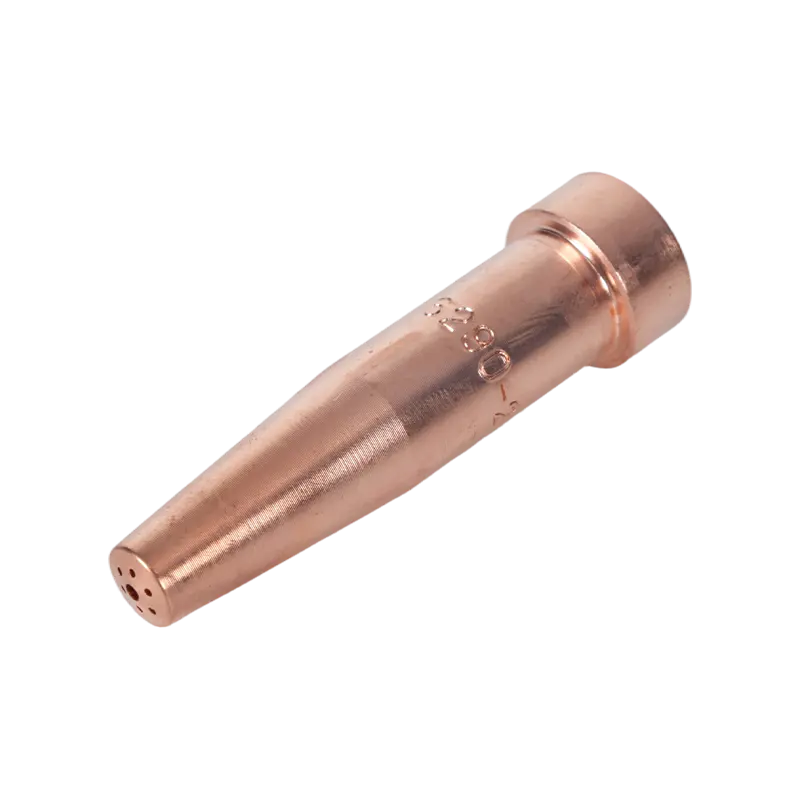 6290 シリーズ アメリカンスタイルトーチ用アセチレン切断チップ このアセチレン切断チップは A735 および A623 トーチに適合し、1 ~ 300 mm の鋼をカバーします。アセチレンが好まれる薄板や穴あけ作業に便利です。 製品を見る→
アセチレンまたはプロパン
20 mm 以上のプレートの場合、通常、カット 1 メートルあたりのコストではプロパンが勝ちます。薄いプレート、穴あけ、ろう付けまたは加熱作業では、アセチレンが依然として優れた燃料です。
- アセチレンは酸素中でより高温で 3,100 ℃近くで燃焼し、予熱が速いため、薄板、穴あけ、溶接に適しています。
- プロパンは火炎温度が低いですが、厚い部分を保持する熱エンベロープが大きく、シリンダーあたりのコストが安く、保管が安全です。
- アセチレンは約 15 psi を超えると不安定になるため、アセチレンの圧力は低いままとなり、シリンダーのバルブ規則が重要になります。
- プロパンは同じ切断に対して著しく多くの酸素を消費するため、酸素の補充が主なランニングコストになります。
- 2 つの燃料には異なるヒントが必要です。交換すると炎の形状、予熱時間、切断品質が変わります。
炎の調整と切断技術
最初にアセチレンに点火し、次に内側の円錐が明るく、鮮明に定義され、先端が丸くなるまで酸素を加えます。この中立的な炎は、ほとんどの切断チャートが想定しているものです。短く尖った円錐形の酸化炎は一部の鋼をより速く切断しますが、先端が摩耗し、切断面が酸化します。長い羽を持つ浸炭炎は炭素を加えて切断を遅くするため、通常は特定の加熱作業のために保管されます。
チップを約 90 度のプレートに近づけ、開始点を鈍いチェリーレッドになるまで予熱し、切断酸素レバーを完全に開いて出発します。スタンドオフを 3 ~ 5 mm で安定させます。プレートの上にチップを乗せるとチップが過熱し、切り口が洗い流されます。面取りカットの場合は、トーチを進行方向に傾け、速度を少し緩めると、面取りが真っすぐに保たれます。
あらゆるセットアップに必要な安全ハードウェア
逆火防止装置と逆流防止弁は、何年も使用されているトーチに欠落していることが最も多い 2 つの部品です。逆止弁はガスの逆流を止めます。逆火防止装置は、ホースを通ってレギュレーターとシリンダーに向かって逆流する火炎前面も停止します。レギュレーター出口のアレスターはホースとシリンダーを保護し、トーチ入口のアレスターはオペレーター側を保護します。多くのサイト コードでは両方が必要です。
- 酸素ホースと燃料ホースは互換性がありません。お住まいの地域の正しいグレードと色の規則を使用してください。
- 洗浄や吹き飛ばしの際に、圧縮空気の代わりに酸素を決して使用しないでください。
- 作業エリアを換気してください。アセチレン、プロパン、酸素はすべて、オペレーターの周囲の空気の組成を変化させます。
- 火気厳禁作業許可に指定されている期間、通常は最後の作業が行われてから 30 分間、火災の監視を続けてください。
- シフトごとにホースに焼けや亀裂がないか確認します。プレートに引っかかったホースは漏れが現れるのを待っています。
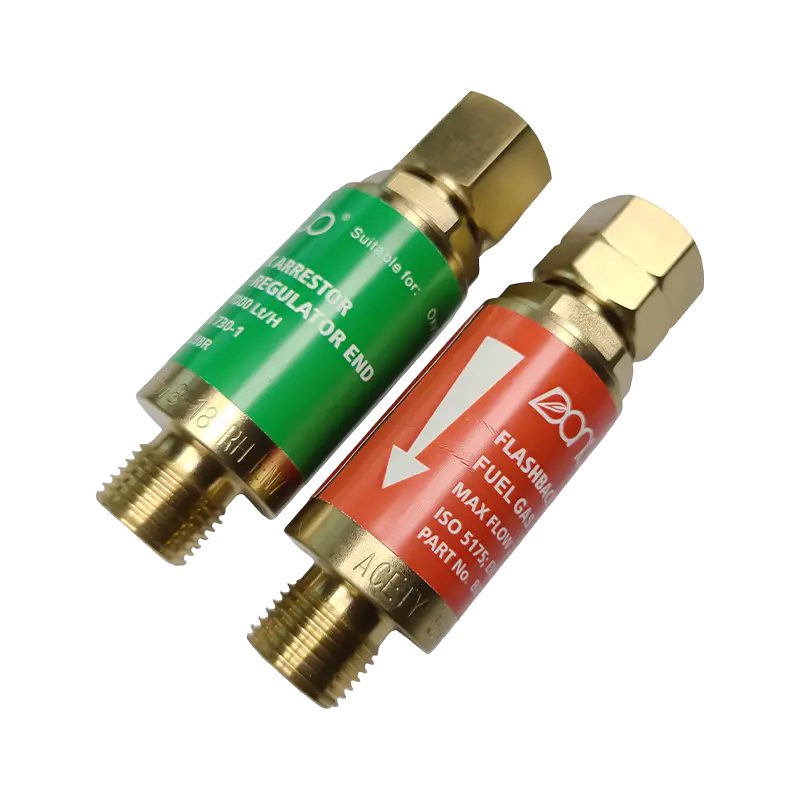 B288 シリーズ オキシアセチレン逆火防止装置 古いトーチには装備されていないことが多いこの避雷器は、酸素およびガス モデルを使用して、酸素アセチレン溶接および切断セットアップをフラッシュバックや逆流から保護します。 製品を見る→
作業に合わせたトーチ本体とハンドルの組み合わせ
トーチのハードウェアは、重、中、軽の用途に応じてグレード分けされています。適合するハンドルを備えた頑丈な切断アタッチメントは、厚板の生産切断中に圧力を保持し、冷却状態を保ちます。軽量ハンドルは、手にかかる重量が軽いため板金上でも同じ仕事をしますが、50 mm の板上での連続作業には耐えられません。
トーチが既存のセットアップに適合するかどうかは 3 つの詳細によって決まります。米国、オーストラリア、英国、日本のパターンでは異なるシートとネジ規格が使用されているため、地域パターンによってチップ、アタッチメント、ハンドルの互換性が決まります。形式も重要です。アタッチメントとハンドルの組み合わせは摩耗した部分のみを交換するためメンテナンスが安価ですが、一体型のハンドトーチは時折使用するのに簡単です。素材は作業位置に追従し、真鍮製の本体は熱や摩耗に強く、ねじ山をしっかりと保持し、アルミニウム製ハンドルは頭上作業に適した重量を軽減します。
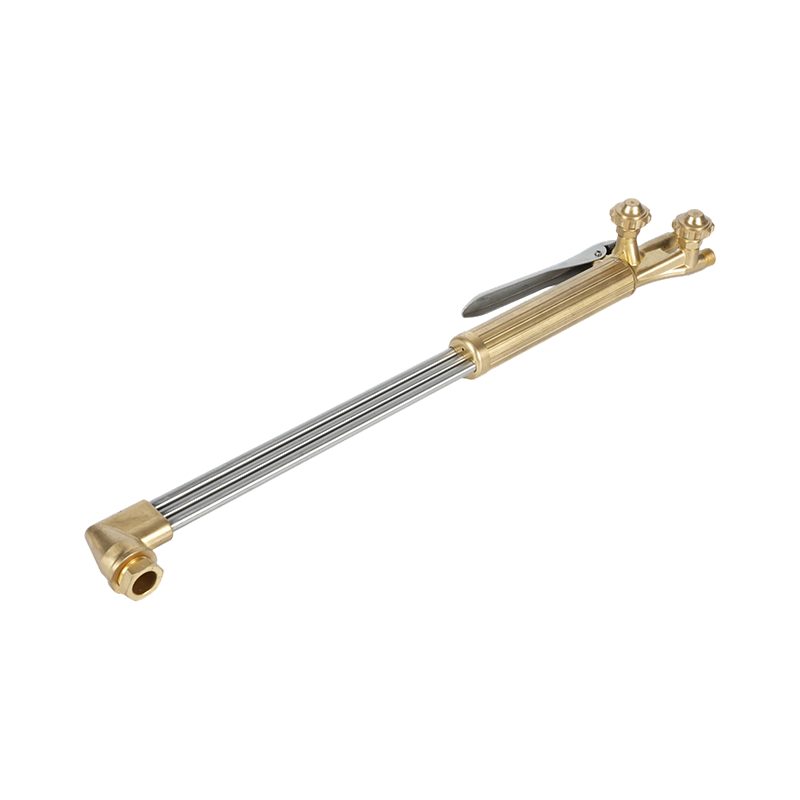 B400 ヘビーデューティハンドヘルド酸素アセチレン切断トーチ デュアルチューブフローと鍛造真鍮ヘッドを備えた、最大 300 mm のアセチレンまたはプロパン切断用の頑丈なハンドヘルドトーチ。スーツの製造、造船、修理を行っています。 製品を見る→
トーチ、チップ、スペアの調達
販売代理店や製造業者にとって、実際的な問題は継続性に関するものです。同じチップ シリーズを 2 年以内に再注文できるか、シートとスレッドはバッチ間で一貫しているか、スペアを独自のラベルで供給できるかなどです。材料、金型の製作、鍛造、機械加工、テストを社内で行うサプライヤーは、これらの公差を維持することができ、既存のトーチに適合する標準パターンがない場合でも、顧客の図面に従って部品を製造することもできます。
チップとハンドルを既存のフリートに適合させる場合、または OEM シリーズを計画している場合は、図面とねじの仕様を弊社を通じて送信してください。 お問い合わせページ そして、最も近い標準パターンまたはカスタム オプションを返します。

