切断トーチが生成する温度は、酸素燃料切断において最も頻繁に引用され、最も頻繁に誤解されている数値の 1 つです。人々は切断トーチの温度を尋ねると、数千度という数値を受け取り、高い方が常に良いと考えています。現実はさらに微妙です。炎の温度は切断性能の 1 つの要素ですが、唯一の要素ではなく、常に最も重要な要素でもありません。温度の数値が実際に何を意味するのかを理解することは、現在の作業に適したガス、適切なチップ、および適切な設定を選択するのに役立ちます。
切断トーチはどれくらい熱くなりますか?
切断トーチの予熱炎 (切断酸素レバーが作動する前に切断チップを囲む炎の輪) は、使用する燃料ガスと混合物中の燃料に対する酸素の比率に応じて、4,400°F ~ 6,000°F (約 2,400°C ~ 3,300°C) の温度に達します。この範囲は、下端のプロパンから上端の酸素アセチレンまで、一般的な酸素燃料切断セットアップをすべてカバーします。
予熱炎は特定の目的を果たします。つまり、母材をその着火温度 (軟炭素鋼の場合は約 1,600°F (870°C)) まで上げることです。この温度では、鋼は明るいオレンジ色に達し、表面の端で火花が見え始めます。この時点で初めて金属を切断する準備が整います。オペレーターが切断用酸素レバーを開くと、高圧の純酸素流が予熱された領域に導入され、実際の切断が始まります。
重要なことは、 切断酸素流自体は、火炎温度を大幅に上昇させません。 。それは、鋼中の酸素と鉄の間の化学反応を開始し、維持することです。トーチの炎ではなく、その反応が実際の切断作業を行います。
トーチ温度の切断が問題の一部にすぎない理由
火炎温度と熱出力の違いは、経験豊富な切断オペレーターであれば理解できますが、初心者は見落とすことがよくあります。温度は炎の中心部の熱さを測定します。熱出力(消費されるガスの立方フィートあたりの BTU で測定)は、炎が時間の経過とともにどれだけの熱エネルギーをワークピースに伝達するかを測定します。これらは関連していますが同一ではなく、一方を最適化しても他方も自動的に最適化されるわけではありません。
アセチレンは、一般に入手可能なガスの中で最も熱い酸素燃料炎を生成しますが、より少ない燃料量でより速い速度で燃焼するため、総熱出力 (BTU 含有量) はプロピレンやプロパンよりも低くなります。プロピレンの炎はアセチレンよりも若干低温で燃焼しますが、その外側の火炎円錐はかなり多くの BTU 含有量を供給します。つまり、ピーク温度は低くても、特定の用途ではより大きな質量の鋼をより効率的に加熱できます。
切断プロセス自体も、基本的には熱ではなく化学的なものです。鋼が発火温度に達すると、切断用の酸素の流れが発熱反応で鉄を酸化させ、つまり鉄を燃焼させ、自らの熱を発生させます。トーチが切断に沿って移動する間、トーチの予熱炎はこの反応を維持しますが、切断を推進するエネルギーは、一度確立されるとほぼ自立します。これが、切断トーチが溶接工が期待するような単純な鋼鉄の溶解を行わない理由です。それは、鉄の狭い通路を液体酸化鉄 (スラグ) に化学的に変換し、酸素の圧力によって切り口から吹き飛ばされます。
燃料ガス温度の比較
酸素燃料切断用途の大部分を占めるのは 4 つのガスです。それらの温度と熱出力特性は、それぞれが特定のタスクにより適しているように異なります。
| 燃料ガス | 炎温度 (O₂あり) | 一次火炎 BTU/ft3 | 最優秀アプリケーション |
|---|---|---|---|
| アセチレン | ~5,600°F (3,100°C) | ~507 BTU/ft3 | 高速予熱、薄鋼から中鋼、精密切断 |
| プロピレン | ~5,300°F (2,930°C) | ~440 BTU/ft3 (一次);高等中等教育 | 厚鋼、ベベルカット、スクラップカット、コスト効率 |
| プロパン | ~4,600°F (2,540°C) | ~255 BTU/ft3 (プライマリ) | 厚鋼加熱、低速切断、大部分予熱 |
| マップ/マッププロ | ~5,300°F (2,930°C) | プロピレンと同様 | 小物部品の加熱、ロウ付け、高圧浸漬切断 |
BTU 値はソースと測定方法によって異なることに注意してください。上の数値は、予熱速度に最も関連する値である一次 (内部コーン) の放熱を反映しています。二次火炎 (アウター コーン) BTU 含有量は追加の要素であり、アセチレンの 2 倍を超える二次火炎 BTU 出力を実現するプロピレンにとって特に重要です。

アセチレン: 最も熱い炎、最も速い予熱
オキシアセチレンは、一般的な切断ガスの中で最も高い火炎温度を生成します。酸素と燃料の比率が 1:1 の場合、約 5,600°F (3,100°C) です。これは最速の予熱時間に直接変換され、カットサイクル時間がスループットに影響を与える生産環境では重要になります。薄いストックでの精密作業の場合、アセチレンの集中インナーコーンが最小限の広がりで目的の熱を伝え、寸法精度が重要な部品の熱影響ゾーンを減らします。
アセチレンには 2 つの重大な制限があります。まず、15 PSI を超える圧力では決して使用してはなりません。このしきい値を超えると、ガスが不安定になり、着火源がなければ爆発的に分解する可能性があります。この圧力上限により、達成可能な最大流量が制限され、その結果、非常に厚いプレートの切断速度が制限されます。第 2 に、アセチレンは代替ガスと比較して逆火傾向が高いため、逆火防止装置はオプションではなく、オキシ アセチレンのセットアップでは安全要件であることを意味します。また、このガスは最大容量が約 400 立方フィートのシリンダーでしか入手できないため、大量の切断作業では供給を維持するコストが高くなります。
プロパンとプロピレン: 低温、高 BTU
プロパンは酸素とともに約 4,600°F (2,540°C) で燃焼しますが、アセチレンよりもかなり低温ですが、二次火炎 BTU 含有量が高いため、大量の鋼材を加熱したり、低速で厚い板を切断したりするのに効果的です。重いセクションの切断品質がサイクル速度よりも重要であるアプリケーションでは、必要な予熱時間が長くなるというトレードオフが受け入れられています。プロパンは広く入手可能であり、大量にまたはパイプライン経由で供給でき、供給される熱の単位当たりのコストはアセチレンよりも大幅に安価です。
プロピレンは中間の位置を占めます。約 5,300°F (2,930°C) の火炎温度はアセチレンに近いですが、一次火炎と二次火炎を合わせた総 BTU 含有量は、ガス 1 立方フィートあたりアセチレンのおよそ 2 倍です。この組み合わせにより、プロピレンは厚い鋼の切断、ベベル切断、スクラップ処理、フレームスプレー用途に最適な選択肢となります。また、アセチレンよりも約 50% 安価で、安定性が 20 倍高く (逆火傾向が非常に低い)、プロピレンの 100 ポンドシリンダー 1 つで、一般的な切断用途では大型のアセチレンシリンダー約 5 つを置き換えることができます。現在一般的な切断にアセチレンを使用しており、パフォーマンスを大幅に損なうことなくガスコストを削減したい作業の場合、プロピレンが最も直接的な代替手段となります。
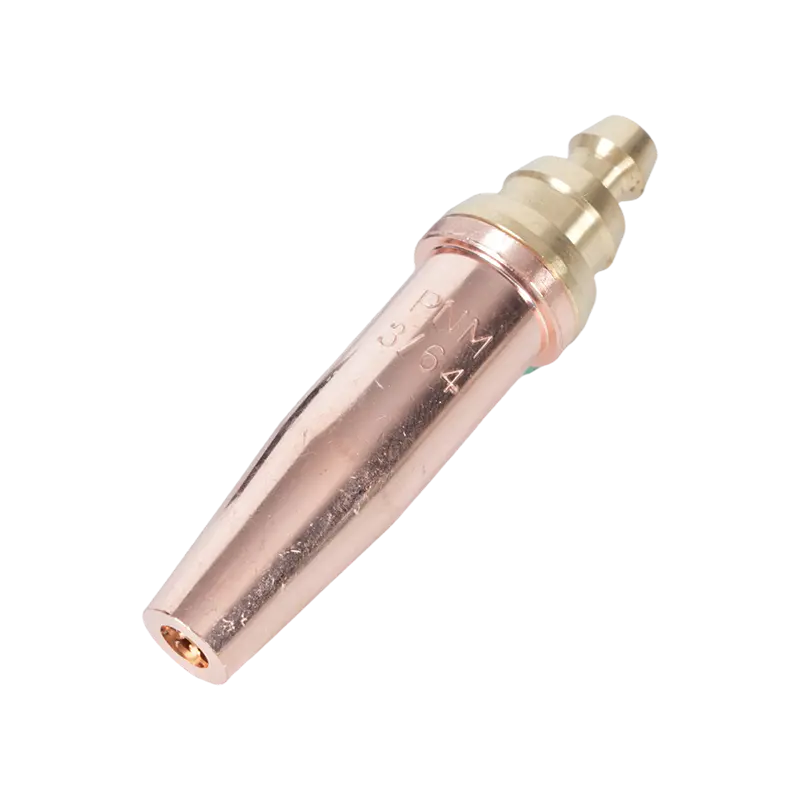
プロパンとプロピレンの両方には、アセチレンで使用される等圧チップではなく、インジェクター スタイルのトーチ チップが必要です。使用ガスに対して間違ったタイプのチップを使用すると、切断品質が低下し、安全上の危険が生じる可能性があります。チップの選択は燃料ガスに一致する必要があります。
切削チップが熱伝達に与える影響
切断チップは、ガスの圧力と流量を効果的な予熱炎と切断酸素流に変換するコンポーネントです。その設計、つまり予熱オリフィスの数、サイズ、角度、および中央の切断用酸素ボアの直径が、ガス自体の理論上の能力に関係なく、実際に火炎温度がどのようにワークピースに伝達されるかを決定します。
用途に対してチップが小さすぎると、酸素の流れが制限され、ガスの温度が必要とする温度を超えて予熱時間が長くなります。薄い材料に対してチップが大きすぎると、熱が必要以上に広い範囲に広がり、歪みが増大し、切断品質が低下します。繰り返しの熱サイクルや不適切な洗浄によりオリフィスが拡大または変形した磨耗または損傷したチップは、不規則な炎を生成し、カット パス全体で一貫した着火温度を維持できず、炎が理論的にどれだけ熱く燃えても、粗いエッジや切り残しの原因となります。
チップの材質も重要です。正確なオリフィス公差に従って製造されたチップは、耐用年数にわたって一貫した流量特性を維持しますが、低品質のチップには寸法のばらつきがあり、最初の使用時から一貫性のない結果が生じる可能性があります。 高温酸素燃料切断用に設計されたアセチレン切断トーチチップ オキシアセチレンの圧力と温度の要求に応じて、オリフィスの形状と材料仕様を考慮して設計されています。プロパンおよび代替燃料のセットアップの場合、 高 BTU 代替燃料セットアップ用のプロパン切断トーチ チップ 先端で適切な燃料と酸素の混合を達成するために低圧代替ガスが必要なインジェクター スタイルの設計を使用します。

安全できれいな切断のための温度管理
切断トーチを正しい温度範囲で操作することは、性能の問題であると同時に安全性の問題でもあります。過剰なバックファイア(先端に短い炎が飛び出す)やフラッシュバック(ホースやレギュレータに燃え戻る炎)によるトーチ本体の過熱は、機器に損傷を与え、重大な危険を引き起こす可能性があります。
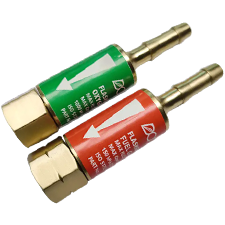
バックファイアは通常、チップがワークピースに接触したり、不適切なガス圧力、またはチップオリフィスの汚れや損傷によって発生します。 「ポン」という音とともに炎が消え、再点火することができます。フラッシュバックはより深刻です。炎は先端を通ってトーチ本体とホースに戻り、シューシューという音やキーキーという音を発生させ、ガス供給部に到達する可能性があります。最新のトーチのセットアップでは、フラッシュバック アレスタを使用してこのリスクに対処しています。フラッシュバック アレスタは、ホースとトーチ本体 (またはレギュレータ) の間に取り付けられた装置で、ガスの逆流がシリンダに到達する前に逆流を阻止する逆止弁とサーマル カットオフを備えています。 安全な切断トーチの操作のための逆火防止器 は、酸素燃料システムにとって必須の安全コンポーネントであり、オプションの付属品ではなく、損傷や詰まりがないか定期的に検査する必要があります。
切断中の温度管理には、トーチからワークまでの正しい距離を維持することも含まれます。近すぎるとスパッタがチップオリフィスを汚染し、逆火を引き起こす可能性があります。遠すぎると予熱炎の効果が失われ、予熱時間が延長され、切断品質が低下します。正しいスタンドオフ距離はチップのサイズとガスの種類によって異なり、各チップ番号のチップメーカーのデータに指定されています。
温度ニーズに合わせた適切な設定の選択
実際的な問題は、「どのガスが最も熱く燃焼するか?」ということではありません。しかし、「どのガスとチップの組み合わせが、特定の材料や用途に適切な熱を効率的かつ安全に届けるでしょうか?」答えは、鋼の厚さ、必要な切断品質、生産量、ガスの利用可能状況によって異なります。
切断品質と速度が優先される薄鋼から中鋼 (約 1 インチまで) の場合は、適合するアセチレンチップを備えたオキシアセチレンが標準的な選択肢です。厚板の切断、スクラップ処理、またはガスコストが重要な要素となる大量作業の場合、適切なインジェクターチップを備えたプロピレンは、大幅に低い運用コストでアセチレンに近いパフォーマンスを実現します。時折使用する場合や、アセチレンの供給が現実的でない現場では、ほとんどの構造切断作業に適切な性能を備えたプロパンが信頼性の高い代替品となります。
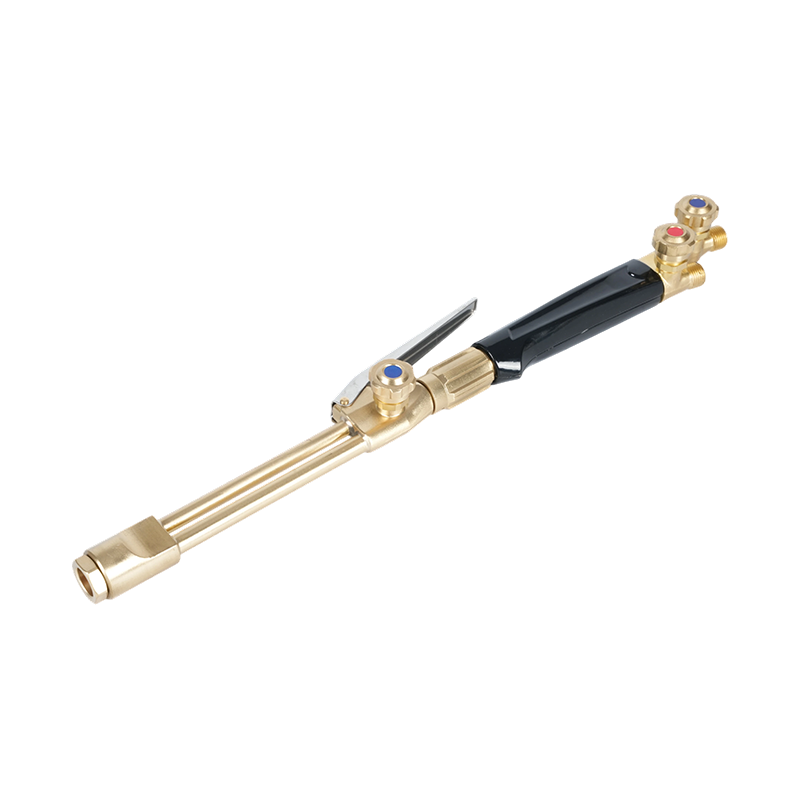
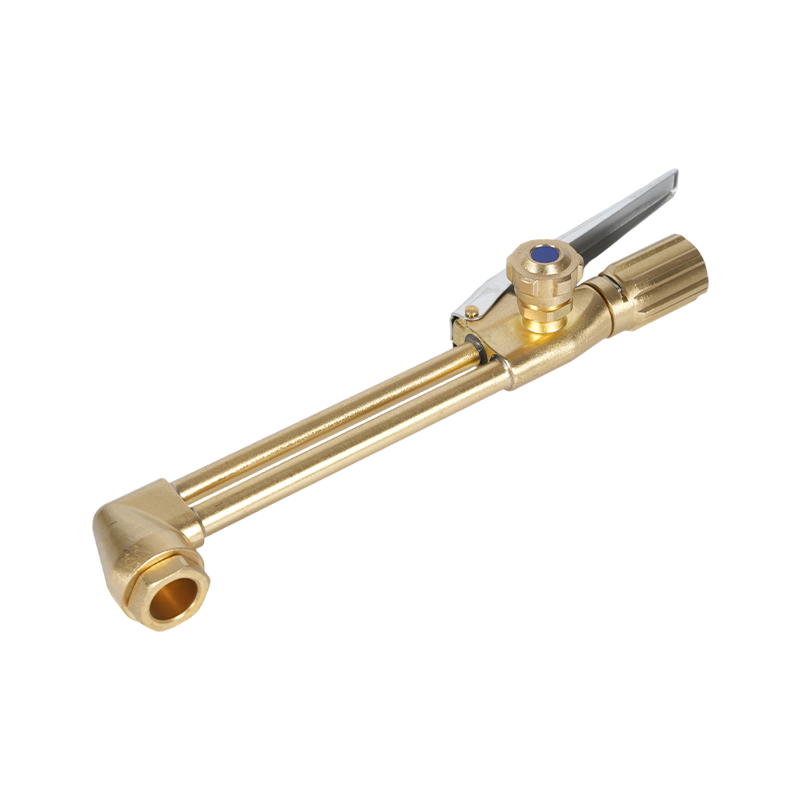
どのようなガスとチップの組み合わせを選択する場合でも、トーチ ハンドル、切断アタッチメント、およびレギュレーターはそのガスと互換性があり、必要な圧力に対して定格されている必要があります。 酸素燃料切断セットアップ用の完全な切断トーチ キット ハンドル、アタッチメント、チップ、ホースといった適合するコンポーネントを提供し、特定のガスの種類に応じて適切な圧力と流量で連携して動作するように設計されています。すでにトーチハンドルを持っていて、切断機能を追加する必要があるオペレータの場合、 主要なトーチハンドルシステムと互換性のある切断アタッチメント アタッチメントが使用中の燃料ガスの定格に適合している場合、セットアップ全体を交換することなく切断機能を追加できます。