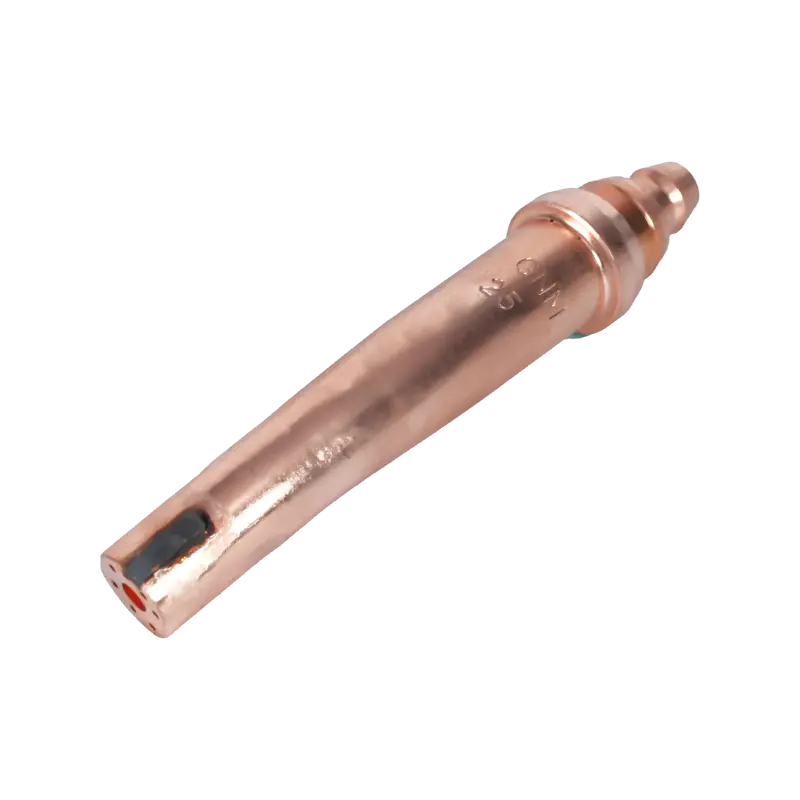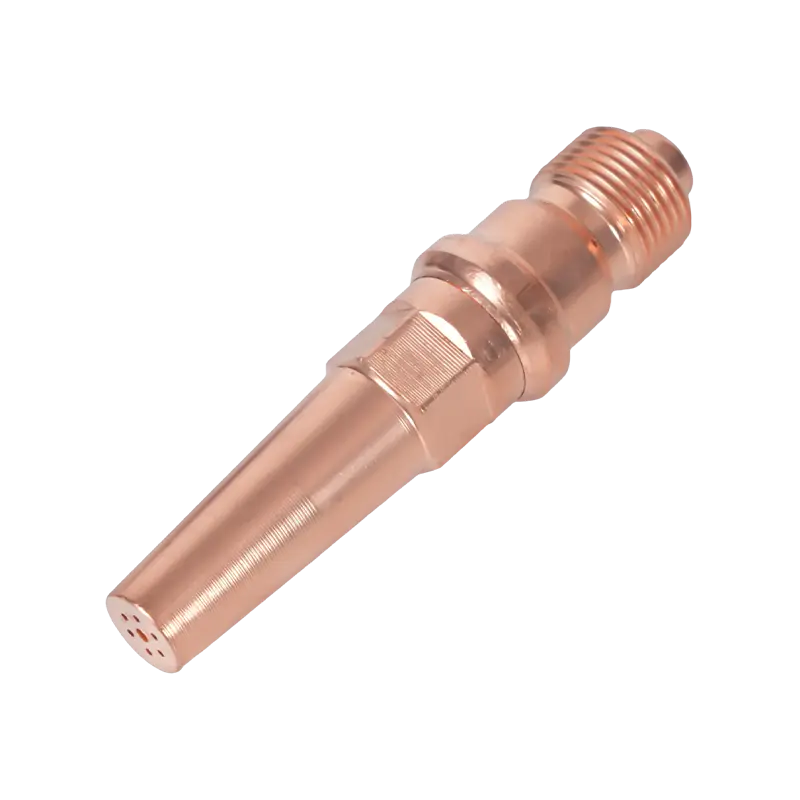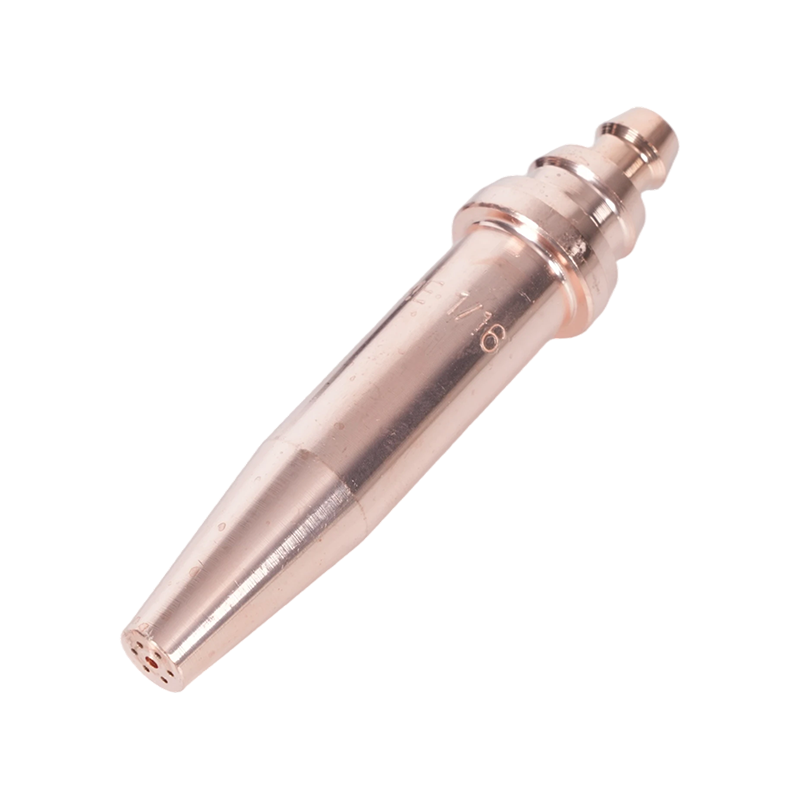
オキシアセチレンチップと他の燃料チップの違い
すべての切断トーチチップが交換できるわけではなく、区別は燃料ガスから始まります。酸素アセチレンチップは、アセチレンの独特の燃焼特性に基づいて設計されています。アセチレンは他の市販の燃料ガスよりも高温で燃焼し、内側のコーンで約 3,500°C (6,332°F) の火炎温度に達します。その熱出力により、アセチレンは、プロパン、天然ガス、またはプロピレンよりも速く、酸素切断のための発火点まで金属を予熱することができます。そのため、代替燃料システムとの競合にもかかわらず、酸素アセチレンが構造用鋼の切断や精密金属の製造に主要な選択肢であり続けています。
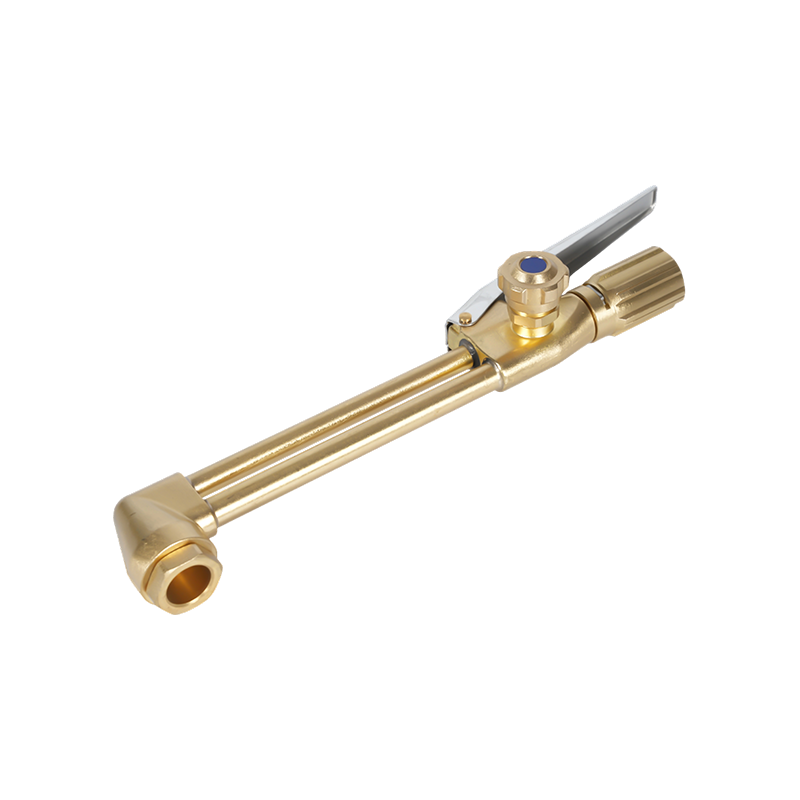
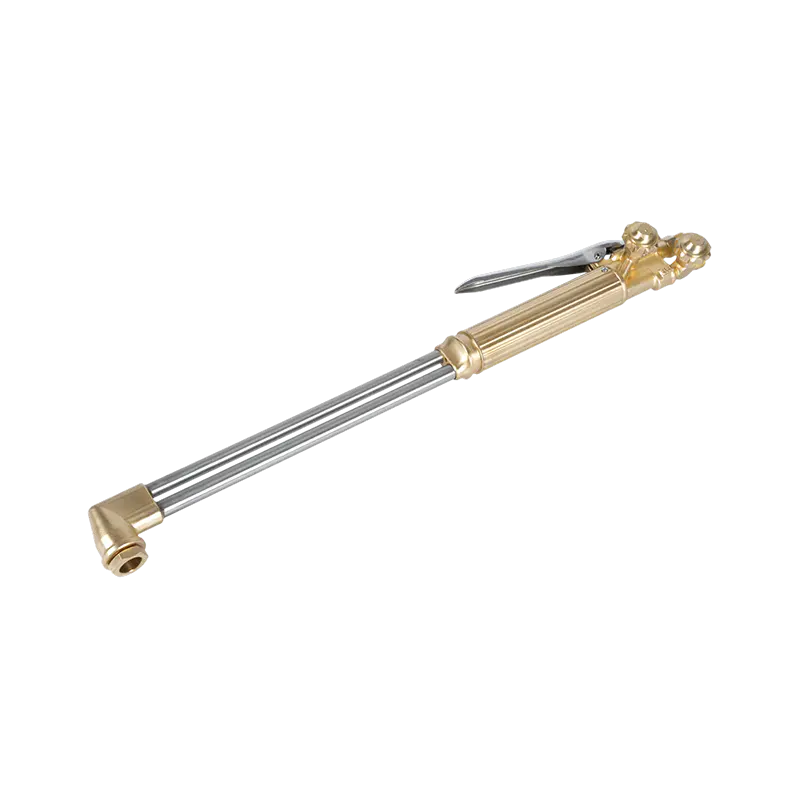
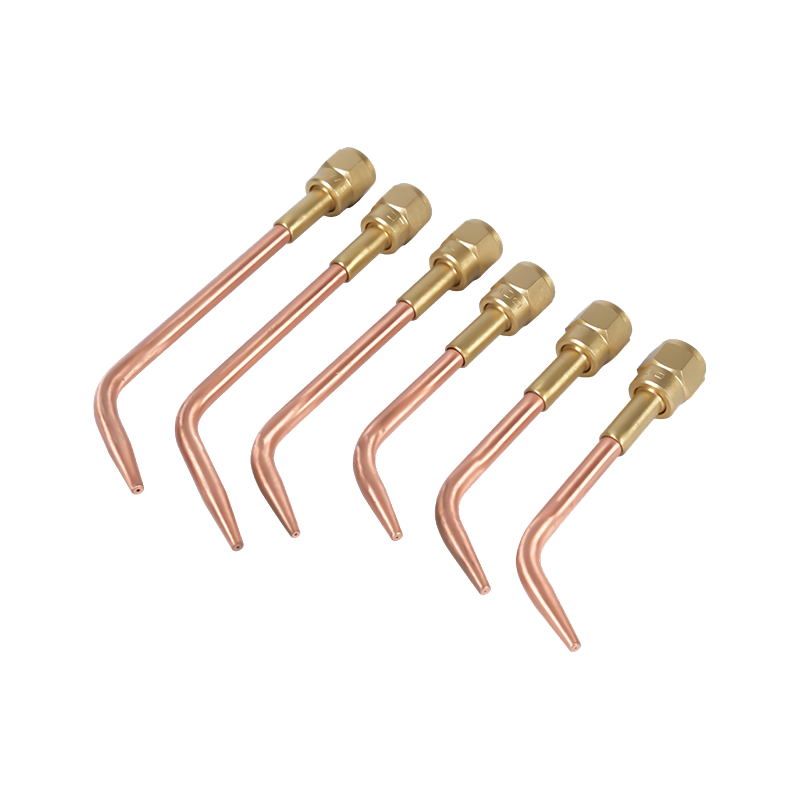
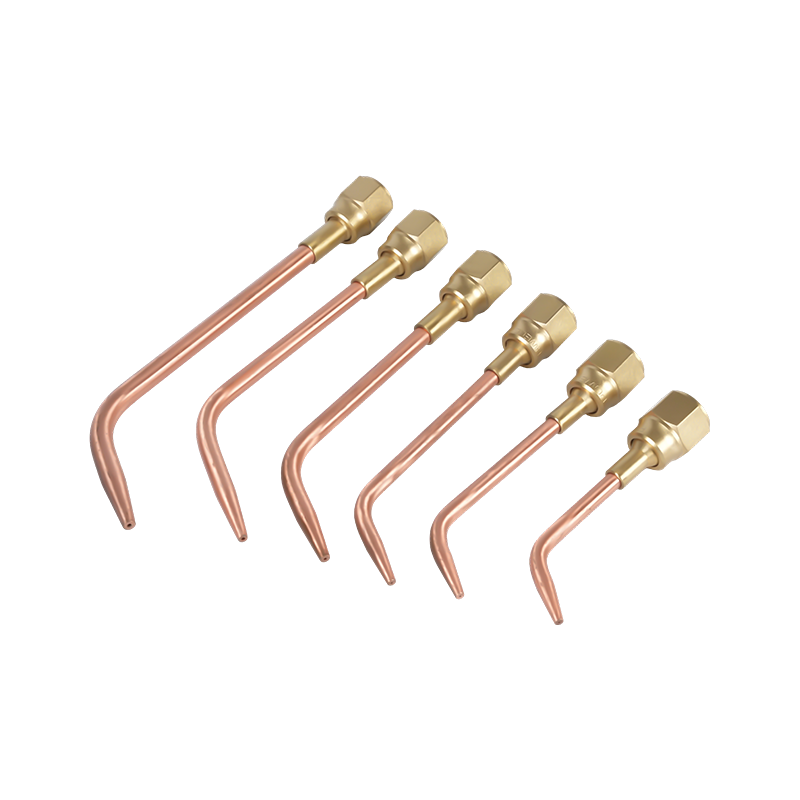
チップの設計はこれを反映しています。アセチレンチップは通常、複数の予熱ポートに囲まれた単一オリフィスの切断ジェットを使用し、すべてが 1 つの銅ボディに統合されています。予熱ポートと切断酸素チャネルは、アセチレンの燃焼速度と圧力曲線に合わせて特別に校正されています。プロパンなどの燃焼が遅い燃料でアセチレンチップを使用すると、炎のバランスが崩れ、炭素が蓄積し、予測できない切断性能が発生します。逆に、アセチレンセットアップのプロパンチップは、燃料が可能な予熱強度を提供できません。チップと燃料のマッチングはオプションではありません。審査済みの アセチレン切断トーチチップの全範囲 標準、ヘビーデューティ、および特殊なプロファイルをカバーするため、気密シートと定格圧力の互換性を確保するために、常にトーチ ハンドルのメーカー シリーズに基づいて選択する必要があります。
アセチレンに特有のもう 1 つの要素、1/7 ルールです。アセチレンシリンダーは、1 時間当たりシリンダーの総内容物の 7 分の 1 を超える速度で抜き取ってはなりません。大規模な切断ジョブで高流量チップを使用すると、引き出し速度がこのしきい値を超える可能性があり、アセトン (安定剤) がガス流に混入する可能性があり、安全性と装置に重大な危険をもたらします。したがって、チップサイズの選択は、高出力作業におけるシリンダー管理の決定でもあります。
ワンピースとツーピースのチップ設計: どちらが必要ですか
産業用溶接サプライヤーを歩いてみると、棚に 2 つの異なるチップ構造が並んでいることに気づくでしょう。何がそれらを分けているのかを理解することで、どちらがあなたの懐中電灯に属するかを決定します。
A ワンピースチップ 単一の銅ビレットから機械加工されます。切断酸素チャネルが中心を通っています。予熱ポートがそれを囲み、すべて同じボディにキャストされます。この構造により、チップの寸法公差が厳しくなり、ガス通路は製造の瞬間から正確で一貫したものになります。アセチレンの高い火炎温度と比較的高い圧力が固体銅の熱伝導率によく適合するため、ワンピースチップは酸素アセチレン作業の標準です。チップは効率的に熱を放散し、逆火に耐え、適切にメンテナンスされていれば長時間稼働しても校正を維持します。
A ツーピースチップ 銅製の外側シェルと別個の内側部材で構成され、2 つのコンポーネントの間に一連の予熱火炎溝が形成されます。この設計は、ガスが先端面から出るまでに長い予熱火炎経路とより多くの混合時間を必要とする、プロパン、天然ガス、プロピレン、MAPP などのゆっくりと燃焼する燃料用に特別に開発されました。溝付きの設計により、ガスと予混合酸素の間の接触面が増加し、燃焼ゾーンを延長することでこれらの燃料の火炎温度の低下を補います。アセチレンのツーピースチップは、混合が必要になる前に燃料が燃焼するため、過剰なバックファイアを引き起こします。プロパンの一体型チップは、必要な混合形状の炎を枯渇させます。
実際的なルール: セットアップでアセチレンが燃焼する場合は、一体型チップを使用してください。プロパン、天然ガス、またはプロピレンを酸素燃料システムで使用する場合は、その燃料用に設計された 2 ピースのチップを使用してください。スレッドとシートがトーチ本体に適合しているように見えても、チップが燃料の種類間で相互互換性があると考えないでください。
チップサイズとオリフィス: 金属の厚さに合わせて
酸素アセチレン切断のチップのサイズは、切断される金属の厚さという 1 つの主要な変数によって決まります。サイズ番号 (ほとんどのメーカーのシステムでは最小 000 から最大 8) は、チップの中心にある切断酸素オリフィスの直径に対応します。これは、実際に切断を行う高圧酸素ジェットを供給する穴です。周囲の予熱ポートは鋼材を発火温度まで上昇させるだけです。 チップのサイズは、予熱穴のサイズではなく、常に切断酸素オリフィスの直径に基づいて選択されます。
| 先端サイズ | 金属の厚さ | O₂ の切断 (PSI) | アセチレン (PSI) | 移動速度 (IPM) |
|---|---|---|---|---|
| 000 | 1/8インチまで | 20–25 | 3~5 | 28–32 |
| 00 | 1/4" | 20–25 | 3~5 | 27–30 |
| 0 | 3/8"~1/2" | 20~35 | 3~5 | 20~28 |
| 1 | 3/4" | 30~35 | 3~5 | 17–21 |
| 2 | 1"~1-1/2" | 35~45 | 3~7 | 13 ~ 19 日 |
| 3 | 2インチ~2-1/2インチ | 40~50 | 4~10 | 10~15 |
| 4 | 3" | 40~50 | 5~10 | 9~12 |
| 5 | 4インチ~12インチ | 45~80 | 5~15 | さまざま |
オペレーターが見落としがちな重要な点: チップのサイズはメーカー間で標準化されていない 。あるブランドのサイズ 2 チップのオリフィス直径は、別のブランドのサイズ 2 とは異なる場合があります。ブランド間で数値が同等であると仮定するのではなく、常にトーチメーカーのチップチャートを相互参照してください。一貫した高出力の切断が要求される重構造用途の場合、 厳しい切断に対応する頑丈なハンド アセチレン トーチ チップ オリフィスの形状と銅のグレードを考慮して設計されており、切断チャンネルが早期に侵食されることなく高圧の酸素の流れを維持します。
避けるべきサイズの間違いの 1 つは、「より多くの熱を得る」ために大きめのチップを選択することです。切断する材料に対してチップが大きすぎると、必要以上に予熱が加えられ、切り口が酸化して燃料消費量が増加し、ガス速度の低下が火炎の伝播速度を下回ると逆火の危険が高まります。材料に対してチップのサイズを適切にすると、より効率的となり、よりきれいで狭い切り口が生成されます。
切断、ガウジング、加熱: 3 種類のチップの説明
チップのサイズとは別に、チップのタイプによって、トーチが金属に対して実際に何を行うかが決まります。オキシ-アセチレン システムでは、機能的に異なる 3 つのチップ構成が使用されており、これらを混同すると結果が悪くなり、安全上の危険が生じる可能性があります。
切断のヒント 標準構成は、中央に切断酸素ジェットがあり、その周囲に 4 ~ 6 個の予熱ポートが対称的に配置されています。予熱炎により鋼の表面が着火温度 (軟鋼の場合は約 870°C / 1,600°F) に達し、その時点で切断用酸素レバーを開くと高圧の流れが誘導され、溶融金属が酸化され、切り口から下方に排出されます。これらのチップは、軟鋼および低合金鋼のきれいなスルーカット用に設計されています。標準的な酸素燃料切断プロセスを使用するステンレス鋼、アルミニウム、または鋳鉄には適していません。これらの材料には代替プロセスが必要です。
ガウジングのヒント 根本的に異なるオリフィス形状を使用します。ガウジングチップは、狭い円形の切断ジェットの代わりに、幅広の扇形または細長い酸素流を生成し、表面を切断するのではなく表面から材料を除去するように設計されています。これにより母材金属に U 字型の溝が形成され、溶接欠陥の除去、再溶接のための接合部の準備、およびプレートのエッジのスカフィングに役立ちます。の 材料除去作業用のオキシアセチレンガウジングチップ オペレーターの移動速度で安定した制御可能なガウジを維持するために必要な細長いポート形状で構築されています。ガウジングにカッティングチップを使用すると、粗くて不均一な溝が形成され、チップ面が急速に損傷します。
加熱のヒント 切断酸素チャネルを完全に排除します。切断ジェットを使用せず、大量の予熱フレームのみを供給するため、応力緩和、曲げ、矯正、ろう付け、およびアーク溶接前の厚い溶接部の予熱に適したツールとなります。の オキシアセチレンおよびプロパントーチの加熱チップ 曲げ加工のための狭い集中加熱から大規模な製造物の応力緩和のための広域加熱まで、さまざまな加熱用途に必要な熱拡散に適合する複数のポート構成で利用できます。
チップサイズ別の圧力設定
ガス圧力を正しく設定することは、適切なチップを選択することと同じくらい重要です。圧力設定が小さすぎると、切断が弱く酸化してしまいます。設定が大きすぎるとガスが無駄になり、切り口が広がり、切断流に乱流が発生して切断面が粗くなる可能性があります。
一般的な枠組み: 酸素の圧力はチップのサイズと材料の厚さに応じて変化しますが、アセチレンの圧力はチップのサイズに関係なく狭い範囲内に留まります。アセチレン圧力はレギュレーターで 15 PSI を決して超えてはなりません。そのしきい値を超えると、ガスが不安定になり、爆発の危険性が大幅に高まります。ほとんどの生産切断作業では、チップのサイズに応じて 3 ~ 10 PSI のアセチレンが使用され、チップのサイズが上端に向かうほど大きくなります。
酸素ははるかに広い範囲で作用します。薄い材料のチップ (000 ~ 0) は通常 20 ~ 35 PSI で酸素をカットします。ミッドレンジチップ (1 ~ 2) は通常 30 ~ 45 PSI を使用します。プレートワーク用の大径チップ (3 ~ 5) には 40 ~ 60 PSI 以上が必要な場合があります。予熱酸素 (トーチの設計により予熱酸素供給と切断酸素供給が分離されている) は切断酸素よりも低く設定されており、チップのサイズに応じて通常 3 ~ 17 PSI になります。チップサイズ、オリフィス直径、切削速度ごとに分類された信頼できる圧力基準については、 チップサイズの選択、圧力設定、切断品質のリファレンスを網羅したハリス切断トーチチップチャート ほとんどの標準チップ シリーズに適用できるメーカーグレードのデータを提供します。
バルブを閉じた状態ではなく、常にトーチバルブを開いてガスを流した状態で圧力を設定してください。静圧の測定値は使用圧力の設定には意味がありません。レギュレーターの供給圧力は流れの下で低下し、その作動圧力が先端での火炎の品質を決定します。
こて先のメンテナンス、清掃、および交換時期
チップの汚染または損傷は、オペレーターが誤ってガス圧や技術のせいだと考えて切断品質を低下させる最も一般的な原因です。チップのメンテナンスは簡単ですが、適切なツールと一貫した作業が必要です。
カーボンの蓄積 予熱ポートの問題が最も頻繁に発生します。切断プロセスからのスパッタと、燃料をわずかに多く含む火炎設定が組み合わされて、ポート内部と先端面にカーボンが堆積します。これによりガスの流れが制限され、予熱の火炎パターンが歪み、予期せぬ炎の上昇や消火が発生します。銅を除去してオリフィスを拡大するドリルビットではなく、ポートの直径に合わせたサイズのチップクリーナーを使用して予熱ポートを清掃します。切断酸素チャネルは、力を入れずにフィットする滑らかなワイヤーで掃除する必要があります。切断オリフィスが拡大すると、チップが校正された流れ特性が変化します。
先端面の状態 同様に重要です。気密シールを実現するには、チップの座面 (トーチ ヘッドと接触する場所) が清潔で損傷を受けていない必要があります。シート部分でチップが漏れると、火炎の挙動が不規則になり、火災の危険があります。チップ面に侵食、孔食、またはフラッシュバック現象による焼き戻し損傷が見られる場合は、チップを再研磨するのではなく交換する必要があります。再研磨は予熱ポートの形状を変えるため、精密な切断作業には推奨されません。
フラッシュバック (炎がトーチ本体内に逆流する現象) は、転倒に関連した最も重大な安全事象です。シューシューという音やキーキーという音が発生し、トーチヘッドに目に見える炎が発生し、ハンドルが急速に過熱します。逆火が発生した場合は、すぐに両方のトーチバルブを閉じ、次にシリンダーバルブを閉じます。再点火する前に、チップ、トーチ本体、ホースを点検してください。適切に装着された トーチ保護用のオキシアセチレン逆火防止装置 トーチの入口に取り付けられたフラッシュバックは、ホースやシリンダーに到達する前にフラッシュバックを封じ込めて消滅させます。これは、設計限界近くで動作するオキシアセチレン設定において不可欠な安全コンポーネントです。