溶接ノズルの機能とそれが重要な理由
すべての溶接や切断は炎やアークから始まりますが、どちらも周囲のものにノズルを向けなければ確実に実行できません。ノズルは、シールド ガス、燃料ガス、または酸素がトーチ本体から出て作業ゾーンに到達する最終点です。その仕事は簡単そうに思えます。実際には、溶接の気孔率から刃先の品質、装置からのスパッタを除去するために停止する頻度に至るまで、すべてが決まります。
MIG/GMAW などのガスシールドアーク溶接プロセスでは、ノズルが溶接池の周囲にシールドガスの保護エンベロープを形成し、大気中の酸素や窒素による溶融金属の汚染を防ぎます。適切なガス被覆がないと、溶接部が酸化し、気孔が発生し、機械的特性が低下します。酸素燃料による切断と溶接では、ノズルが火炎自体の形状を制御し、予熱火炎と切断酸素流の比率、およびワークピース全体への熱の広がりを決定します。
ノズルが摩耗したり、詰まったり、サイズが不適切だと、品質が低下するだけでなく、消耗品のコストとダウンタイムが倍増します。 スパッタの蓄積によりガスの流れが制限され、シールドの適用範囲を損なう乱流が発生します。ノズル口径が用途に対して小さすぎると背圧が上昇し、火炎やアークが中断されます。ノズルを理解するということは、実際には、プロセスの安定性を制御するものの半分を理解することになります。
溶接工程別ノズルの種類
ノズルはプロセス間で交換できません。ノズル選択の正しい開始点は、使用されている溶接または切断プロセスを特定することです。それぞれに異なるノズルの形状、材料要件、機能があります。
MIG/GMAW ノズル MIG ガンの前面に取り付けられ、コンタクト チップを囲む円筒形または成形された消耗品です。それらの主な機能は、シールド ガス (通常はアルゴンを多く含む混合物または CO2) を溶接プール上に導くことです。スリッポン式とネジ式取り付けスタイルがあります。スリップオン ノズルは取り付けと取り外しが速く、これは高生産ラインでは重要です。ねじ付きノズルは、より確実なガスシールを提供し、振動によって緩む可能性が低くなります。どちらのスタイルも標準構造と耐久性の高い構造で利用でき、後者は 400 ~ 600 アンペアのアプリケーション向けに定格された厚い壁と絶縁体を備えています。
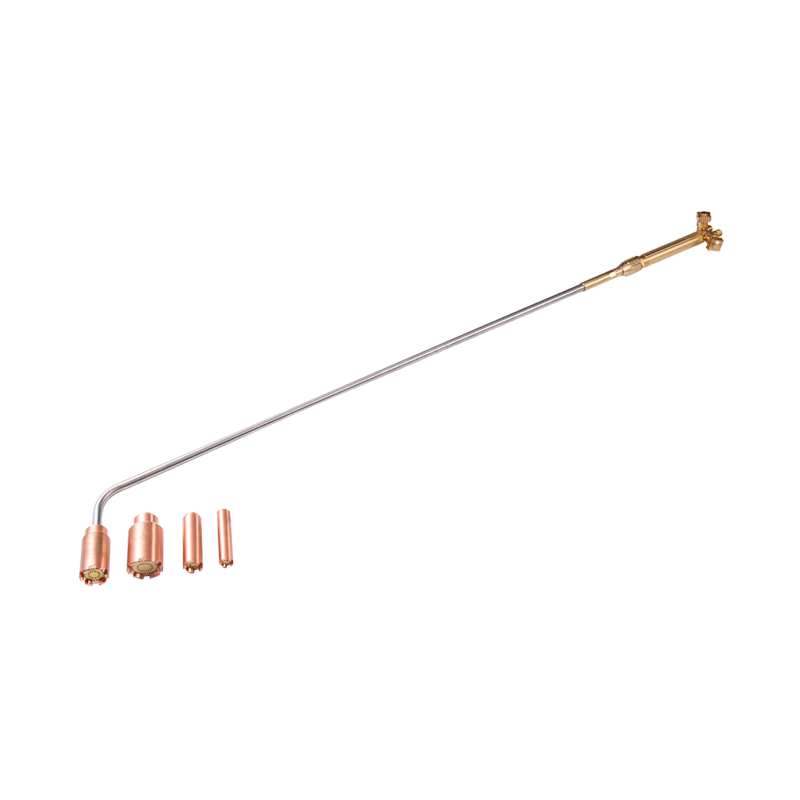
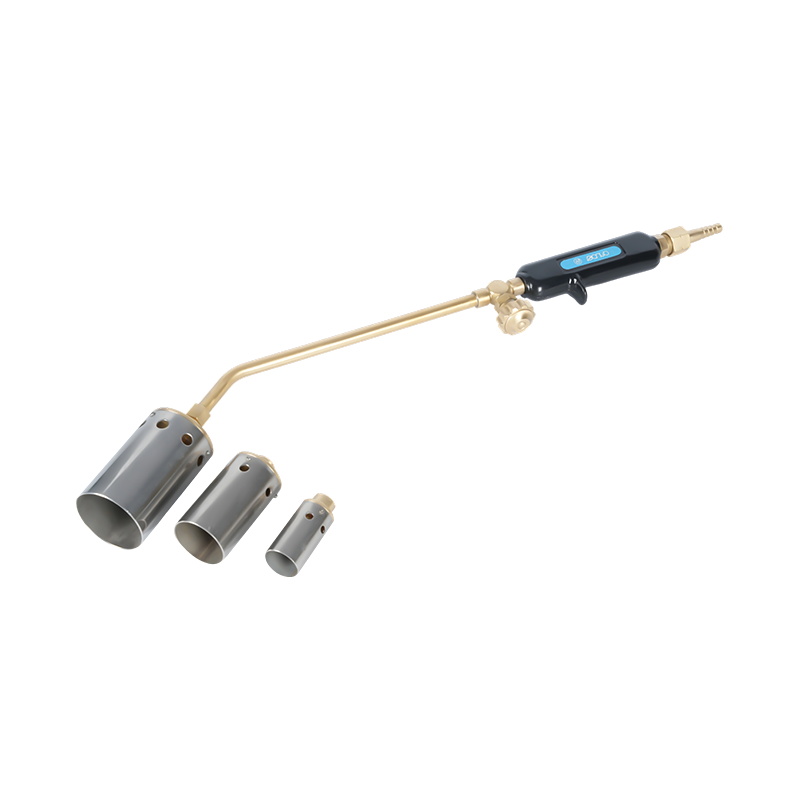
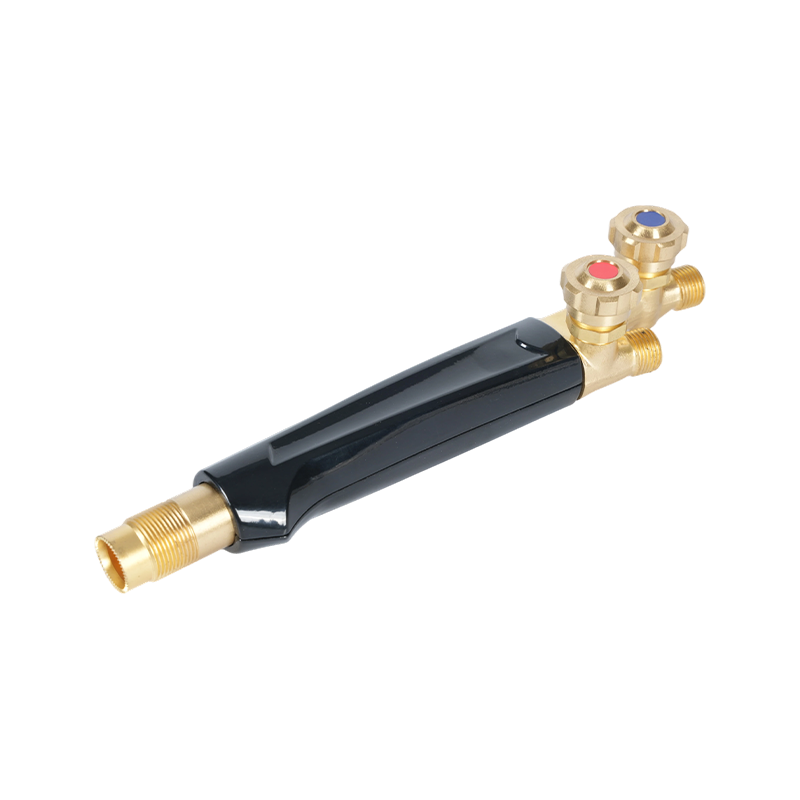
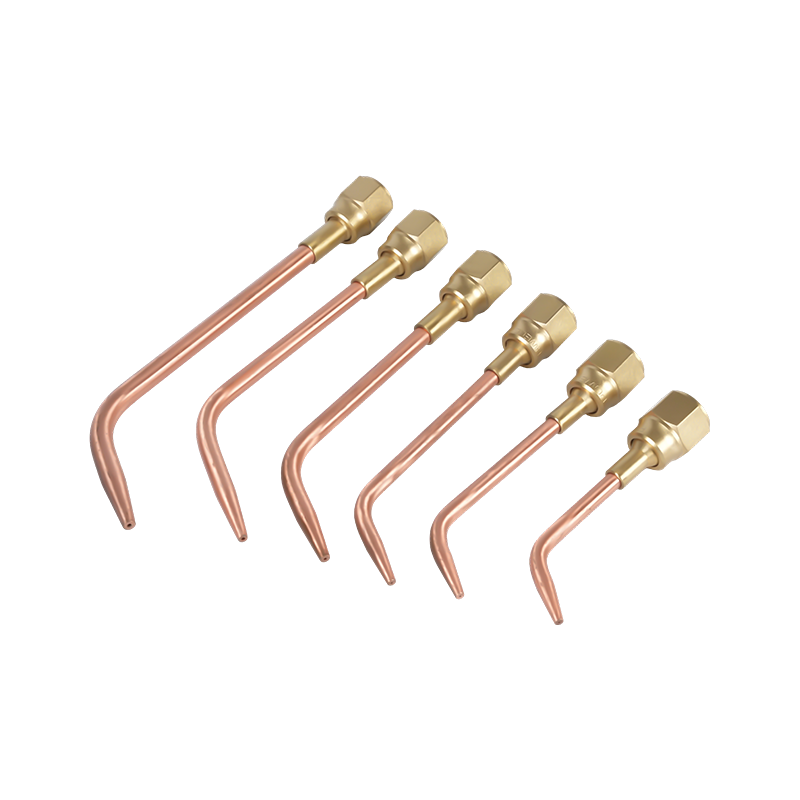
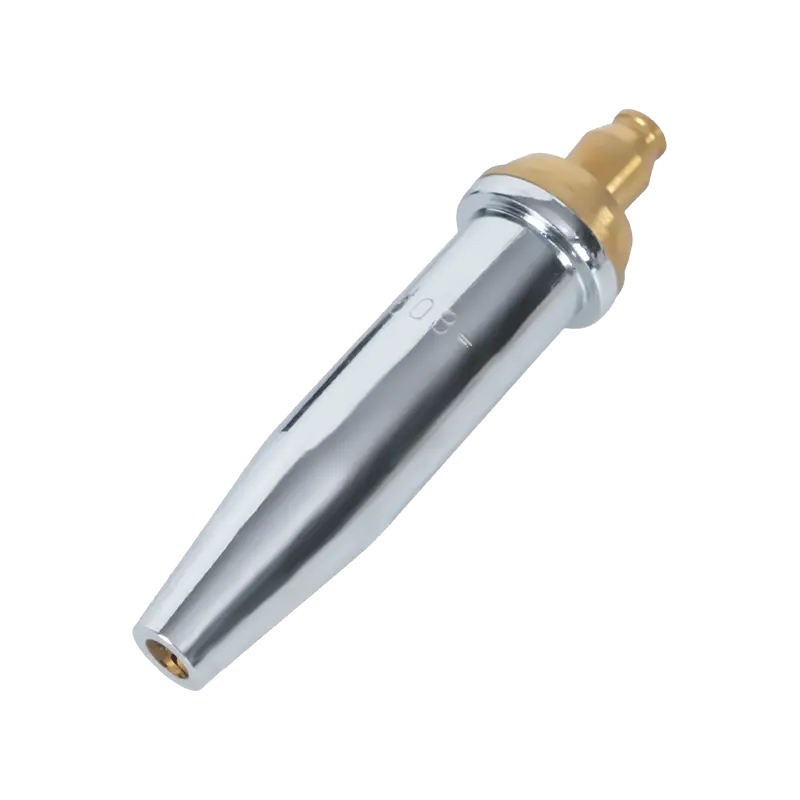
酸素燃料切断および溶接ノズル しばしばカッティングチップまたはトーチチップと呼ばれますが、機能が異なります。溶接池を保護するのではなく、燃料ガス (アセチレンまたはプロパン) と酸素を混合して誘導し、正確な高温の火炎を生成します。切断チップの中央には予熱火炎ポートに囲まれた高圧酸素オリフィスがあります。予熱炎が鋼を発火温度に引き上げ、切断酸素ジェットが溶融材料を酸化させて放出します。 酸素燃料用途向けのアセチレン切断トーチチップ 一般的な燃料ガスの中で最も高温の炎 (約 3,500°C) を発するため、厚い鋼の切断や高速予熱が必要な用途に最適です。 安定した火炎供給を実現するように設計されたプロパン切断トーチチップ 低い火炎温度で作動しますが、より広く均一な熱範囲を提供します。特に、集中したアセチレン炎が局所的な歪みを引き起こすような薄い部分の加熱、曲げ、切断に効果的です。切断ではなく純粋に熱に重点を置いた用途の場合、 火炎分布を制御するための加熱チップ 中央の酸素チャネルを切断することなく、より広い表面積に均一に熱を拡散するように配置された複数の予熱ポートを備えています。
TIG/GTAWノズル (ガス カップまたはコレット ボディとも呼ばれます) アルゴン シールド ガスをタングステン電極の周囲に送ります。これらは通常、アルミナ セラミック、ガラス、またはガス レンズ構成で作られています。 MIG ノズルとは異なり、TIG カップはワークに接触せず、主にタングステンの直径、ジョイントへのアクセス、層流対拡散ガス流の必要性に基づいて選択されます。ガス レンズ アセンブリ(メッシュ インサートを使用してより層流のガス柱を作成する)は、一貫したシールドが重要な精密作業や位置ずれ溶接に適しています。

ノズルの形状と口径の説明
各プロセス カテゴリ内で、ノズルの形状はガスの適用範囲、接合部へのアクセスのしやすさ、およびスパッタのクリアランスに直接影響します。 MIG 溶接の場合、4 つの形状でほとんどの用途をカバーできます。
- 円筒形(ストレート): 根元から先端まで一定の直径のボア。最大のガス流量を提供し、アクセス制限のない平坦または水平溶接の標準的な選択肢です。ボア サイズの範囲は 3/8 インチから 7/8 インチ (約 10 ~ 22 mm) で、一般に、アンペア数に応じてボア直径は増加する必要があります。ボアが大きいほど、より広く高温の溶接プールをカバーするために必要なガス流量が増加します。
- ボトルフォーム (ボトルネック): 作業端付近では外径が小さくなります。縮小されたプロファイルにより、視認性が向上し、限られた接合部へのアクセスが向上します。細い先端が治具をより簡単に通過し、トーチ リーミング ステーションでより効率的に洗浄できるため、自動溶接やロボット溶接に特に適しています。
- ショートテーパーとロングテーパー: 根元から先端に向かって緩やかなテーパーになっています。ジョイントへのアクセスが良好で、ボトルフォームよりもガスの適用範囲が優れています。ロングテーパーはパイプ溶接やコーナージョイントに適しています。ショートテーパーは、一般的な製造においてアクセシビリティとガス流効率のバランスをとります。
- 円錐形: 先端は幅広で外側に広がった形状。ガス適用範囲を最大化します。より広い溶接池、より高い入熱、および大量の爆発性スパッタを生成する亜鉛めっき金属を溶接する場合に役立ちます。また、口が広いため、ロボットセットアップにおいてトーチクリーニングステーションを使用したリーミング作業がより効率的に行えます。
酸素燃料切断チップの場合、ボアの形状によって切断酸素流の形状と予熱パターンが決まります。チップサイズの数値は、切断される材料の厚さに対応します。数値が大きいほど、酸素オリフィスが大きくなり、厚い鋼に適したより高いガス消費率を示します。によると、 溶接シールドガスの AWS 仕様とその分類 、ガスの組成と流量は標準化されたパラメータです。つまり、ノズルのボアの形状は単独で選択するのではなく、使用するガスの種類と圧力に適合させる必要があります。
材質ガイド: 真鍮、銅、メッキのオプション
ノズルの材質は、耐スパッタ性と熱管理という 2 つのことを左右します。これら 2 つの特性は、アプリケーションに応じて反対方向に作用することがよくあります。そのため、単一の素材がすべての使用例を支配することはありません。
真鍮 低アンペア数のアプリケーション (100 ~ 300 アンペア) では、裸の銅よりも優れたスパッタ耐性を備えています。真鍮の表面にはスパッタが付着しにくいため、清掃間隔が長くなります。ただし、黄銅は銅よりも軟化点が低いため、アンペア数が高くなったり、アークオン時間が長くなったりすると、黄銅のノズルが持続的な熱で変形する可能性があり、過酷な作業には適していません。真鍮を銅本体内のインサートとして使用すると、ノズルの内径を長期間維持するのに役立ち、中程度の熱の用途での耐用年数が長くなります。
銅 黄銅よりも効果的に熱を伝導するため、持続的な高熱作業 (300 アンペア以上) やより長い溶接サイクルに適しています。銅製のノズルは熱をより速く吸収して放散するため、熱歪みのリスクが軽減されます。より厚い壁と絶縁体を備えた耐久性の高い銅ノズルは、構造製作や厚板溶接における 400 ~ 600 アンペアのアプリケーションの標準です。酸素燃料切断チップの場合、オリフィスの形状を変形したり侵食したりすることなく、切断炎の極端な温度に耐えることができるため、銅または高級銅合金が標準的な材料となります。
ニッケルメッキとクロムメッキ ノズルは銅のコアと表面コーティングを組み合わせており、裸の銅や真鍮よりもスパッタの付着に対して耐性があります。メッキには断熱効果もあります。主な用途はロボット溶接や自動溶接で、長時間中断のない溶接サイクルが日常的であり、洗浄のダウンタイムを最小限に抑えることがスループットに直接影響します。耐用年数が長いため、大量生産環境では初期費用が高くなります。
セラミック ノズルは新しいカテゴリを表し、主に TIG 溶接および一部の特殊な MIG アプリケーションで使用されます。表面が非導電性であるため、スパッタがノズルからコンタクト チップまで電気的に橋渡しできないことを意味します。これは、ノズルに電流が流れ、急速な劣化を引き起こす故障モードです。セラミック TIG カップは、高温のワークピースとの直接接触にも溶けずに耐えられるため、狭い溝での溶接に役立ちます。

適切なノズルを選択するための 3 つのステップ
すべての変数を同時に評価しようとするのではなく、固定シーケンスに従うと、選択が簡単になります。
ステップ 1 — プロセスとその動作パラメータを特定します。 アプリケーションが MIG/GMAW、酸素燃料切断、酸素燃料加熱、または TIG であるかどうかを決定します。アークプロセスの場合は、動作アンペア数の範囲を確立します。酸素燃料プロセスの場合、燃料ガス (アセチレンとプロパン) および切断または加熱される材料の厚さを特定します。これらのパラメータにより、すぐに分野が狭まります。150 アンペアの MIG アプリケーションには、標準の真鍮または銅のノズルが必要です。 500 アンペアのロボット MIG サイクルには、耐久性の高いメッキ銅ノズルが必要です。 20 mm プレートのプロパン切断アプリケーションには、その材料の厚さに合わせたサイズのプロパンチップが必要です。ヒントと正しいヒントを組み合わせる トーチのセットアップを補完するガス圧レギュレーター も同様に重要です。ノズルは、ガス圧力がそのチップ サイズの推奨範囲内に一貫してある場合にのみ設計どおりに機能します。
ステップ 2 — 関節へのアクセス可能性を評価します。 真っ直ぐな円筒形のノズルは、ワークや治具を汚さずに接合部に到達できますか?その場合は、それを使用してください。ボアが大きいほど、ガスの適用範囲が最大になり、スパッタの蓄積が最小限に抑えられます。ジョイントが狭いコーナー、深い溝、またはパイプの内部溶接にある場合は、ボトルネックまたはテーパー プロファイルに移動します。物理的に適合する最小の外径ではなく、溶融池サイズに対して適切なガス被覆率を提供できる最小の外径を使用します。ノズルの口径を小さくすると、シールドの品質が犠牲になります。外径を大きくしすぎるとクリアランスの問題が発生します。
ステップ 3 — 材料を熱需要に合わせます。 短サイクルで低アンペアの作業の場合、黄銅は低コストで良好な耐スパッタ性を提供します。継続的な高熱または高アンペアの作業の場合は、銅に移行してください。ほぼ連続的なサイクルを実行する自動化またはロボット化されたアプリケーションの場合、メッキノズルにより、コストの差を相殺するのに十分なメンテナンス頻度が削減されます。酸素燃料用途の場合は、常に銅または銅合金のチップを使用してください。真鍮のチップは高圧酸素噴射の熱衝撃で破損する可能性があり、性能上のリスクと同様に安全上のリスクにもなります。
メンテナンス、清掃、交換
正しく洗浄およびメンテナンスされたノズルは、無視された新しいノズルよりも大幅に長持ちします。ほぼすべてのノズルの故障モードは同じです。つまり、スパッタが内側のボアに蓄積し、ガスの流れが制限され、シールドの適用範囲を損なう乱流が発生します。ノズルが目に見えて故障する前に溶接の品質が低下します。つまり、溶接工が問題を認識する前に損傷が発生することがよくあります。
最も効果的な予防策は、溶接セッションを開始する前に、スパッタ防止剤 (浸漬ゲルまたはスプレーのいずれか) をノズル穴に塗布することです。アンチスパッタにより、ノズル表面へのスパッタの付着が防止され、溶接中または溶接後の付着物が除去されやすくなります。定期的なクリーニングの代わりにスパッタ防止剤を当てにしないでください。クリーニングの間隔を延長するメンテナンス補助として使用してください。
クリーニングが必要な場合は、ノズル リーマー プライヤーまたはトーチ クリーニング ステーションを使用してスパッタを機械的に除去します。ボア表面に傷を付ける可能性のあるドライバーやその他の尖った工具は使用しないでください。粗い内面は将来スパッタの付着を促進し、内部ガス流の形状を変える可能性があります。酸素燃料切断チップの場合は、正しいサイズのチップ クリーナーでオリフィス ポートを清掃します。特大のチップクリーナーはオリフィスを拡大し、炎や切断品質を永久に損なうため、チップを交換する必要があります。
ボアに目に見える歪みが見られる場合、絶縁体に亀裂や欠落がある場合、または洗浄後にノズルとコンタクト チップの間にスパッタが架かる場合は、MIG ノズルを交換してください。酸素燃料切断チップの場合は、オリフィスの拡大によって炎が柔らかくなったり不規則になり、洗浄によって修正できない場合、または座面が損傷し、切断アタッチメントに対して適切に密閉できなくなった場合に交換してください。摩耗したノズルやチップを使用してもコストは節約できません。不十分なシールドや劣化した炎による品質の低下、再加工、ガスの無駄は、消耗品自体よりもコストがかかります。