

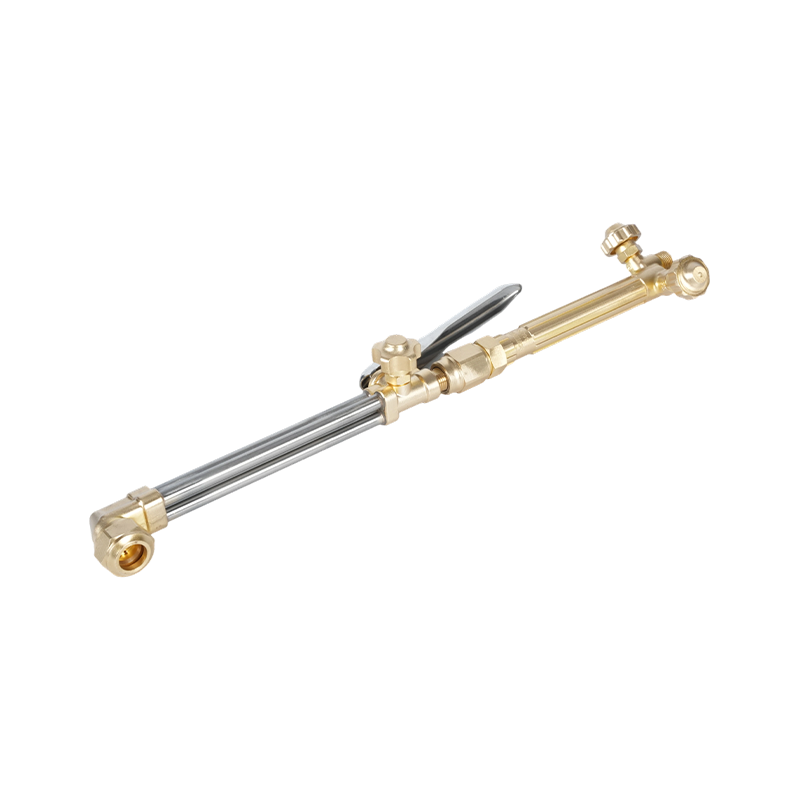
25 mm の鋼板を切断する準備をしている製造業者は、アセチレン トーチの温度はどのくらいかという実際的な質問を抱えています。有用な答えは、正しく調整されたトーチ内でアセチレンが酸素とともに燃焼するときの温度は約 3,150 ~ 3,330°C (5,700 ~ 6,030°F) です。これは最大火炎温度であり、金属の温度や火炎全体の平均温度ではありません。最も熱い領域は、明るい内火星丘のすぐ前にある小さなゾーンです。
空気中で燃焼したアセチレンはさらに低温で、およそ 2,400 ~ 2,500°C になります。これでも、はんだ付けやちょっとした加熱作業には十分な熱さですが、本格的な鋼の切断に使用される炎ではありません。酸素が追加されると炎の温度が急激に上昇し、トーチは金属を迅速に切断、溶接、ろう付け、加熱することができます。この数値はガス比、チップのサイズ、酸素純度、動作圧力によって変化するため、単一の数値は実験室定数ではなく作業範囲として扱ってください。
簡単に言うと、アセチレントーチの温度はどれくらいですか?
中性のオキシアセチレン炎では、最高温度は一般に 3,150°C といわれています。他の信頼できる参考文献では、ピークは 3,300°C 付近にあります。違いは、測定方法、酸素純度、チップの設計、および温度が測定される正確なポイントによって決まります。店舗計画の場合、3,150 ~ 3,330 °C の範囲が実用的で正直です。
炎には 2 つの主要なゾーンがあります。内側の円錐形は、アセチレンと酸素が反応し始める場所です。外側のエンベロープでは、残りのガスが周囲の空気とともに燃焼します。最高温度は先端の口ではなく、長い外羽ではありません。それは、一次燃焼が最も完了する内側円錐のすぐ先に位置します。溶接工が目視で火炎を調整するのはこのためです。ゲージの読み取り値だけよりも、内側の円錐の長さと形状によって、熱の集中についてより多くのことがわかります。
酸素アセチレン炎がなぜこれほど高熱に達するのか
アセチレンは C2H2 であり、高い燃焼熱を持つコンパクトな炭化水素です。純粋な酸素と反応すると、一次反応により非常に少ない体積で大量のエネルギーが放出されます。火炎速度も速いため、先端部での反応が安定し、集中した熱源が得られます。
プロパン、天然ガス、マップ ガスはすべて、酸素と組み合わせると鋼を切断できますが、火炎温度は低くなります。温度が低いことが自動的に不利になるわけではありません。プロパンは多くの場合、安価で保管が安全であり、暖房に役立つ幅広い熱パターンを生成します。高速予熱、狭いカーフ、高温溶接またはろう付けでは、依然としてアセチレンがベンチマーク燃料ガスです。
一般的な燃料ガスの火炎温度の比較
| 酸素を含む燃料ガス | 典型的なピーク火炎温度 | 実践メモ |
|---|---|---|
| アセチレン | 3,150 ~ 3,330°C (5,700 ~ 6,030°F) | 最高気温。素早い予熱と集中した炎 |
| プロパン | 2,800 ~ 2,900°C (5,070 ~ 5,250°F) | 温度を下げる。加熱に適しており、切断が遅い |
| MAPP | 2,900 ~ 3,000°C (5,250 ~ 5,430°F) | 中音域。アセチレンの貯蔵が制限されている場所でよく使用されます |
| 天然ガス | 2,700 ~ 2,800°C (4,890 ~ 5,070°F) | このグループの中で最も低い。配管ガスが利用できる場所に便利 |
| アセチレン in air | 2,400 ~ 2,500°C (4,350 ~ 4,530°F) | 重切削には使用しません。小さな加熱およびはんだ付け |
切断の場合、炎で鋼を溶かす必要はありません。小さなスポットを点火温度(軟鋼の場合は約 870°C)まで上げる必要があり、その後、酸素の流れが鉄を燃やします。高温のアセチレン炎はその点に早く到達し、プレートに投入される総熱量が少なくなり、歪みの制御に役立ちます。
 1502シリーズ金属切断用アセチレン切断トーチチップ アセチレン cutting tip for professional metalworking, positioned where preheat efficiency and flame control affect cut quality and distortion. 製品を見る→
先端の実際の温度を変えるもの
炎が 3,150°C のツールのように動作するか、それとも残念な 2,800°C のツールのように動作するかは、いくつかの変数によって決まります。これらは、切断品質、ガス消費量、安全性を決定する変数と同じです。
- 酸素純度: 99.5% の酸素は、低純度の酸素や汚染された供給源よりも鋭く、より熱い炎を生成します。
- ガス比: 中性の炎は、透明で丸い内側の円錐形をしています。酸化炎は短く、より大きくなります。浸炭炎には羽毛状のアセチレンが過剰に含まれます。ほとんどの切断には中性炎またはわずかに酸化性の炎のみが使用されます。
- チップのサイズと状態: オリフィスが磨耗、拡大、または閉塞すると、ガスの速度と火炎の形状が変化します。板厚に応じたチップが熱を集中させます。
- レギュレーターの圧力と流量: 流量が少なすぎると柔らかい炎が生成されます。流量が多すぎると、有用な熱を加えずに炎を上げたり、ガスを廃棄したりする可能性があります。
- チップの洗浄とスパッタ: 汚れ、スラグ、油はガス混合を乱します。きれいなチップでより速く、より安全に切断できます。
- 技術: 移動速度、スタンドオフ、および予熱時間によって、炎の熱が金属にどの程度到達するかが決まります。
作業に正しく適合したトーチは、安定した内部コーンと安定した切断酸素流を提供します。切断レバーを押したときに炎の形が変わる場合は、刃先や圧力の設定が間違っており、切断時の有効熱量が低下します。
切断、溶接、加熱に十分な温度はどのくらいですか?
切断
酸素アセチレン切断の場合、炎は鋼を発火温度 (軟鋼の場合は通常約 870°C (1,600°F)) まで予熱します。その時点で酸素ジェットが鉄と反応し、切り口から溶融酸化物を吹き飛ばします。火炎温度は3,000℃以上で余裕が大きいため、切断速度は生火温度よりも予熱効率と酸素流量に依存します。
 E250 プロの切断用高耐久ハンドヘルド アセチレン トーチ アセチレンまたはプロパン切断用の頑丈なハンドヘルドトーチ。ステンレス鋼ハンドル、ニードルバルブ、最大 250 mm の容量を備えています。 製品を見る→
溶接とろう付け
鋼は合金によって異なりますが、およそ 1,370 ~ 1,530°C で溶けます。酸素アセチレン炎はそれを容易に超えるため、鋼の溶接、銅合金のろう付け、銀はんだ接合が可能です。リスクは過熱です。フィラーや母材にとって炎が高すぎると、合金元素が燃えたり、気孔が生じたり、薄い部品が歪んだりする可能性があります。
暖房
暖房 jobs often need a softer, broader flame. A large heating tip or rosebud spreads heat over a wider area, but it still uses the same acetylene-oxygen chemistry. If the flame is set too oxidizing, the metal may scale heavily before it reaches temperature.
温度に影響を与える安全性と機器の選択
温度もエネルギー貯蔵の問題です。 3,000°C を超えるトーチの炎は、近くの材料に発火し、ホースを損傷し、小さな逆火がフラッシュバックに変わる可能性があります。逆火防止装置、逆止弁、および適切な調整器の設定は火炎の温度を下げることはありませんが、火炎がホースやシリンダーに逆流するのを防ぎます。
酸素ラインと燃料ガスラインの両方に逆火防止装置を使用してください。ホースを高温の金属やスラグから遠ざけてください。石鹸水で漏れを確認してください。決して火を使わないでください。トーチメーカーの手順に従ってラインをパージします。作業中に炎がはじいたり、きしむ音を立てたり、色が変わったりした場合は、作業を続ける前にトーチを消して原因を調べてください。これらの習慣は、単一の温度定格よりも重要です。
 C588 シリーズ アセチレントーチ逆火防止装置 アセチレン溶接および切断用の真鍮製逆火防止器。製造、建設、メンテナンス作業における安全なガス供給と逆流保護をサポートします。 製品を見る→
さらに詳しいチェックリストについては、このガイドを参照してください。 切断トーチを使用する際の安全上の注意 .
アセチレントーチの実際の購入に関する考慮事項
アセチレン トーチとチップを比較するときは、見積もられたピーク温度のみに基づいて購入しないでください。ガスサービス、関税定格、先端の加工方法を見てください。真鍮製の本体を備えた頑丈なハンドルは、繰り返しの加熱に耐え、軽量ハンドルよりも糸の摩耗に優れています。きれいで適切なサイズのオリフィスを備えた切断チップにより、安定した炎と狭い切り口が得られます。
チップは板厚や燃料ガスに合わせてください。アセチレンチップは、オリフィスと流量特性が異なるため、プロパンチップと互換性はありません。地域の基準も重要です。アメリカ、オーストラリア、イギリス、日本のトーチ接続では、異なるねじ山とシート角度が使用されています。既設マニホールドのトーチから置き換える場合は、接続形式をご確認の上ご注文ください。
メーカーや大規模製造業者にとって、一貫性はサプライチェーンの問題です。自社でハンドルを鍛造し、チップを社内で加工するサプライヤーは、バッチごとにオリフィスの公差と合金の品質を維持できます。トーチを既存の図面またはガス パネルに適合させる必要がある場合は、製造前に図面、ガスの種類、使用圧力をサプライヤーに送信してください。できます メーカーに問い合わせる 互換性と納期を確認するため。
要約すると、酸素を含むアセチレン トーチは最も高温の点で約 3,150 ~ 3,330°C に達し、その熱は内側の円錐のすぐ先に集中します。ショップでの正確な数値は、酸素の純度、ガス比、チップの状態、圧力設定によって異なります。中性の炎を設定し、正しい先端を使用し、安全装置を温度制御システムの一部として扱います。そうすれば、炎はただ熱く燃えるのではなく、予想どおりに切断、溶接、または加熱されます。

