適切に調整された酸素アセチレン トーチは、内側コーンの先端で約 3,300°C (6,000°F) の中性炎を生成し、通常の動作値は 3,100 ~ 3,300°C (5,600 ~ 6,000°F) の範囲に留まります。そのため、金属加工において最も高温の実用的なガス炎となり、明らかに酸素-プロパン炎や酸素-MAPP 炎を上回ります。
この熱のおかげで、酸素アセチレン装置は 1 世紀以上工業的に使用されてきた後も、ガス溶接、切断、ろう付け、局部加熱のデフォルトとして使用され続けています。以下のセクションでは、温度がどこから来るのか、温度が炎全体にどのように分布するのか、そしてトーチを選択、設定、または操作するときにそれが何を意味するのかについて説明します。
炎の温度について話すときに正確に何を測定するのか
ショップ用語の「アセチレン トーチ」とは、酸素アセチレン トーチのことで、大気の代わりに酸素を混合したアセチレン燃料です。炎は単一の均一な熱の塊ではありません。温度が大きく異なる 3 つのゾーンがあり、どのゾーンが測定されているかを知ることはあらゆる作業にとって重要です。
| フレイムゾーン | おおよその温度 | 仕事における役割 |
|---|---|---|
| インナーコーン(一次火炎) | 3,100 ~ 3,300°C (5,600 ~ 6,000°F) | 最もホットなゾーン。溶接および切断の予熱に使用されます |
| ミドルエンベロープ(二次火炎) | 1,800 ~ 2,800°C (3,300 ~ 5,100°F) | ろう付けおよび予熱のためのより柔らかい加熱領域 |
| 炎の外縁 | 500 ~ 1,200°C (900 ~ 2,200°F) | シールド;より広い範囲に熱が広がります |
ほとんどの切断および溶接作業で重要な数値は内側のコーンの温度です。内側のコーンが金属を狙うポイントだからです。低温の外側エンベロープは、ワークピースの予熱やろう付けに十分な温度を保っています。 3 つの炎の設定により、イメージが変わります。
- 中性炎 — 酸素とアセチレンのバランスが取れている。最高のクリーンな作業熱を提供し、事実上すべての切断および溶接に適した設定です。
- 浸炭炎 - 過剰なアセチレン。冷却され、煤が生成され、炭素が追加されます。火炎硬化など特殊な場合にのみご使用ください。
- 酸化炎 - 過剰な酸素;より鋭いヒス音を立てて燃焼し、わずかに熱くなることがありますが、溶接金属が酸化するため、いくつかのブロンズの仕事に使用されます。
したがって、誰かがアセチレントーチの温度を引用するとき、それは中性炎の内側の円錐を意味します。中性火炎は基準点であるため、この記事の残りの部分では特に断りのない限り中性火炎を使用します。
アセチレンが最も熱いガス炎を生成する理由
アセチレン (C2H2) は、燃焼中に単位ガスあたり大量の熱を放出しますが、それだけでアセチレンが優れているわけではありません。決定的な特性は炎の速度です。アセチレンと酸素の反応は、プロパンやMAPPの反応よりもはるかに速く伝播するため、放出されたエネルギーは広がるのではなく、小さくて強いゾーンに集中します。プロパンは、燃料 1 キログラムあたりにより多くの総エネルギーを供給しますが、反応が遅いため、炎はより広く、より低温になります。
| 燃料ガス | 酸素を使用した場合のおおよその最高温度 |
|---|---|
| アセチレン (C2H2) | 3,100 ~ 3,300°C (5,600 ~ 6,000°F) |
| MAPPガス | 2,900 ~ 3,000°C (5,300 ~ 5,400°F) |
| プロパン (C3H8) | 約2,800°C (5,100°F) |
| 天然ガス(メタン) | 約2,700°C (4,900°F) |
普通の空気でアセチレンを実行すると、温度は約 2,400°C (4,400°F) まで下がります。そのため、工場の空気供給は鋼の切断には使用されません。高温と集中的な熱放出との組み合わせにより、アセチレンが加熱のためだけでなく鋼の溶融溶接に好まれるガスであり続ける理由もここにあります。
3,300°C (6,000°F) が実際に何を意味するか
切断時に鋼を溶かす温度は最大の炎温度ではありません。酸素燃料切断は、炭素鋼を酸素流中で発火温度、合金に応じて約 870 ~ 980°C (1,600 ~ 1,800°F) にすることによって機能します。トーチの炎が予熱を行います。酸素レバーが熱い鉄を燃やし、吹き飛ばします。そのため、厚いプレートにはより長い予熱が必要ですが、切断は安定した速度で実行されます。
- 切断 — エッジを明るい赤色になるまで予熱し、酸素ジェットを開始します。内側の円錐の温度は寒い作業場でも十分な余裕を残します。
- 溶融溶接 — 内側のコーンは、周囲を過熱することなく、フィラーロッドとベースメタルが 1 つの水たまりで融合するのに十分な速さでベースメタルを溶かします。
- ろう付けと銀ろう付け — 制御可能な外側の炎は、必要になるまで溶加材を溶融範囲以下に保ちながら、嵌合部品を急速に加熱します。
- 加熱・曲げ伸ばし — 広い火炎エンベロープは、ピーク温度よりもゆっくりと均一に加熱することが重要なシャフトやプレートの収縮と矯正に役立ちます。
つまり、高いピーク温度によりスピードとコントロールが可能になります。プロパンのような低温の炎でも、オペレーターが忍耐強くいれば鋼材を切断できますが、製造現場では、熱が素早く到達し、正確に狙いを定めることができる酸素アセチレンを選択します。
本物の炎は簿価よりも熱く、あるいは冷たくなる理由
メーカーは、実験室で測定された理想的な火炎温度を引用しています。実際のベンチでは、いくつかの要因によって実際の値がその数値から引き離されます。
- ガス比 — ニュートラル設定からドリフトすると、炎の性質が変わります。浸炭炎がゾーンを冷却し、ワークを煤で覆います。
- 先端サイズ — 薄いシート用に選択されたチップは小さな炎を生成し、厚いプレートの熱を枯渇させます。作業に対してチップが大きすぎると、騒音や無駄が発生します。
- 先端状態 — カーボンの蓄積、スパッタ、またはシートの損傷により、フレームコーンが歪み、有効な熱伝達が急激に低下します。
- 作動距離 — 内側のコーンはワークから約 2 ~ 4 mm の位置にある必要があります。逆に遠すぎると、熱のほとんどが空気中に失われます。
- ガス供給品質 — 湿気、漏れ、圧力設定の不一致により、炎が飛び散り、ゾーンが不均一に冷却されます。
これらの問題はいずれも、トーチが定格温度に到達できないことを意味します。つまり、装置の設定と状態によって、ワークピースで実際に何が得られるかが決まるということです。
熱を伝えるチップとトーチを選択する
アセチレンの理論上の温度上の利点の大部分を失う最も簡単な方法は、間違ったノズルを使用することです。アセチレン切断チップはプロパンチップよりガス通路が小さく、燃料の種類間で交換することはできません。どのような作業でも、チップ シリーズとトーチ、チップ サイズと板厚、切断アタッチメントとハンドル クラス (軽、中、または重) の 3 つの要素を一致させます。私たち自身の製品では、ほとんどの場合、不一致のセットが、ショップからトーチが「十分に熱くならない」と報告される理由であることが分かりました。
アセチレンチップは、さまざまなトーチブランドや地域の規格に合わせて、多くの番号が付けられたシリーズで製造されています。ステーションを設定している場合は、一読する価値があります。 切断トーチチップとノズルの選択とメンテナンスのガイダンス 初めて適切なシート サイズとガス穴あけを注文できるようになります。
 1-101 シリーズ アセチレン切断トーチチップ これらの標準化された 76 mm アセチレン チップは、複数のトーチ モデルに適合し、5 ~ 200 mm のハンドル鋼材に適合するため、ステーションに適切なチップ サイズを選択する際に実用的な選択肢となります。 製品を見る→
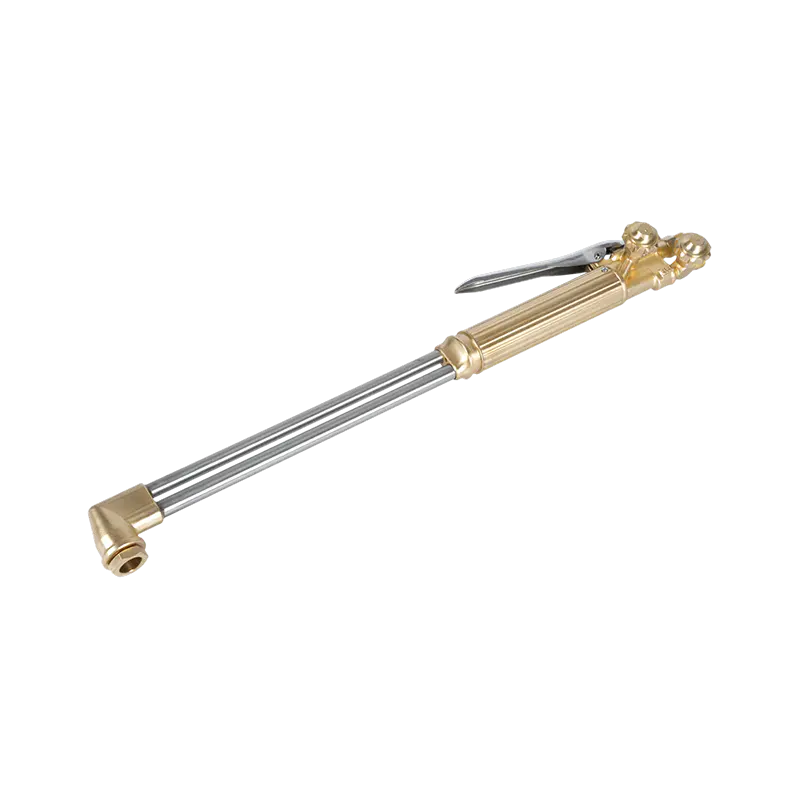
トーチ側では、頑丈な切断トーチは毎日の鋼材切断に適した基礎です。アタッチメントをしっかりと保持し、均一なガス流を提供し、より短い予熱時間で厚いプレートを処理します。オキシアセチレンとプロパンの両方を扱うユーザーにとって、アタッチメントとチップを一緒に交換すれば、2 つのガスを切り替えるように設計されたトーチが実用的です。
 A217 ヘビーデューティオキシアセチレンプロパン切断トーチキット この頑丈なキットは、A212 アタッチメントと A211 ハンドルを組み合わせて、切断、ろう付け、または加熱の際にスムーズなガス流量制御を提供します。堅牢で多用途のトーチを必要とするユーザーに適しています。 製品を見る→
コンポーネントを購入する前に地域のスタイルも確認してください。アメリカ式、オーストラリア式、イギリス式、日本式のトーチとチップには互換性がありません。地域の標準をカバーするメーカーから購入すると、トーチの寿命が続くまで交換用チップを入手できます。
これらの温度での安全な作業
3,300°C では、本当の危険は炎そのものではなく、その周囲すべてのものです。ホースやミキサーへの炎の逆流によりフラッシュバックが発生し、数ミリ秒以内にラインが破裂したりトーチが損傷したりする可能性があります。標準の保護機能は、トーチとレギュレーターに取り付けられた逆火防止器と、規制で要求されている場合には逆止弁です。
 B288 シリーズ オキシアセチレン逆火防止装置 このアレスタは、フラッシュバックとガスの逆流を防止するように設計されており、トーチとレギュレータに重要な保護を追加します。高温の切断作業中にガスラインを安全に保つのに役立ちます。 製品を見る→
- アセチレン圧力 — アセチレン調整器を 15 psi (約 1.0 bar) を超えて設定しないでください。アセチレンは高圧では不安定になり、分解する可能性があります。
- シリンダーの取り扱い — アセチレンシリンダーを直立させて固定し、熱源から遠ざけて保管してください。
- 継手およびホース — 酸素継手に油やグリースが付着しないようにし、重作業の前にホースに亀裂がないか点検してください。
- 換気とPPE — 換気された空間で作業し、ガス作業に適した溶接手袋と日よけ付きの保護メガネを使用してください。
これらの温度では、これらはいずれもオプションではありません。逆火防止装置は、保護するラインに比べればほとんどコストがかからず、適切に洗浄されたチップにも同じ論理が当てはまります。つまり、ガス経路のすべてのコンポーネントがツールの性能の一部です。
ステーションをセットアップしていて、信頼できる答えが 1 つ必要な場合: 中性酸素アセチレンの炎は、内側の円錐形でおよそ 3,100 ~ 3,300°C (5,600 ~ 6,000°F) に達します。作動温度は、先端のサイズ、先端の状態、および炎を金属にどれだけ近づけるかによって異なります。燃料は制限要因ではありません。トーチ、チップ、圧力、安全装置のマッチングです。
トーチ本体、切断アタッチメント、または交換用チップを調達している場合、 私たちのチームに連絡してください 作業する板厚、燃料ガス、地域の基準に合わせて、実際に作業が必要とする火炎温度に適合するコンポーネントを入手できます。