きれいなオキシアセチレンカットは、主に順序と数の問題です。装備を点検し、各レギュレーターをトーチの先端の圧力チャートに設定し、両方のホースをパージし、アセチレンに点火して中性炎を調整し、酸素レバーを押す前に鋼材を明るいオレンジ色から赤色にします。一歩スキップすると切り口がそれを示します。
このガイドでは、アセチレン切断トーチの完全なシーケンス (検査、圧力、パージ、点火、火炎調整、切断移動、シャットダウン、および 1 つの特定のセットアップ エラーを示す欠陥) について説明します。
トーチは実際に何をしているのか
アセチレン切断トーチは、プレートを貫通して鋼を溶解しません。予熱炎は、金属の狭い帯を発火温度であるおよそ 1,600 F (870 C) まで上昇させ、その後、中央の酸素ジェットが鉄を酸化鉄に燃焼させて吹き飛ばします。残った隙間、つまり切り口は、溶けた金属ではなく、酸化した金属です。
だからこそ、筋肉よりも酸素圧と移動速度が重要なのです。アセチレンは熱を供給し、コンパクトで熱い内部コーンを形成します。酸素が切断を行います。アセチレンは約 15psi を超えると不安定になり、ホース内で分解する可能性があるため、燃料側は常に低圧で動作します。
バルブを開ける前に装備を点検してください
ほとんどの不良カットとほぼすべての事故は、最初にチェックされるべき部品から始まります。見逃せないように、決まった順序で服装を仕上げてください。
- シリンダー: 直立して固定し、アセチレンキーやレンチを手の届くところに置き、決して引きずったり、転がしたりしないでください。
- ホース: 亀裂、焼け、フィッティングの緩みを確認し、燃料側にはアセチレン定格ホースのみを保管してください。
- レギュレーター: 調整ネジが取り外され、ゲージの読み取り値がゼロ、酸素フィッティングにオイルやグリースが付着していない。
- 逆火防止装置: レギュレーターの出口またはトーチの入口に取り付けられ、接続に到達するためだけに取り外されることはありません。
- トーチとチップ: きれいなオリフィス、正しいチップ サイズ、損傷していないシート、ぴったりとしたチップ ナット、完全に閉まるバルブ。
磨耗したチップは見落とされやすいです。ベルマウスや大きすぎるオリフィスは酸素を無駄にし、切り口を広げ、どんなに手が安定していても切り口をさまよわせます。
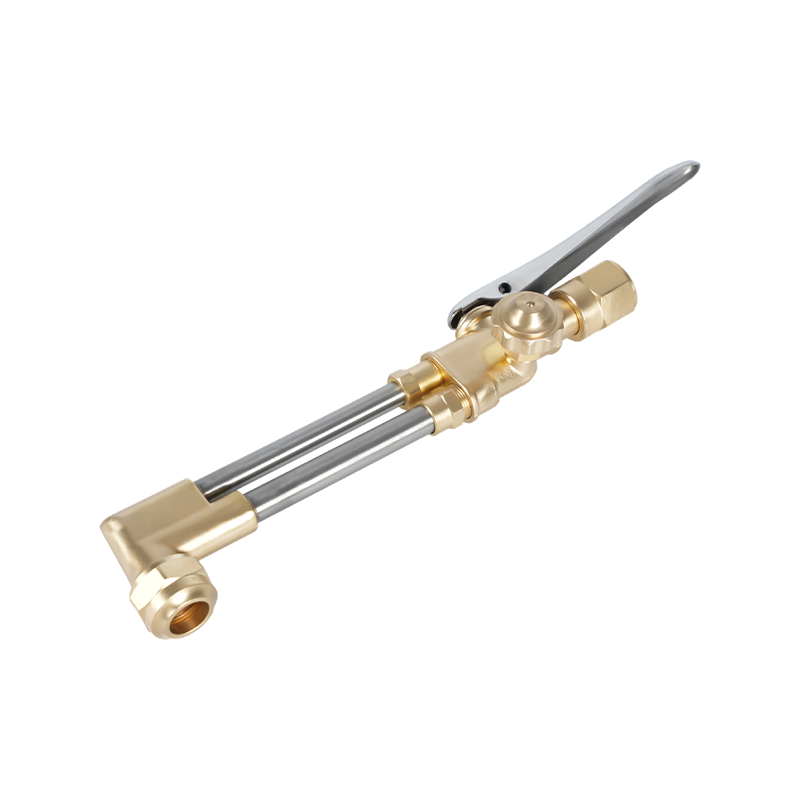
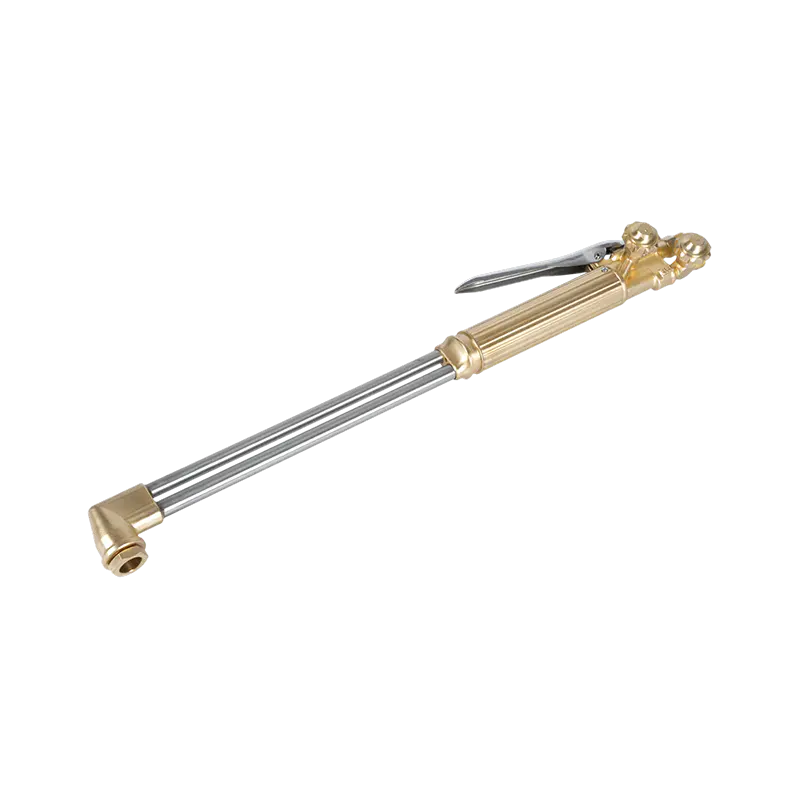
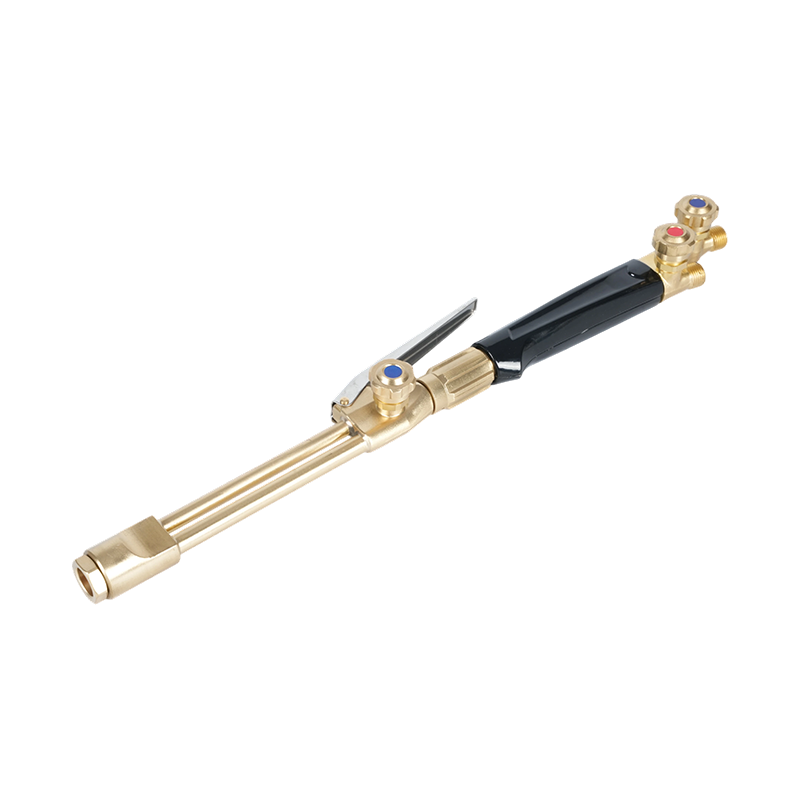
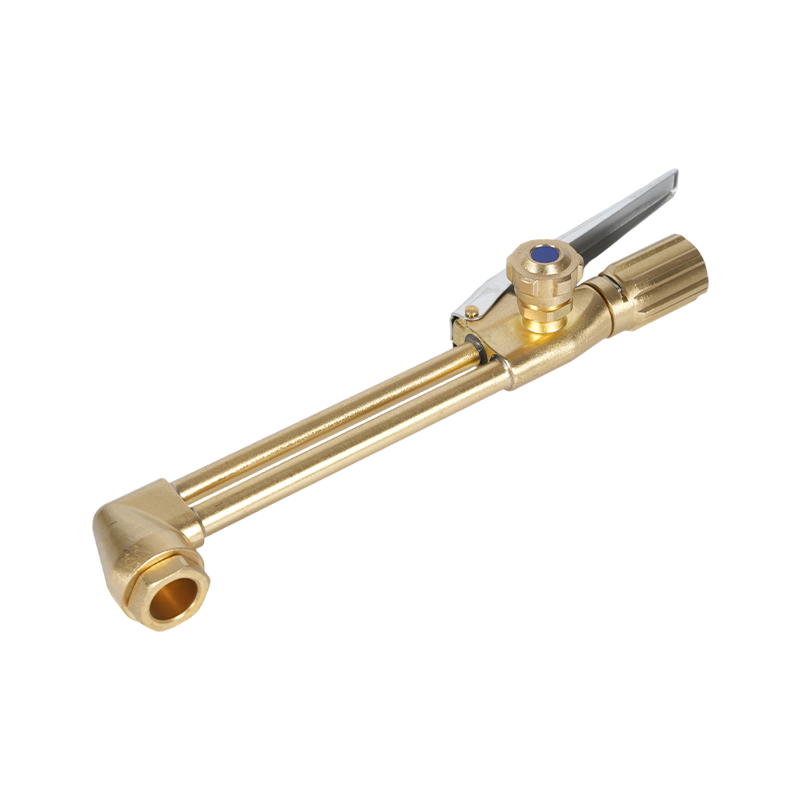
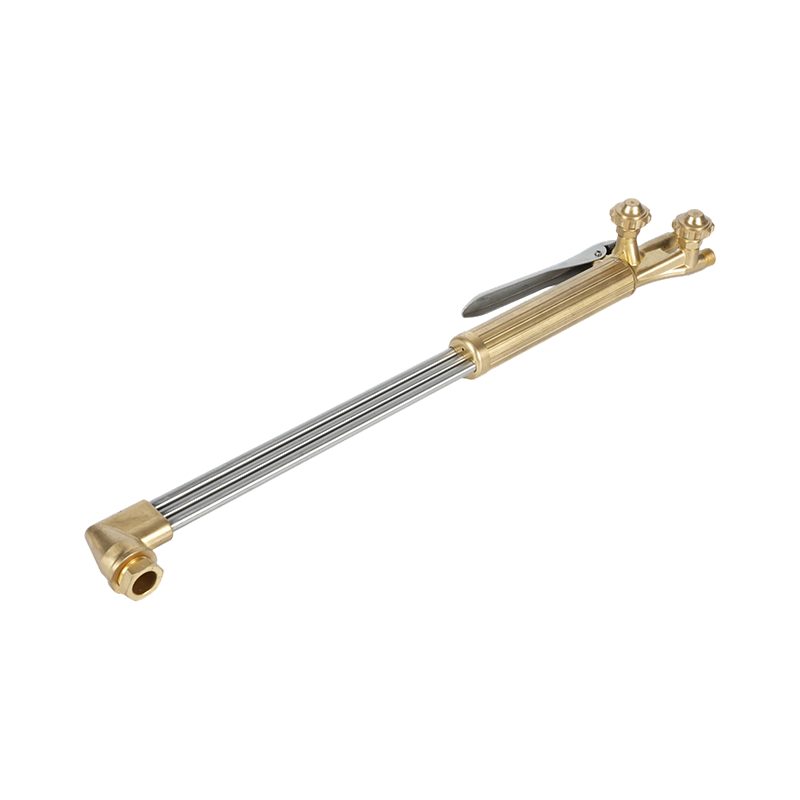 B400 ヘビーデューティハンドヘルド酸素アセチレン切断トーチ チップの磨耗や圧力設定が切断品質に影響を与える場合、この頑丈なトーチは安定したガス流、鍛造真鍮の耐久性、300 mm の切断能力を提供します。 製品を見る→
チップのレギュレーター圧力を設定
トーチバルブを閉じた状態で、レギュレータ調整ネジで圧力を設定し、ゲージで確認します。アセチレンは低く維持され、手で切断する場合は通常 3 ~ 6 psi であり、15psi を超えてはなりません。酸素は通常、チップのサイズとプレートの厚さに応じて 20 ~ 40 psi の間で流れます。
| 先端サイズ | 板厚 | アセチレン圧力 | 酸素圧力 |
|---|---|---|---|
| 0 | 1/8 ~ 1/4 インチ (3 ~ 6 mm) | 3psi | 20psi |
| 1 | 1/4 ~ 1/2 インチ (6 ~ 12 mm) | 4 psi | 25psi |
| 2 | 1/2 ~ 3/4 インチ (12 ~ 20 mm) | 5 psi | 30psi |
| 3 | 3/4 ~ 1-1/2 インチ (20 ~ 40 mm) | 5 psi | 35 psi |
| 4 | 1-1/2 ~ 3 インチ (40 ~ 75 mm) | 6 psi | 40 psi |
チャートを開始点として扱います。重いドロスが発生した場合、圧力が自動的に原因となるわけではありません。先端の状態と移動速度も同様です。
炎を浄化し、点火し、調整する
点灯前に各ホースを個別にパージします。一方のトーチバルブを 2 ~ 3 秒間開き、閉じてから、反対側でも繰り返します。これによりラインから空気が押し出され、最初の炎が予測可能になります。
アセチレントーチバルブを 1/8 ~ 1/4 回転ほど開き、ストライカーでガスに点火します。煤と飛び火が消えるまでアセチレンを増やします。アセチレン シリンダーのバルブを開いたままにしておくのは、すぐに閉められるように 1 回転半以内にしてください。また、酸素シリンダーのバルブを完全に開いて、バルブが後方の位置に収まるようにします。
次に、内側の円錐が鋭く明確になり、羽毛のようなアセチレンの尾部が消えるまで、ゆっくりと酸素を導入します。それは中性の炎であり、鋼を切断するための設定です。
3つの炎の設定
- 浸炭: 過剰なアセチレン、内側の円錐を超える柔らかい羽毛。予熱が遅く、炭素が堆積する傾向があります。
- ニュートラル: 鋭いインナーコーン、フェザーなし。軟鋼用の標準的な切断フレームです。
- 酸化中: ヒスノイズのある短い内側の円錐形。熱はすぐに加わりますが、不注意に使用するとスケールや粗いエッジが生成されます。
切断: 予熱、ピアス、移動
先端をプレートに対して垂直に、表面から約 1/8 ~ 1/4 インチ上に持ち、先端が明るいオレンジ色に赤く光るまで予熱します。酸素レバーを完全に押し、安定した手で切り口に移動します。その瞬間から酸素ジェットが働きます。
プレートの内側から始まるカットの場合は、先端を傾け、小さなスポットを予熱し、そのスポットが燃え尽きるまで酸素をゆっくりと開けてから、トーチをまっすぐにして続行します。
走行速度は音と火花で判断します。安定したヒス音、直線状に飛び出す火花、先端の下のきれいな切り溝は、速度が適切であることを意味します。速すぎると、カットが不完全になり、下部にラインが引きずられます。遅すぎるとプレートが過熱し、上端が丸くなり、大量のドロスが生成されます。
ハンドトーチは、約 6 ~ 50 mm (1/4 ~ 2 インチ) の鋼材を快適に処理できます。重いプレートには、より大きなチップとより長い予熱が必要であり、約 4 インチを超える手による切断は、テクニックよりも忍耐力が試されることになります。
カット欠陥の読み取り
手作業による切断の欠陥のほとんどには複数の原因が考えられますが、切り溝のパターンによって欠陥がすぐに絞り込まれます。
| あなたが見るもの | 通常の原因 | 何を調整するか |
|---|---|---|
| 底部手前でカットストップ | 移動速度が速すぎるか、酸素圧が低すぎる | 速度を落とし、チップのサイズと酸素の設定を確認してください |
| 重いトップドロス、丸いトップエッジ | 移動が遅すぎる、チップが大きすぎる、予熱が多すぎる | 移動速度を上げ、より小さなチップを取り付ける |
| プレートの下に固いドロスが詰まっている | 移動速度が速すぎる、酸素流量が少ない、チップが小さすぎる | 酸素を増やし、移動速度を緩和し、チップサイズを 1 つ大きくします |
| ぎざぎざの広い切り口 | 磨耗または汚れた先端、間違ったスタンドオフ、損傷したシート | チップを清掃または交換し、スタンドオフをリセットします |
| バックファイアまたはポッピング | チップ過熱、チップ接触、チップナット緩み | チップを冷却し、ナットを締め、圧力を再確認します |
正しい順序でシャットダウンする
最初にトーチの燃料バルブを閉じ、次にトーチの酸素バルブ、次にシリンダーのバルブを閉じます。トーチ バルブを 1 つずつ開いて、両方のゲージがゼロを示すまで各ホースから残りの圧力をパージし、その後トーチ バルブを再度閉じます。
両方のレギュレーター調整ネジを自由に回転するまで戻し、圧力がゲージに戻っていないことを確認します。ホースをねじらないように巻き付け、バルブを閉じた状態でトーチを保管し、一晩中加圧された状態で放置しないでください。
オプションではない安全規則
アセチレン切断には厳格なルールの短いリストがあり、これらのルールが存在するのは、失敗モードが損傷した切断ではなくフラッシュバックであるためです。
- 逆火防止装置を酸素ラインと燃料ラインの両方に取り付け、寿命付属品ではなくサービス部品として扱います。
- アセチレンの圧力は決して 15 psi を超えず、シリンダーを直立させた状態で 1 時間あたりシリンダーの内容物の約 7 分の 1 を超えて抜き取らないでください。
- オイル、グリース、作動油が酸素継手やホースに近づかないようにしてください。
- 金属やコーティングが焼けると深刻なガスが発生するため、換気または局所的な排気のみを行って切断してください。
- マッチではなくストライカーを使用し、色付きのゴーグルまたはフェイスシールドを着用してください。
- 文書化された清掃なしに、燃料または未知の物質が入ったドラム缶、タンク、またはパイプに決して切り込みを入れないでください。
セットアップ ショートカットは、この作業の中で最も寛容ではない部分です。乗組員に渡すことができる完全なチェックリストについては、次のガイドを参照してください。 切断トーチの安全上の注意事項 印刷してベンチの近くに掲示する価値があります。
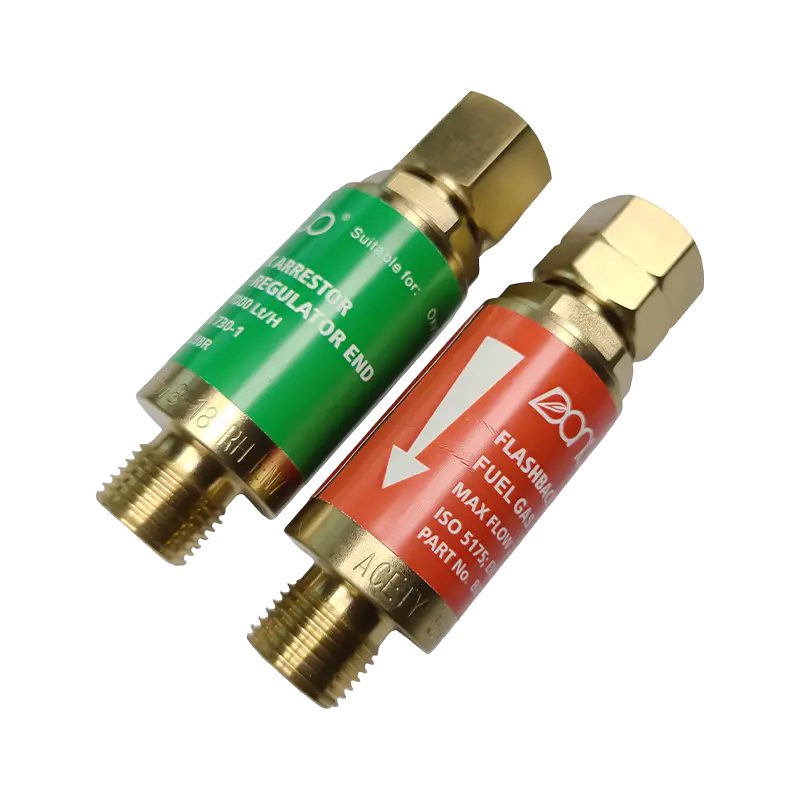 B288 シリーズ オキシアセチレン逆火防止装置 セットアップのショートカットが危険な場合、このアレスタは複数の接続モデルでフラッシュバックとガスの逆流を防止します。 製品を見る→
カットを変えるチップ、ノズル、スペア
チップの選択は、切断品質に最大の影響を与える最小の決定です。アセチレン チップはプロパン チップとは異なる構造になっており、きれいに交換できないため、まずオリフィスがプレートの厚さに一致する必要があり、次にチップ ファミリが燃料ガスに一致する必要があります。
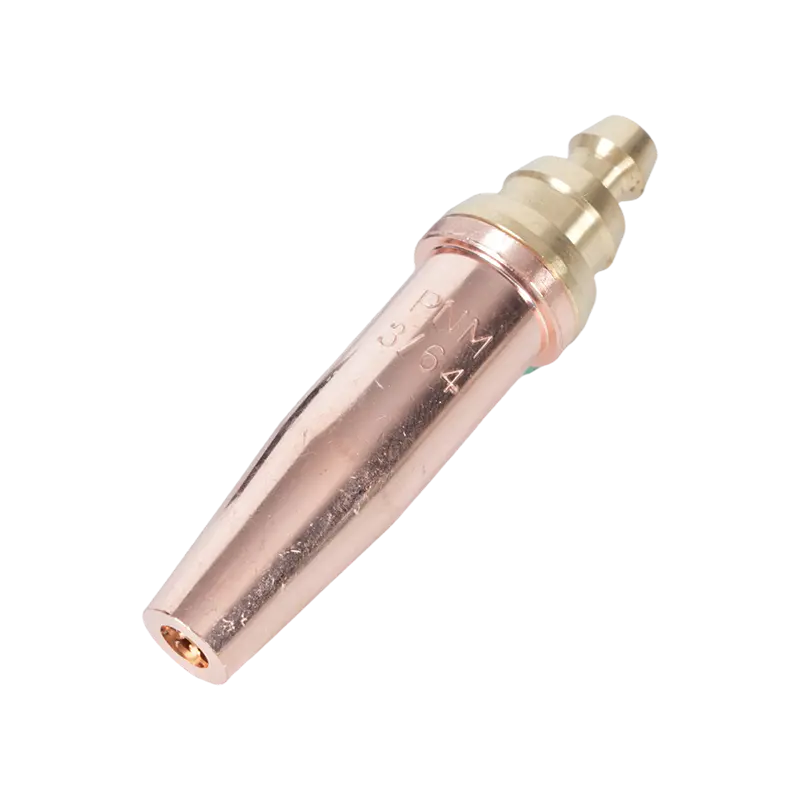
アセチレン切断チップは、一体型の本体にまっすぐな穴が開けられたオリフィスを備えており、予測可能な方法で摩耗します。ボアが拡大したり、フェースが侵食されたりすると、先月と同じ圧力設定であっても酸素消費量が増加し、カーフが広がります。適切なチップクリーナーでクリーニングし、予備のセットを棚に保管しておくと、切り傷と戦うよりも安価です。
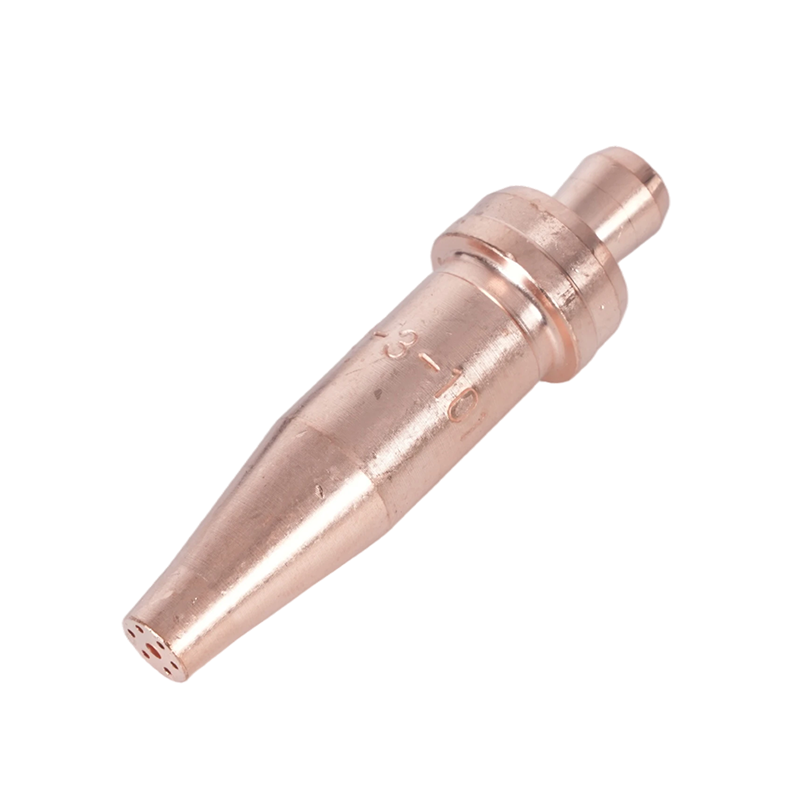
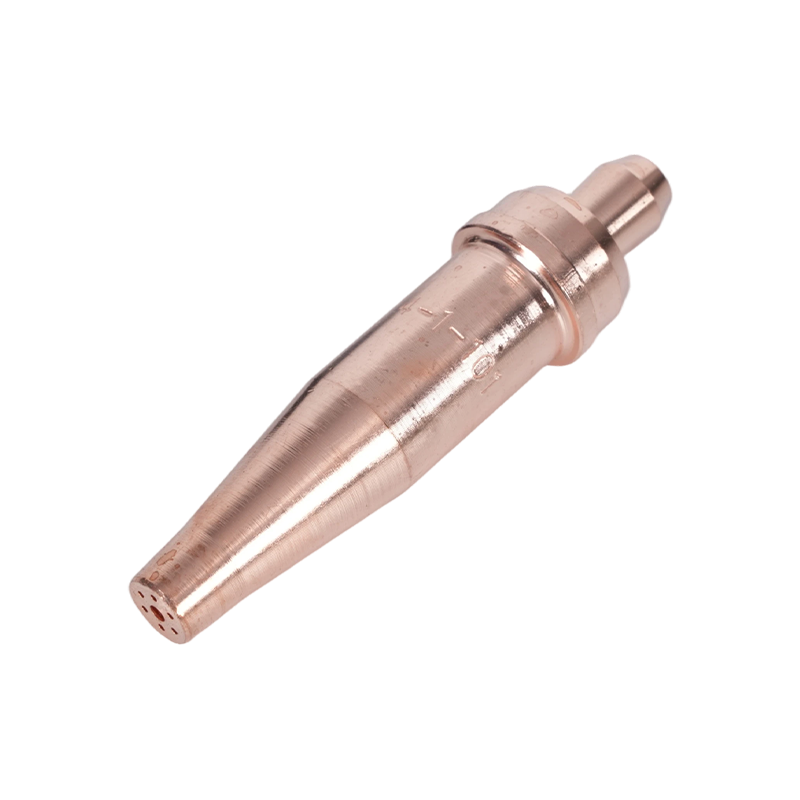 1-101 シリーズ アセチレントーチチップ 摩耗したチップにより切り口が広がり、酸素の使用量が増加する場合、これらのアセチレンチップは長さ 76 mm、範囲 5 ~ 200 mm、および幅広いトーチ互換性を提供します。 製品を見る→
このシーケンスは実際には変わりません。検査、チップの圧力をチャートに設定、パージ、アセチレンに点火、炎を中立に調整し、オレンジ色に予熱し、安定した移動で切断し、その後停止するという順序です。きれいな先端を備えた手入れの行き届いた服装は、手が何かをする前にほとんどの仕事を終えます。
トーチ本体、ハンドル、チップを切断に使用するガスに適合させるのにサポートが必要な場合、またはショップまたは再販プログラムの数量と納期が必要な場合は、 私たちのチームがオプションをご案内します .