ステンレス鋼に異なるアプローチが必要な理由
ステンレス鋼は、表面に不動態酸化物層を形成するクロム含有量 (通常 10% 以上) により腐食に耐性があります。これと同じ層が、溶接工場での作業を容赦のないものにしています。中心的な問題は熱です。ステンレス鋼は軟鋼の約 3 分の 1 の効率で熱を伝導します。これは、アークからのエネルギーが分散するのではなく、溶接部付近に集中したままであることを意味します。その結果、急速な熱の蓄積、反りのリスクが増加します。また、温度が高すぎると、鋭敏化と呼ばれる現象が発生します。この現象では、クロム炭化物が粒界で析出し、最も必要な箇所で金属の耐食性が失われます。
汚染は 2 番目の主要な変数です。炭素鋼のワイヤー ブラシ、以前に軟鋼に触れた研削ディスク、またはベース金属に素手でついた油はすべて、溶接部に異物を混入させ、気孔の発生や最終的には錆びを引き起こす可能性があります。ステンレス鋼の溶接は、準備が最終的な溶接品質のほとんどを占めるプロセスです。アークが開始する前に熱と汚染の変数を制御することが、きれいで耐食性のある溶接と使用中に失敗する溶接を分けるものです。
幸いなことに、そのプロセスは学習可能です。 TIG、MIG、およびスティック溶接はすべてステンレスに対して行われ、それぞれが異なる材料の厚さと用途の状況に適しています。どのプロセスを使用するか、そしてその理由を理解することが、正しく決定するための最初の決定事項です。
適切な溶接プロセスの選択
実際のステンレス鋼溶接では 3 つのプロセスが主要なプロセスとなります。それぞれに定義されたスイートスポットがあります。
TIG溶接(GTAW) 精度の選択です。非消耗品のタングステン電極がアークを生成し、フィラーロッドが手動で供給されるため、溶接機は入熱とフィラーの堆積速度を完全に独立して制御できます。 100% アルゴンシールドを備えた DCEN (直流電極マイナス) で動作する TIG は、ステンレス上に最もきれいな溶接を生成します。技術が優れていれば、事実上スパッタがなく、ビードの外観が優れており、熱の影響を受ける部分が最小限に抑えられます。これは、薄いシート (3 mm 未満)、配管工事、食品グレードの機器、および完成した溶接が見えるあらゆる用途の標準です。トレードオフは速度です。TIG は遅く、必要な手先の器用さを身に付けるには練習が必要です。
MIG溶接(GMAW) 重いセクションやより多くの生産量に適しています。ワイヤは連続的に供給されるため、TIG と比較して堆積速度が大幅に向上します。ステンレスでは、プッシュ技術が標準であり、ガンを約 90 度、移動角度 5 ~ 15 度で保持します。これにより、水たまり上でより良好なガス範囲が維持されます。シールドガスの選択は炭素鋼よりも複雑です。純粋な CO₂ はステンレスに損傷を与え、純粋なアルゴンは冷たくて鈍いアークを生成します。最も一般的な作動ガスは、短絡伝達の場合は 90% ヘリウム / 7.5% アルゴン / 2.5% CO₂ の 3 種混合ガス、またはスプレー アーク伝達の場合は 98% アルゴン / 2% 酸素の混合ガスです。ガス混合を間違えることは、ステンレス MIG の結果が低下する最も一般的な原因の 1 つです。
スティック溶接(SMAW) は、表面処理の点で 3 つの中で最も寛容であり、TIG または MIG 装置が実用的ではない現場作業や厚いセクションに適しています。電極 (異種金属接合の場合は E308、E316、または E309) には、独自のシールドを生成するフラックスが含まれており、外部ガスの必要性を排除します。 TIG よりも入熱が高く、制御が難しいため、薄い部分の反りが大きなリスクになります。構造物の修理や重加工の場合、スティックは実用的で効果的なオプションです。
| プロセス | 最適な厚さの範囲 | シールドガス | 熱制御 | スキルレベル |
|---|---|---|---|---|
| ティグ(GTAW) | 薄~中程度 (理想的には 3 mm 未満) | 100% アルゴン | 良好 (フットペダル/パルス) | 高 |
| ミグ (GMAW) | 中厚〜厚さ (3 mm) | トライミックスまたはAr/O₂ブレンド | 良好 (配線速度/電圧) | 中等度 |
| スティック(SMAW) | 厚い部分/フィールド修復 | なし(フラックスシールド付き) | 限定 | 中等度 |
表面処理と汚染管理
ステンレス溶接の準備は炭素鋼よりも厳しく、ルールは交渉の余地のないものとして扱う価値があります。 1 つ目は工具の分離です。ステンレス専用のブラシ、グラインダー、クランプのセットを用意しておきます。ワイヤーブラシまたは研磨ディスクが炭素鋼に接触すると、鉄汚染が生じ、接触するとステンレスに移行し、不動態層を腐食して侵食する粒子が埋め込まれます。ツールにラベルを付けて、一貫して分離を徹底します。
溶接前に、表面自体の油、グリース、塗料、インク跡、酸化物をきれいにする必要があります。アセトンまたは専用のステンレス脱脂剤を清潔な布に付けて、有機汚染を処理します。カットエッジの酸化やミルスケールの場合は、鉄を含まない研磨剤またはステンレス規格のフラップディスクを使用してください。炭素鋼に触れたディスクは決して使用しないでください。切断方法も重要です。ステンレスの場合は、切断端の炭素汚染を避けるため、酸素アセチレン切断よりもプラズマ切断とレーザー切断が推奨されます。酸素アセチレン切断が避けられない場合は、溶接前にエッジを研削する必要があります。
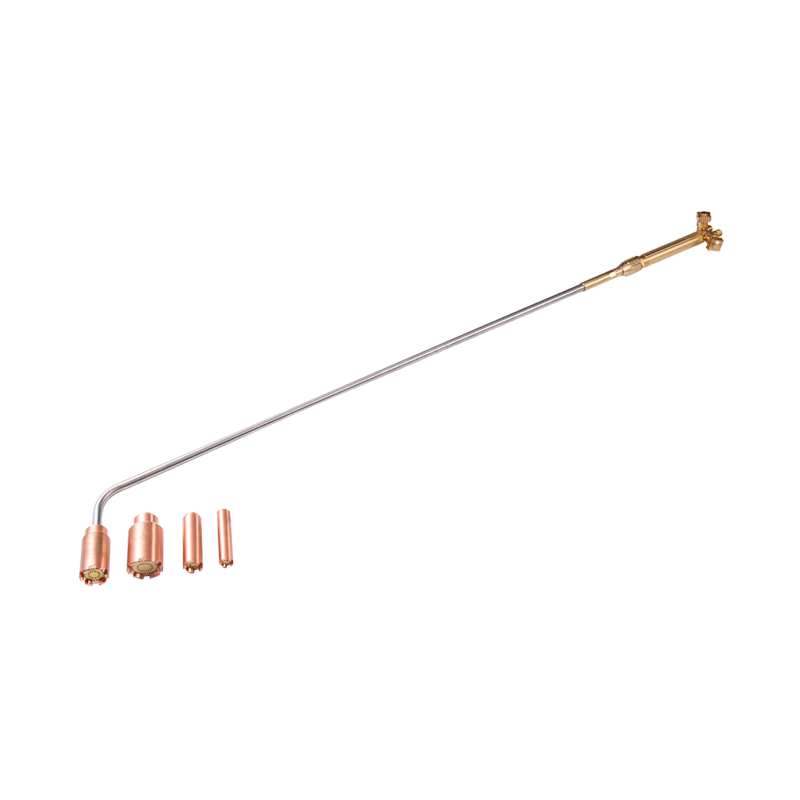
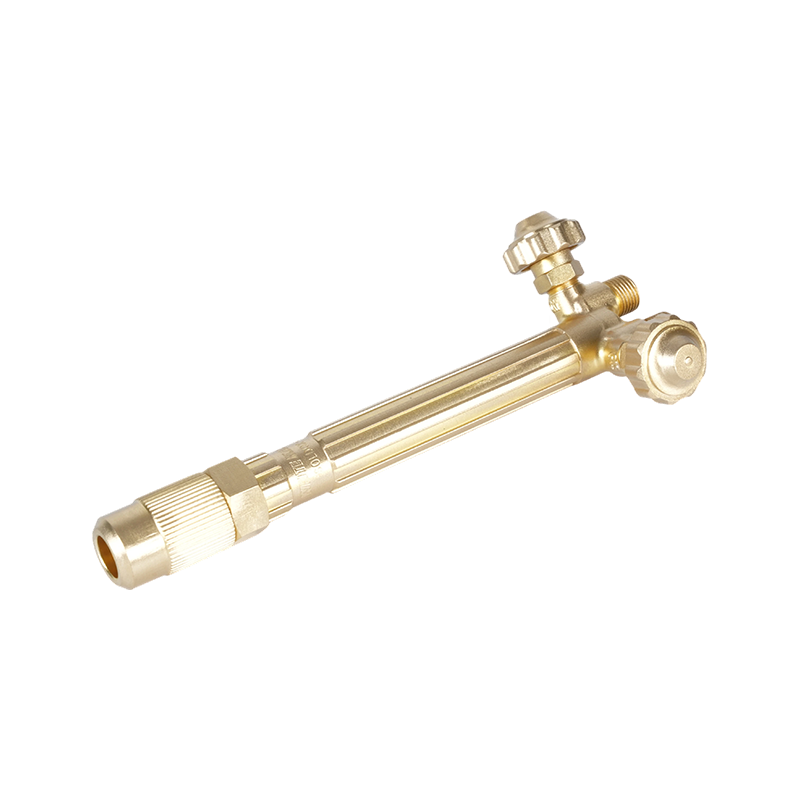
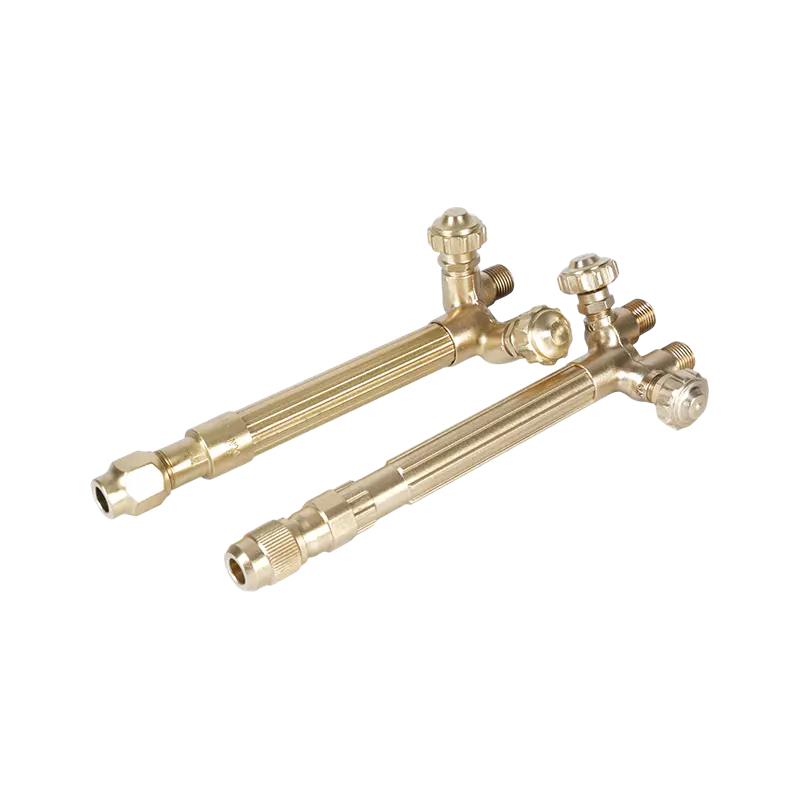
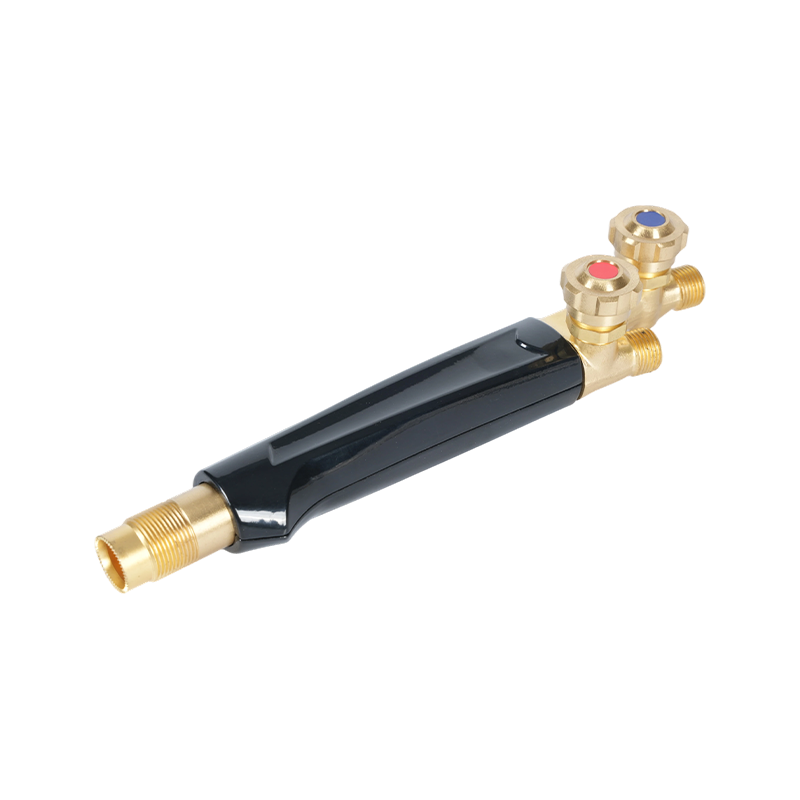
ジョイントの取り付けはしっかりと行う必要があります。根の隙間が 1.5 mm を超えると、特に薄い材料の場合、焼き抜けや根の貫通が不均一になるリスクが高まります。 50 mm 以下の間隔で仮付け溶接を行うと、接合部が所定の位置に保持され、本溶接時の歪みが軽減されます。あ 精密ガス制御に対応した切断アタッチメントとトーチハンドルシステム は、ステンレス溶接に先立つ酸素燃料切断または予熱作業に適したツールであり、切断ゾーンを汚染することなく一貫した火炎の供給を保証します。
熱制御: 主要な技術的課題
ステンレス鋼溶接における熱管理は 2 つの目的に集約されます。1 つは母材を過熱することなく完全な溶融を達成すること、もう 1 つは熱を均一に分散して歪みを防ぐことです。どちらも、機械に頼って補正するのではなく、意図的なテクニックを必要とします。
パス間温度は、マルチパス溶接における重要な制御変数です。オーステナイト系ステンレス鋼 (最も一般的に使用される 304 および 316 グレード) の最大パス間温度は、通常 150°C (300°F) に保たれます。これを超えると炭化物の析出や鋭敏化の危険があります。 TIG では、パルス設定により、貫通力を犠牲にすることなく平均入熱が低減されます。ピーク電流によって溶融が達成される一方で、バックグラウンド電流によってパルス間で金属がわずかに冷却されます。 MIG では、ワイヤの送り速度と電圧の調整により同様の効果が得られます。ワイヤ直径が狭くなると、所定の侵入深さに対して必要な電流も減少します。
溶接を長くする場合は、スキップ溶接 (一方向に連続的に溶接するのではなく、定期的に接合部の別のセクションに移動する) を行うと、熱がより均一に分散され、反りの原因となる熱勾配が減少します。バックステップ溶接(溶接全体の進行とは反対の方向に少しずつ溶接していく)は、狭い部分での熱の蓄積を管理するためのもう 1 つの効果的な手法です。溶接ゾーンに隣接して配置されたチルバー、銅製バッキングプレート、ヒートシンクも過剰なエネルギーを吸収し、パス間の温度を範囲内に保ちます。
レギュレーターでの正確なガス圧力は、溶接技術自体と同じくらい重要です。シールドガスの流れが不十分だと溶接池が保護されず、酸化や気孔が発生します。過剰な流れにより乱流が発生し、大気をシールド内に引き込みます。校正済み 溶接プロセスと流量要件に適合したガス圧力調整器 溶接全体にわたって一貫したガス被覆率を維持するためのベースライン制御です。
必需品: トーチ、チップ、安全用品
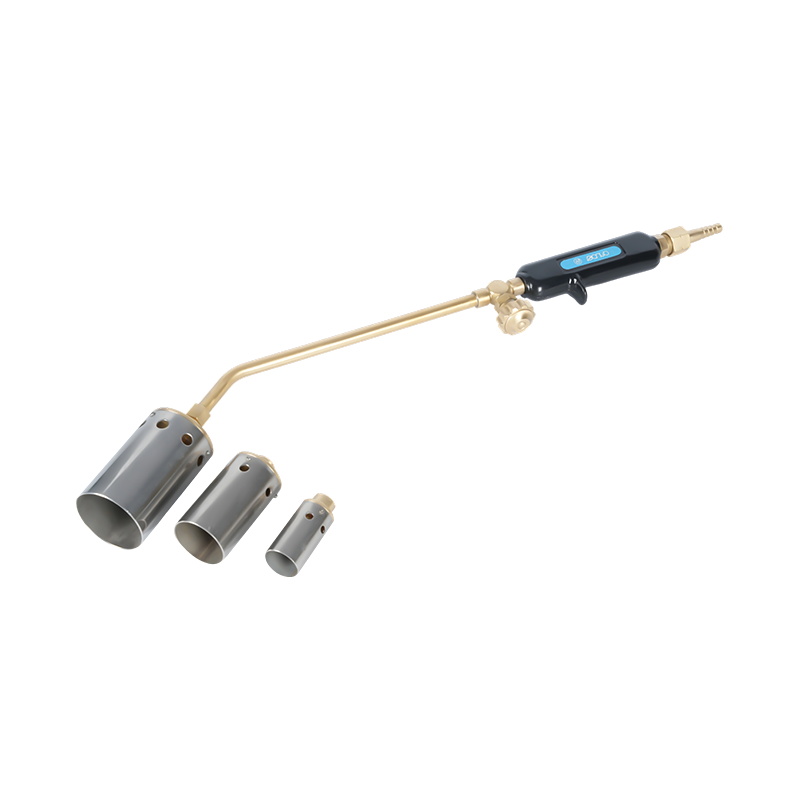
トーチとその消耗品は、技術と機器が交差する場所です。ステンレス製造に隣接する酸素燃料作業(フェライト系またはマルテンサイト系グレードの予熱、溶接後の応力除去、または溶接前のワークピースの切断作業)では、トーチの品質とメンテナンスが結果に直接影響します。手入れの行き届いた 金属加工用途における正確な火炎制御のために設計された加熱トーチ 作業領域を汚染したり母材金属を損傷したりするサージやバックファイアを発生させることなく、ステンレスに必要な制御された一貫した熱入力を提供します。
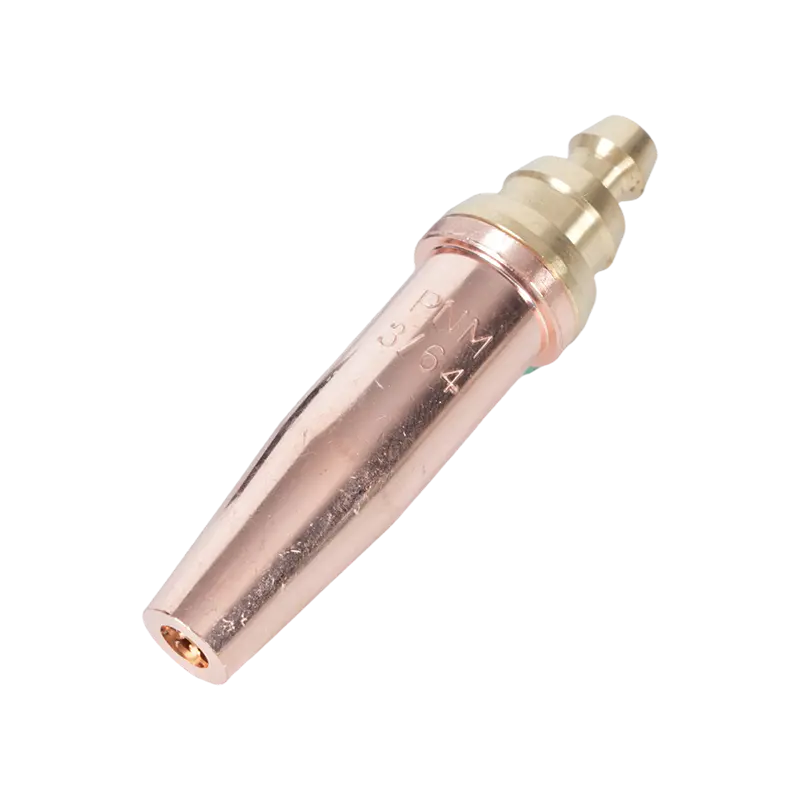
トーチチップは炎の特性を決定します。材料の厚さとガスの種類に応じた適切なチップ サイズは、加熱効率と、切断が必要な場合の切断エッジの品質の両方に影響します。 特定のガスと材料の組み合わせに合わせて選択された切断トーチチップとノズル 溶接前の再加工を最小限に抑え、きれいで酸化のないエッジを確保します。厚い材料に小さすぎるチップを使用すると、切断が不完全になります。先端が大きすぎると過剰な熱が発生し、周囲の材料が変形します。
逆火(炎が伝播してトーチ本体またはホースに戻る状態)は、酸素燃料のセットアップにおいて重大な安全上のリスクであり、ステンレス製造環境も例外ではありません。 トーチとレギュレーターの接続部に取り付けられた逆火防止装置 ホースまたはガス供給源に到達する前に、火炎の逆行を中断します。これらのデバイスは、プロの溶接環境では必須の安全コンポーネントであり、オプションのアップグレードではありません。米国溶接協会などの団体からの規制指導により、酸素燃料トーチ システムの標準的な慣行としての使用が強化されています。ステンレス用途における溶接プロセスの選択と溶加材の適合性の包括的な概要については、 シールドガス、ワイヤの選択、ステンレスのベストプラクティスを網羅した NS ARC の完全な溶接ガイド 指定子と製造者にとって有用な参照点です。