NINGBO WELDMAN TECHNOLOGY CO.,LTD.
溶接、ろう付け、焼きなまし、板、管、棒の矯正と曲げ、溶接作業の予熱、金型の乾燥、解凍作業、アスファルト作業など
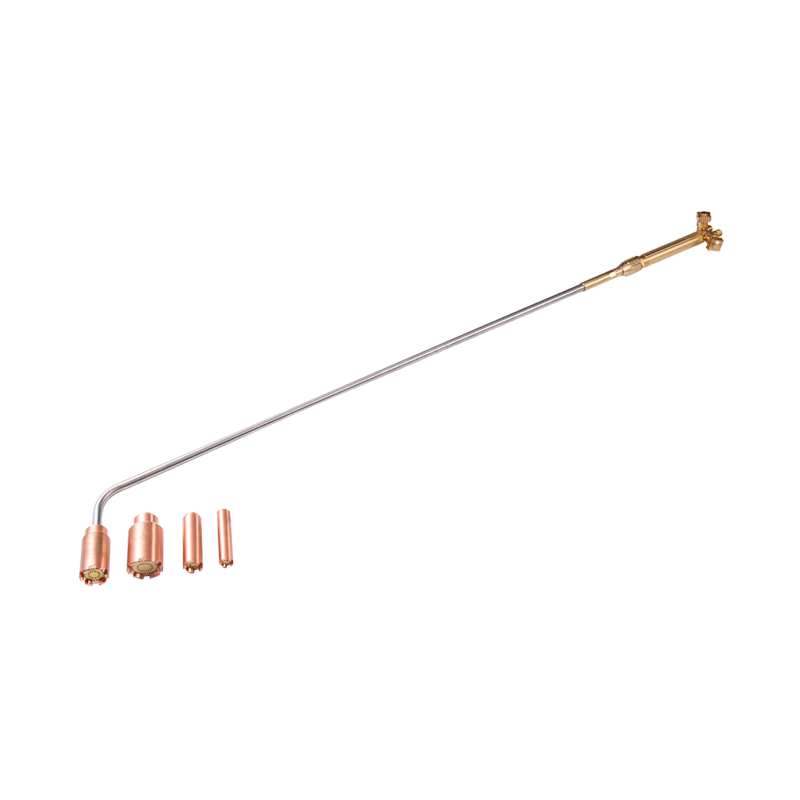
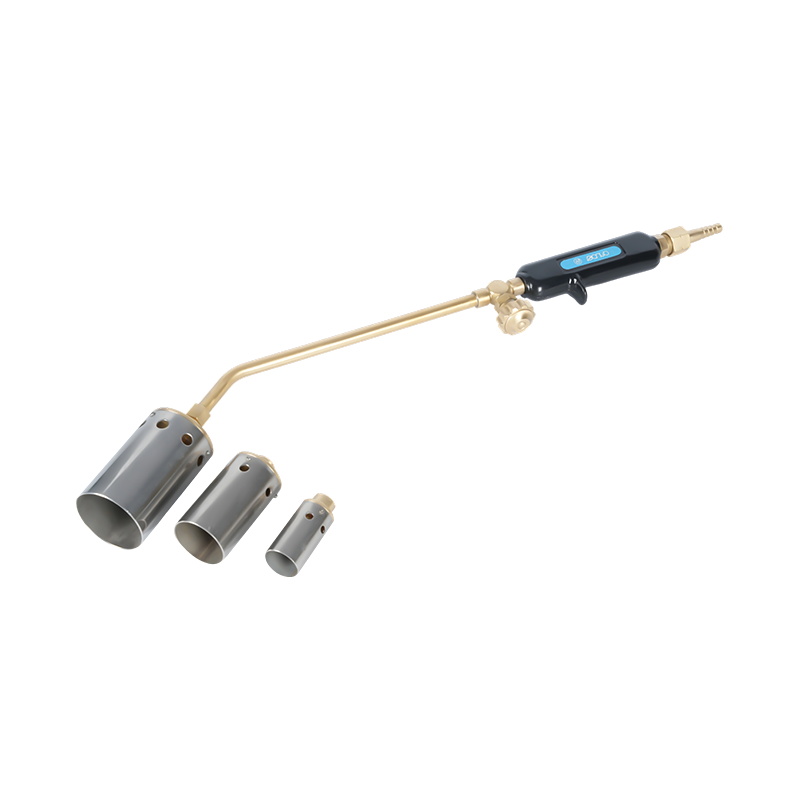
| オプションの加熱ヒント | ノズル仕様 | チップの量 |
| H506-1 | 25mmノズル | 1 チップ |
| H506-2 | 38mmノズル | 1 チップ |
| H506-3 | 50mmノズル | 1 チップ |
| H506 | 25mm、38mm、50mm ノズル | 3 つのヒント |
HE-506 ポータブルガス溶接加熱トーチは、プロユーザー向けに設計された、コンパクトで多用途、高性能のツールです。効率と精度を重視して設計されたこのトーチは、安定した高温の炎を供給し、溶接、はんだ付け、加熱作業を楽にします。ポータブルな設計により、作業場、現場、従来の機器が届かない狭いスペースなど、どこにでも持ち運べます。設計においても安全性が優先されており、高温に耐え、偶発的な漏れを防ぐ堅牢な構造材料が使用されています。パイプの溶接、機械の修理、金属部品の接合などの金属加工プロジェクトに最適であると同時に、銅パイプのはんだ付けや錆びた継手を緩めるなどの配管用途にも適しています。金属加工以外にも、高温の制御が必要な材料の加熱、解凍、曲げにも同様に効果的です。高速点火システムにより、遅延なくすぐに作業を開始できるため、生産性が向上し、ダウンタイムが削減されます。これは単なるツールではなく、あらゆる環境で効率的、正確、高品質な作業を実現するためのパートナーです。
溶接工は、サイズ 2 のチップを備えたトーチを手に取り、点火し、中性の炎のように見えるものを設定します。それでも、研削が必要なカットエッジとつま先に沿ってひび割れたビードでシフトを終了します。圧力は本通りで、プレートはきれいで、ゲージには何も異常はありませんでした。漂流したのは酸素アセチレンの炎そのもので、酸素に少し遠すぎたか、アセチレンに少し遠...
READ MORE最も不十分な酸素アセチレンの切断の原因は 3 つあります。1 つはプレートに対して大きすぎるチップ、グラフではなくメモリによって設定されたレギュレーター圧力、そして火炎を中性から外すのに十分なだけの接続部の漏れです。ハンドルのブランド、ホースの色、トーチの持ち方は、これら 3 つよりもはるかに重要ではありません。したがって、以下のシーケンスは、ハ...
READ MORE切断トーチの先端が飛び出す、切り口が片側に流れる、先端がプレートに溶け続けるなど、これらの欠陥は通常、発生した場所の近くから始まりません。彼らはツールの形状を示す図から始まりますが、ガスの経路は示しません。シリンダーのバルブから切断オリフィスまで微量の酸素とアセチレンを検出すると、ほとんどのベンチの問題を 1 分で診断できるようになり、推測に頼る...
READ MORE#1 のチップ、およそ 28 psi の酸素と 4 psi のアセチレンを使用すると、6 mm の軟鋼板を数秒で分解できます。何も触れずに同じトーチを 25 mm プレート上で走らせると、切断が途中で失速し、切り口が広がり、誰かがエッジを公差まで研削することになります。 オペレーターについては何も変わりませんでした。酸素アセチレン切断...
READ MOREきれいなオキシアセチレンカットは、主に順序と数の問題です。装備を点検し、各レギュレーターをトーチの先端の圧力チャートに設定し、両方のホースをパージし、アセチレンに点火して中性炎を調整し、酸素レバーを押す前に鋼材を明るいオレンジ色から赤色にします。一歩スキップすると切り口がそれを示します。 このガイドでは、アセチレン切断トーチの完全なシ...
READ MORE
中国浙江省寧波市鄞州区広徳湖南路1675号。
著作権© 2024 NINGBO WELDMAN TECHNOLOGY CO.,LTD. All Rights
予約済み。
Wholesale HE-506 ポータブルガス溶接加熱トーチ Company