業界では 2 つのことが「ケーブル溶接」と呼ばれており、これらを混同すると時間の無駄になります。 1 つ目は溶接ケーブル自体です。溶接ケーブル自体は、電流を溶接機から電極に運び、またその逆に運ぶ重くて柔軟な導体です。 2 つ目は、ケーブルを溶接またはろう付けするプロセスで、電気インフラストラクチャ、造船、重工業のメンテナンスによく見られる作業です。どちらも重要であり、誤って扱われると実際の結果をもたらします。
このガイドでは、溶接ケーブルの構造、選択、安全な使用方法に加えて、ケーブルの端末と導体の接合にガス溶接装置が関与する箇所について説明します。
ケーブル溶接の実際の意味
ほとんどの技術的および商業的文脈では、「溶接ケーブル」はアーク溶接システムで使用される二次回路導体を指します。これらは、溶接電源を一端で電極ホルダーに接続し、もう一端でワークピースのアースクランプに接続するフレキシブルリードです。これらがなければ、電流は流れず、アークも形成されず、溶接も起こりません。
2 番目の意味は、より文字通りの意味です。ケーブルの端または本体を溶接またはろう付けする行為、つまり銅導体を接合したり、太いリード線にラグを終端したり、絶縁されたケーブル束を熱融着したりする行為です。これは、電力インフラストラクチャ作業、鉱山作業、造船工事、および大口径の導体が機械的コネクタではなく恒久的な低抵抗接続を必要とするあらゆる場所で頻繁に発生します。
どちらのアプリケーションも同じ基本的な課題を共有しています。それは、高電流、高熱、および不適切に選択された機器やメンテナンスが不十分な機器に影響を与える厳しい物理環境です。
溶接ケーブルの構造
溶接ケーブルは、圧入されて使用される標準的な電気ケーブルではありません。清潔な状態や静止状態が長時間続く作業現場での、繰り返しの屈曲、熱への曝露、溶接のスパッタ、乱暴な取り扱いに耐えられるよう、徹底的に設計されています。
指揮者 常に細いより線の銅です。標準的な建築用ワイヤでは数本の太い銅のより線が使用されますが、溶接ケーブルでは何百もの髪の毛ほどの細い銅のより線が束ねられて使用されます。これがケーブルに特有の柔軟性をもたらします。ねじれることなく曲がり、ひび割れすることなく巻き、形状記憶せずにほどけます。最も一般的な 2 つのストランド クラスは、クラス K (30 AWG ストランド、手動溶接および一般的なポータブル電源の業界標準) とクラス M (34 AWG ストランド、ロボット溶接アーム、狭いスペースの設置、およびパイプライン作業で使用されるより柔軟なオプション) です。
インサレーションジャケット 熱可塑性ではなく熱硬化性です。 EPDM (エチレン プロピレンジエン モノマー) とネオプレンが主な材料です。どちらも溶接スパッタ、摩耗、湿気、紫外線への耐性を備えています。 EPDM は極端な温度にうまく対処し、低温条件下でも柔軟性を維持します。ネオプレンは、油および石油ベースの液体に対してより強い耐性を示します。どちらも、ガソリンや同様の炭化水素と長時間接触すると良好な性能を発揮しません。これは、燃料と溶接機器が同じスペースを共有する現場では重要な考慮事項です。
ほとんどの溶接ケーブルの定格は 600 ボルトですが、特定の低電圧用途には 100 ボルト定格のケーブルも存在します。動作温度定格は、使用する絶縁化合物に応じて通常 90°C または 105°C です。
作業に適した溶接ケーブルの選択
ケーブルの選択は、電流容量、回路全長、絶縁タイプの 3 つの変数によって決まります。これらのいずれかを誤ると、電圧降下、過熱、ケーブル劣化の加速、または負荷がかかった状態での完全な故障が発生します。
電流容量 定格温度上昇を超えずにケーブルが流すことができる最大電流です。 2/0AWG ケーブルは、回路全長 50 フィートで約 200 アンペアを処理します。 4/0 AWG ケーブルは、同じ長さで約 300 アンペアに対応します。これらは厳密な最大値ではなく、デューティ サイクルが重要です。デューティ サイクル 60% で定格 200 アンペアのケーブルは、その電流で継続的に動作すると過熱します。
ケーブル長 問題をさらに複雑にします。抵抗は長さに応じて増加します。これは、電圧降下が増加し、アークでの実効電力が減少することを意味します。実際的なルールは、ベースラインを超えて回路全長が 50 フィート追加されるごとに、ケーブル ゲージを少なくとも 1 AWG 増やすことです。合計 100 フィートのケーブルを備えた 300 アンペアの溶接機には、50 フィートで十分な 2/0 AWG ではなく、3/0AWG が必要です。迷った場合は、サイズを大きくしてください。ケーブルが大きいほど、より低温で動作し、寿命が長くなり、アークの品質が維持されます。
絶縁タイプ 環境に帰着します。 EPDM は、ほとんどの溶接作業、特に屋外作業や寒冷地での用途に最適です。ケーブルが油、切削液、または潤滑剤と接触する可能性がある場合には、ネオプレンがより良い選択肢となります。ガス切断装置とアーク溶接システムの両方が近接して動作する環境 (製造工場や造船所の一般的なセットアップ) では、トーチ作業や溶接スパッタによる偶発的な熱暴露に対応できる断熱材を選択してください。
| ケーブルAWG | 約電流容量 | 代表的な用途 |
|---|---|---|
| 2AWG | 最大150A | 軽量ミグ、趣味のアーク溶接 |
| 1/0AWG | 最大200A | 中型MIG/TIG、一般加工 |
| 2/0 AWG | 最大250A | 強力棒溶接、形鋼 |
| 3/0 AWG | 最大300A | 工業用アーク溶接、長いケーブル配線 |
| 4/0 AWG | 最大400A | 高出力溶接、パイプライン、造船 |
ガス溶接装置が適している場所
アーク溶接と酸素燃料ガス装置は並行して動作することが多く、特にケーブルの端末処理やラグのろう付け作業など、ガス装置が主導権を握る特定の作業もあります。
銅ラグを大型溶接ケーブルに取り付けるには、絶縁体を焼き戻したり、銅を酸化させたりすることなく、ラグバレルおよびストランド束に半田またはろう付けフィラー金属を流し込むために、制御された集中した熱が必要です。抵抗圧着はこれを機械的に処理しますが、特に鉱山、海軍、重工業環境における高導電性の永久接合の場合、ガス加熱ろう付け接合は、繰り返しの熱サイクル下での圧着接続よりも抵抗が低く、長期信頼性が向上します。
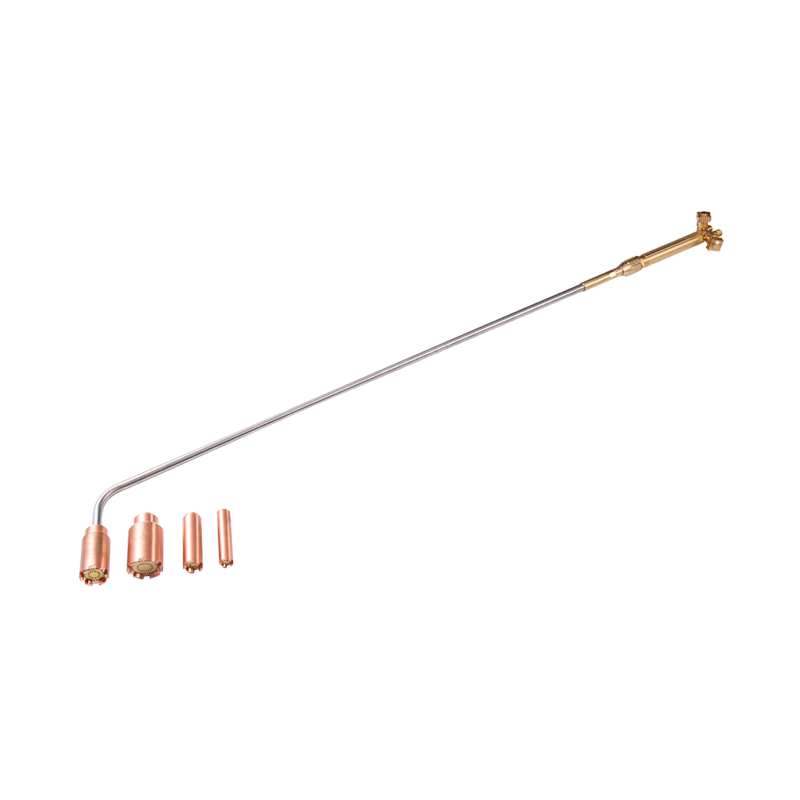
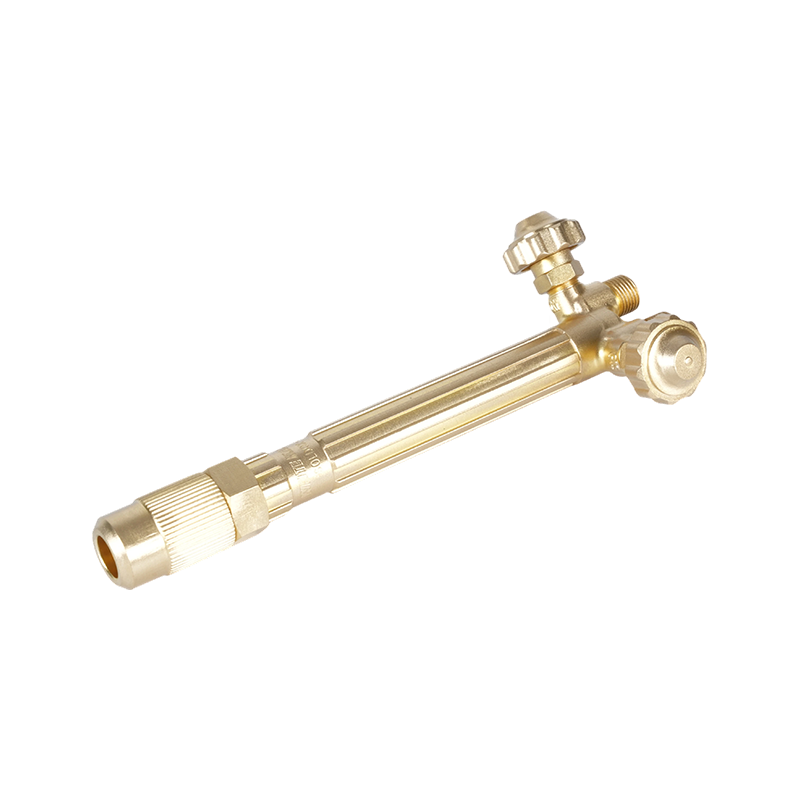
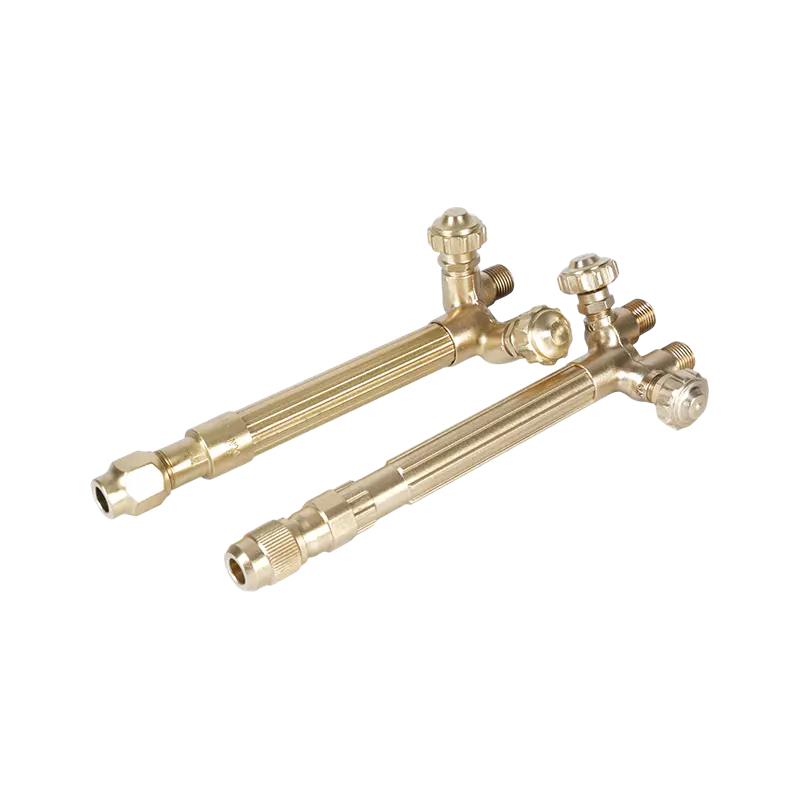
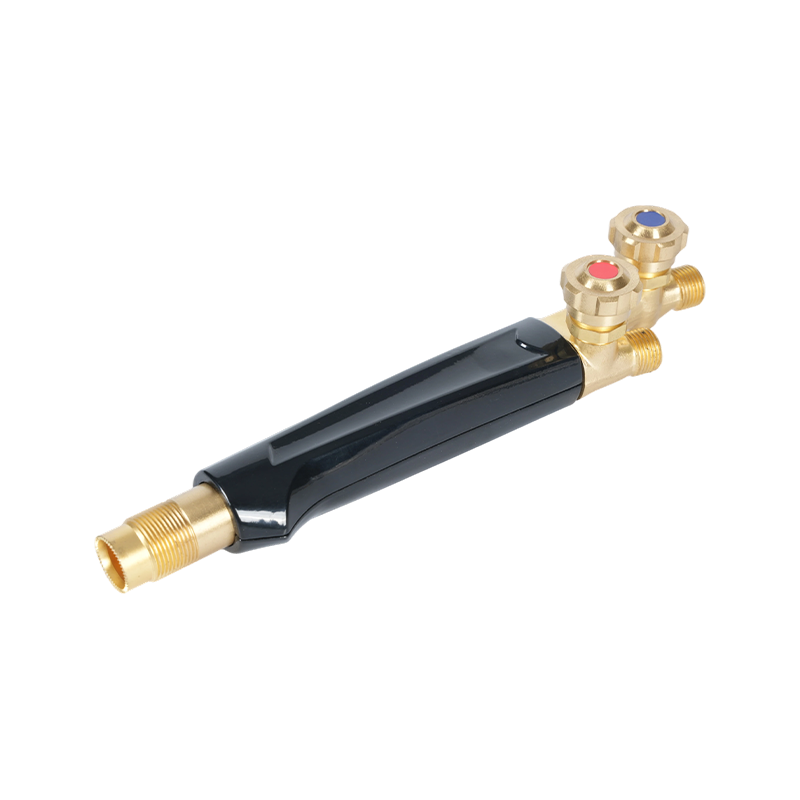
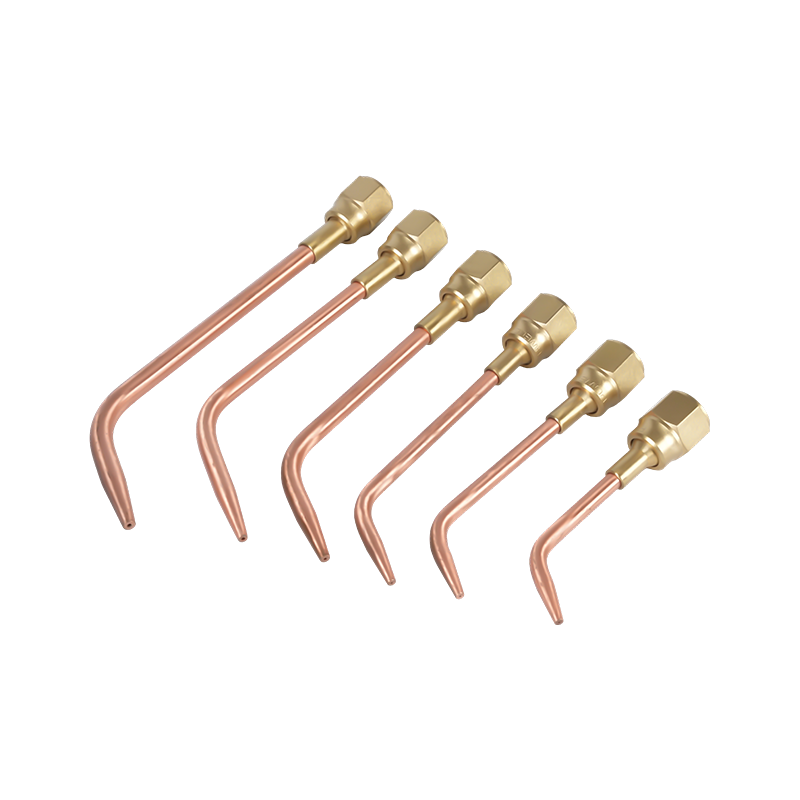
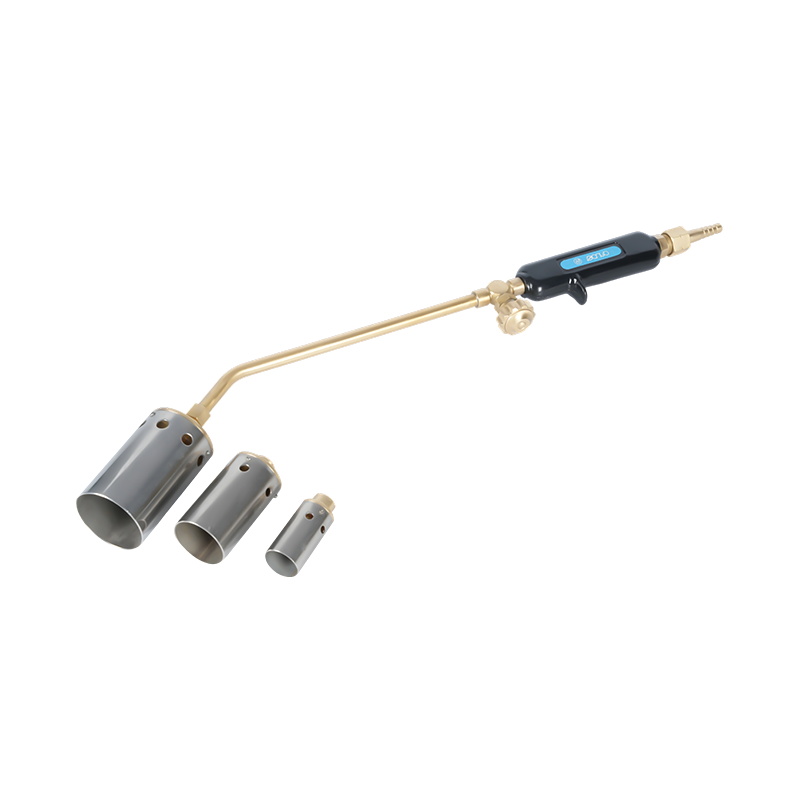
正確なケーブルろう付けおよび接合作業用に構築された酸素アセチレン加熱トーチ このプロセスに必要な、局所的な調整可能な熱出力を提供します。炎のサイズと熱の強さを調整できるということは、隣接する断熱材を過熱することなく接合領域がろう付け温度に達することを意味します。このバランスは、より大きな切断炎や溶接炎では達成することが困難です。携帯性が重要な現場では、 フィールドワーク用のポータブルガス溶接および加熱トーチ 限られたスペースや遠隔地に適したコンパクトな形式で同じ精度を提供します。
ガス加熱装置は、錫メッキの前にケーブル終端領域を予熱したり、老朽化した機器の腐食または固着したケーブル ラグを除去したり、完全な交換が現実的ではないケーブル修理作業中に外部絶縁ジャケットを軟化させて再形成したりするためにも使用されます。
ケーブル溶接の安全性: OSHA が要求するもの
溶接ケーブルは厳しい環境で大電流を流し、規制要件には理由があります。下 OSHA の建設業界のアーク溶接規格 (29 CFR 1926.351) すべてのアーク溶接および切断ケーブルは完全に絶縁され、柔軟性があり、進行中の作業の最大電流に耐える定格を備えている必要があります。この規格では、電極ホルダーの端から少なくとも 10 フィートの間、ケーブルに修理や継ぎ目があってはならないことも指定されています。ケーブルを接続する場合、コネクタは絶縁され、少なくともケーブル自体と同じ容量に定格される必要があります。
損傷した絶縁体、露出した裸の導体、または損傷したスプライスのあるケーブルは、使用を中止する必要があります。 OSHA の一般的な業界標準はさらに進んでおり、ほとんどの状況で損傷した溶接リードを修理するのではなく交換する必要があります。絶縁体の切り傷や摩耗にテープを貼り、ケーブルを使用し続けることは、コンプライアンス違反であると同時に、重大な感電死の危険性があります。
ケーブル溶接環境に特有の追加の安全要件には次のものがあります。
- 溶接工は、溶接中に電極ケーブルを体のどの部分にも巻き付けたり、ループさせたりしてはなりません
- アースリターンケーブルは、使用する溶接ユニットの総出力以上の通電容量を備えていなければなりません。
- すべてのアーク溶接機のフレームは、回路ケーブルまたは別個の接地線を介して接地する必要があります。
- ケーブルは、絶縁体を損傷する可能性のある熱源、鋭利なエッジ、挟み込み点から遠ざけてください。
ガス機器が溶接ケーブルや電気溶接システムと同じ空間で動作する場合、追加の安全層が必要です。アークスパッタによるガスホースの損傷やガス漏れによるケーブル絶縁の劣化を防ぐために、酸素燃料ラインと電気リード線は別々に配線する必要があります。 大電流溶接環境でガスラインを保護する逆火防止器 ガス トーチとアーク システムが作業スペースを共有する場合、これらは必須の機器です。保護されていないガス供給ラインの近くでフラッシュバックが発生すると、どちらかの危険が単独で発生するよりもはるかに危険です。トーチ側の安全要件の完全な概要については、次のガイドを参照してください。 すべてのオペレータが従うべき切断トーチの安全上の注意事項 完全なプロトコルをカバーしています。
溶接ケーブルの点検・整備
溶接ケーブルは徐々に故障し、その後突然故障します。絶縁体の亀裂、銅線の疲労、コネクタの緩みといった段階的な段階は、規律ある使用前検査によって完全に発見できます。突然の段階には通常、短絡、アークフラッシュ、または装置の故障が伴い、生産が停止し、人員が負傷する可能性があります。
各作業の前に、電極リード線と作業リード線の両方の全長を検査して、絶縁体の亀裂、切断、または摩耗による損傷がないか確認してください。機械的ストレスが集中するコネクタやホルダー付近のケーブル端には特に注意してください。すべての接続の気密性と腐食を確認してください。ラグが緩んでいたり、緑色がかった銅接続があると、抵抗が生じ、熱が発生し、アークの品質が低下します。
EPDM およびネオプレン ケーブルの絶縁体は弾力性がありますが、壊れないわけではありません。一般的な損傷源には、ケーブル上を移動する機器の転がり、鋭利な構造エッジにケーブルが掛けられること、研削火花や切断トーチの熱との長時間の接触などが含まれます。交通量の多いエリアではケーブルを保護スリーブを通して配線し、可能な限りケーブルを床から離すことで、耐用年数が大幅に延長されます。
故障時だけでなく、計画どおりにケーブルを交換してください。 2 年以上毎日頻繁に使用されているケーブルは、外側のジャケットが無傷に見えても、かなりの導体ストランド疲労が蓄積しています。疲労したケーブルの抵抗は、同じサイズの新しいケーブルよりも明らかに高く、目に見える損傷が現れる前にアーク性能の低下が現実になります。予備のリード線を現場に保管しておけば、溶接ステーション全体を停止するのではなく、ケーブルの交換に数分で済むことになります。