あなたが生産スケジュールの前に立っていて、溶接工が適切なトーチを待っているとき、最初に問題になるのは、どのプロセスが紙の上でより良く見えるかということではありません。オペレータがどれを一貫して実行できるか、そしてその選択によって再作業にかかるコストが決まります。簡単に言うと、ミグ では、連続的に供給されるワイヤが接合部に溶け込むため、学習がより速く簡単になります。 ティグ では、タングステン電極は固体のままで、フィラー ロッドが別途追加されるため、よりコントロールしやすくなりますが、より多くのスキルが必要になります。この 1 つの違いが、他のすべての比較を左右します。
アークで実際に何が起こっているのか
MIG は Metal Inert Gas の略で、GMAW とも呼ばれます。ソリッド ワイヤのスプールがガンを通して供給され、ワイヤとワークピースの間にアークが形成され、ワイヤ自体が溶接部に溶けます。ワイヤの送り速度と電圧を設定します。アルゴン、CO2、またはその混合物のいずれかのシールドガスが、溶融池を空気から保護します。これにより、クリーンで高堆積プロセスが実現されます。
TIGはタングステン・イナート・ガスの略で、GTAWとも呼ばれます。タングステン電極とワークピースの間にアークが発生しますが、タングステンは溶解しません。溶接池は母材を溶かして作られ、フリーハンドで別の棒からフィラーを追加します。純粋なアルゴンが通常のシールド ガスであり、溶接の進行に合わせてフット ペダルまたはトリガーでアンペア数を制御します。
TIG ではフィラーが分離されているため、入熱がより管理しやすくなります。 MIG ではワイヤが自己送りされるため、アークはワイヤ送りによって維持され、オペレータはあまり考える必要がありません。これは、TIG が精密な薄い金属や溶接が難しい金属に得意分野を見つけるのに対し、MIG が本来的に長く、厚く、大量の作業に適している理由を説明しています。
| アスペクト | ミグ溶接 | TIG溶接 |
|---|---|---|
| 電極 | 消耗ワイヤ、連続供給 | 消耗品のないタングステン電極 |
| 充填材 | 溶けるワイヤーがフィラーです | フィラーロッドは別途手作業で追加 |
| シールドガス | アルゴン、CO2、または混合ガス | アルゴンまたはアルゴンヘリウム |
| アンペア数制御 | 電圧とワイヤ送給の設定 | フットペダルまたは指先コントロール |
| スキル要件 | より低く、より寛容に | より高い、手と目と足の調整が必要 |
違いがあなたのショップに与える影響
溶接速度と溶着速度
MIG は、ワイヤーがノンストップで金属を供給するため、接合部を迅速に充填します。 5 mm 炭素鋼では、有能な MIG オペレーターは多くの場合 1 回の確実なパスを実行できますが、TIG では複数のパスとより多くの時間が必要になります。 MIG は、より高速な移動速度でも良好に動作するため、構造製作や車体パネルには MIG が通常選択されます。
品質、やり直し、オペレーターの学習曲線
TIG はスパッタを発生させないため、パス間の研削やワイヤーブラッシングが不要となり、塗装やステンレスの研磨に適したきれいな表面が得られます。 MIGは飛散することがありますが、製品に化粧仕上げが必要な場合にはスパッタがコストとなります。 TIG はルートパスや熱に敏感な金属上でのコントロールが容易ですが、両手と片足を使用するため習得が難しくなります。
各プロセスがより意味のある場所
- 約 0.5 ~ 3 mm の薄いシートは、入熱が低いため焼き付きが低減されるため、通常は TIG に有利です。
- 約 3 mm 以上の厚さのプレートは、生産性がより重要であり、材料がより速く熱を吸収できるため、一般に MIG が好まれます。
- より厚いゲージのアルミニウムは、多くの場合、スプールガンを備えた MIG です。より薄いアルミニウム部品は、多くの場合、溶融池の制御を改善するために TIG で使用されます。
- チューブまたは容器の内側で均一に見える必要があるステンレス鋼は、TIG アプリケーションです。
機器と消耗品: コストを並べて見る
機械の購入価格は全体像の一部にすぎません。生産では通常、消耗品、ガス、労働時間によって、どのプロセスがショップにとってより経済的であるかが決まります。
| コスト要因 | MIG | TIG |
|---|---|---|
| 電源の種類 | 定電圧・ワイヤ送給装置 | 定電流 |
| 追加マシン | ワイヤ送給装置とガン | トーチ;高デューティサイクル向けの水冷 |
| 消耗品 | ワイヤースプール、コンタクトチップ、ライナー | タングステン電極、フィラーロッド、ガスカップ |
| ガス消費量 | 15 ~ 25 CFH のアルゴン/CO2 | 純アルゴン 10 ~ 20 CFH |
| オペレータコスト | 経験の浅いオペレータの場合は低い | 熟練した溶接工が必要な場合はさらに高くなります |
人件費が高く、スループットが重要な場合、MIG はほとんどの鋼材と一部のステンレス加工で有利です。手戻りや外観が予算を左右する場合、時間当たりのコストは高くても、許容範囲内の溶接あたりでは TIG の方が安くなることがよくあります。
予熱、ガス制御、溶接周りの設備
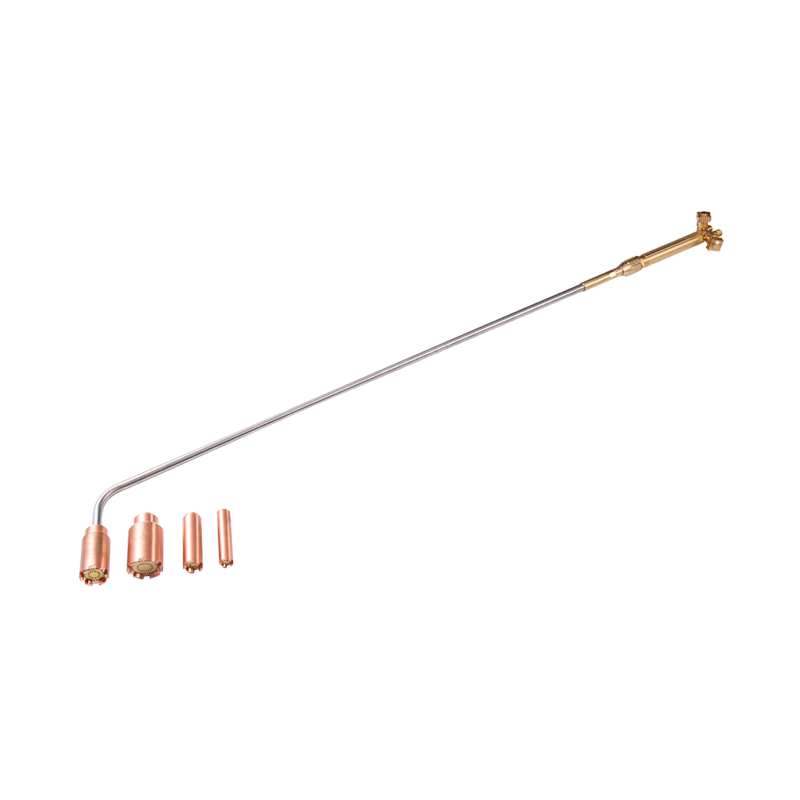
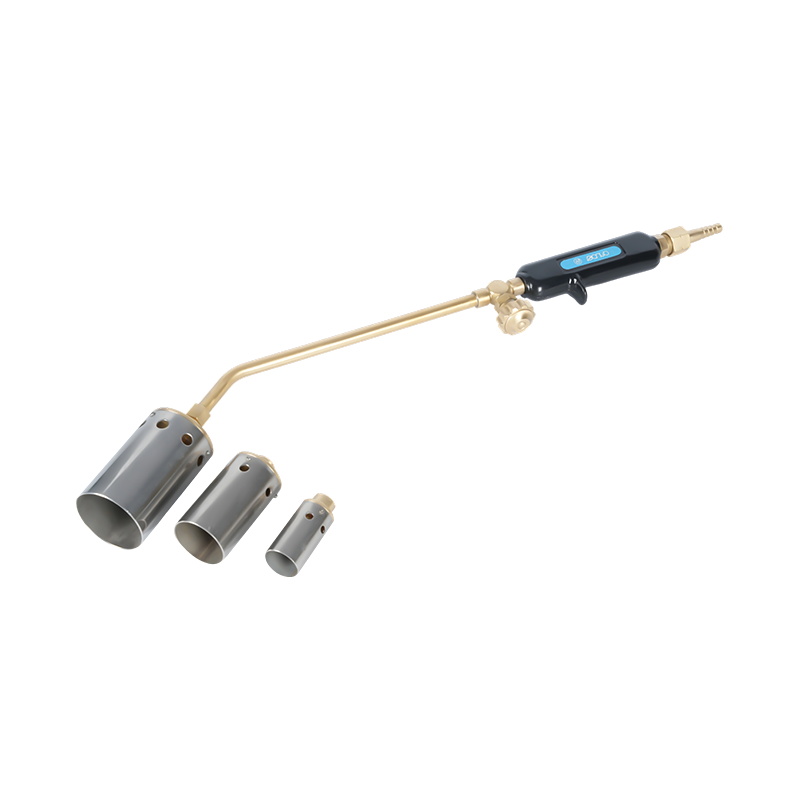
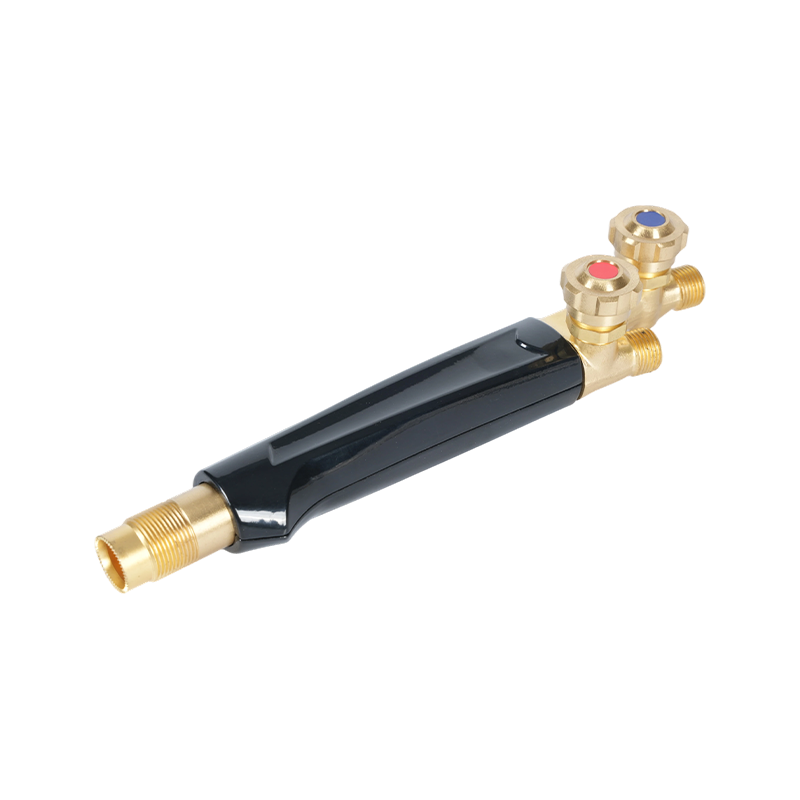
実際の融合が MIG または TIG である場合でも、作業セルは単なる溶接機ではありません。典型的な例は、溶接割れのリスクを軽減し、プールを適切に固定するために、ルートを通過する前に予熱が必要な重いアルミニウムまたは厚いステンレス部品です。コンパクトな酸素アセチレン加熱トーチは、溶接セットアップを複雑にすることなく、セクションを床上の温度まで上昇させる一般的な方法です。
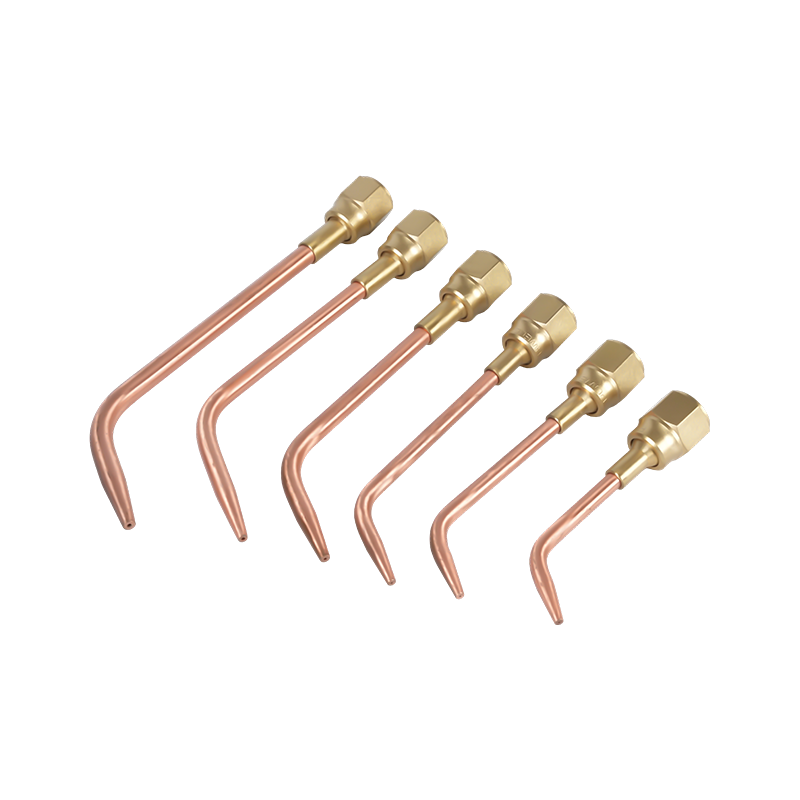
 HE-505 予熱および溶接用の耐久性の高いオキシアセチレン加熱トーチ このコンパクトなトーチは、溶接前に厚い金属を予熱するための制御された炎を提供し、亀裂のリスクを軽減します。ろう付け、焼き鈍し、矯正、解凍も処理できるため、作業セルに多用途に追加できます。 製品を見る→
加熱トーチとガス制御機器は、多くの場合、切断アタッチメント、トーチ ハンドル、圧力調整器を製造する同じメーカーから供給されます。選択するプロセスだけが決定要因ではありません。スケジュールが厳しい場合でもサポート ツールが信頼できる必要があります。
意思決定: 購買チームに何を伝えるべきか
生産量が多く、材料の厚さが約 3 mm を超え、スパッタが許容され、高度なスキルを持つオペレータが限られている場合は、MIG を選択してください。溶接の外観が要件である場合、肉厚が薄い場合、材料が熱に弱い場合、または完成した接合部が腐食性または機械的に要求の厳しい用途で機能する必要がある場合には、TIG を選択してください。
混合ショップでは、多くのチームが両方のプロセスを利用できるようにしています。 TIG はパイプのルートパスと滑らかに見える必要があるステンレス加工を処理でき、MIG は重い隅肉溶接を実行します。トレードオフは、1 つの完璧なプロセスを見つけることではありません。プロセスを部品、量、利用可能なオペレーターに適合させることが重要です。
OEM 生産ラインの溶接または切断装置のサプライヤーを評価する場合、完全な機械加工および鍛造プロセスを管理するメーカーを見つけることが重要です。カスタムのトーチ ハンドル、加熱トーチ、ガス切断コンポーネントを社内で構築できるため、調達がより予測可能になります。カスタム供給の手配についてご相談の場合は、図面と生産要件について当社のエンジニアリング チームにご相談ください。