酸素アセチレン切断トーチの温度: 知っておくべきこと
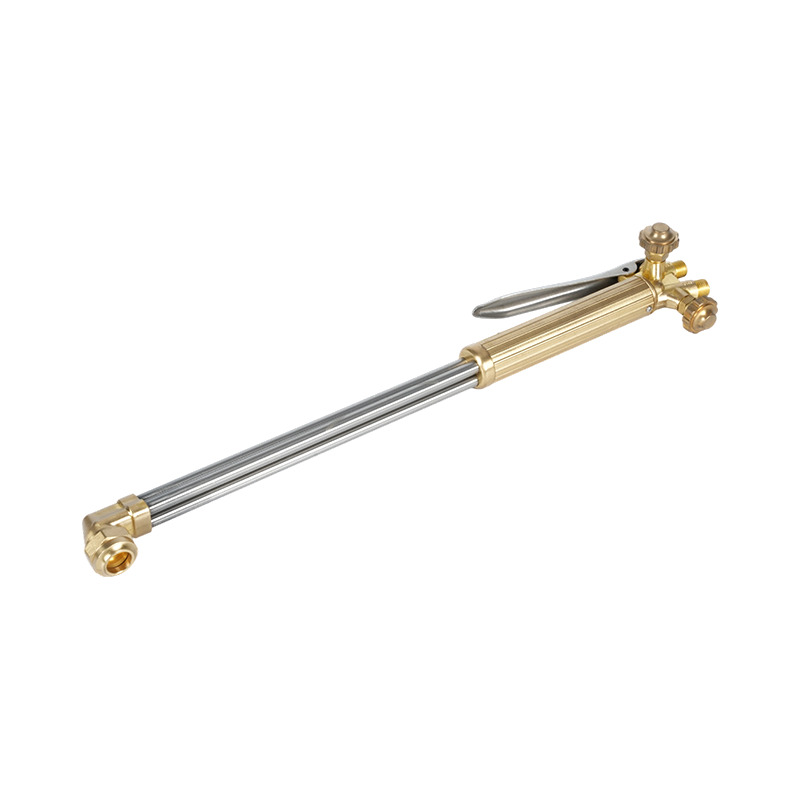
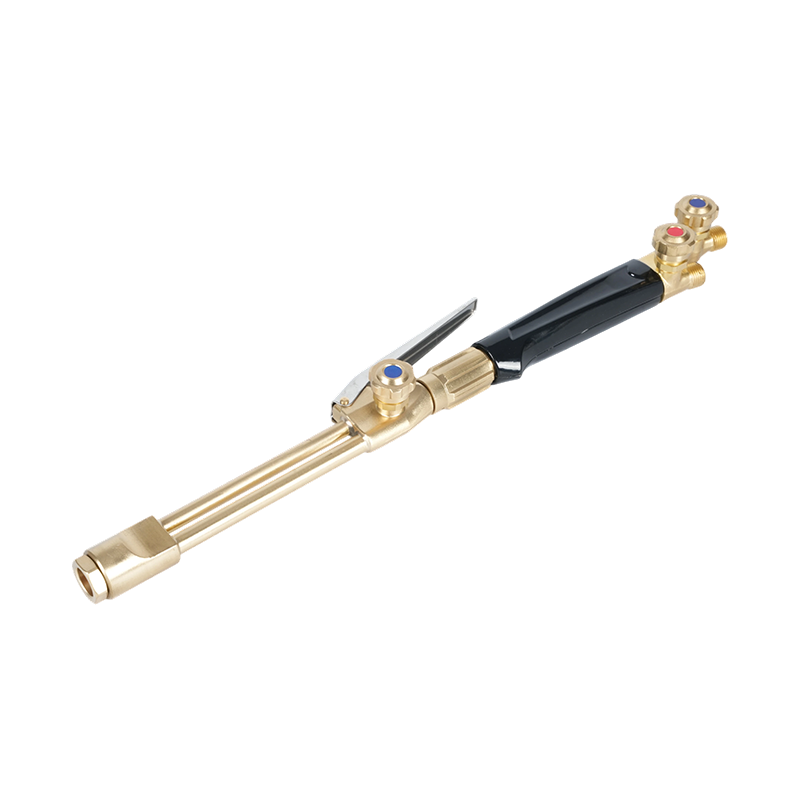
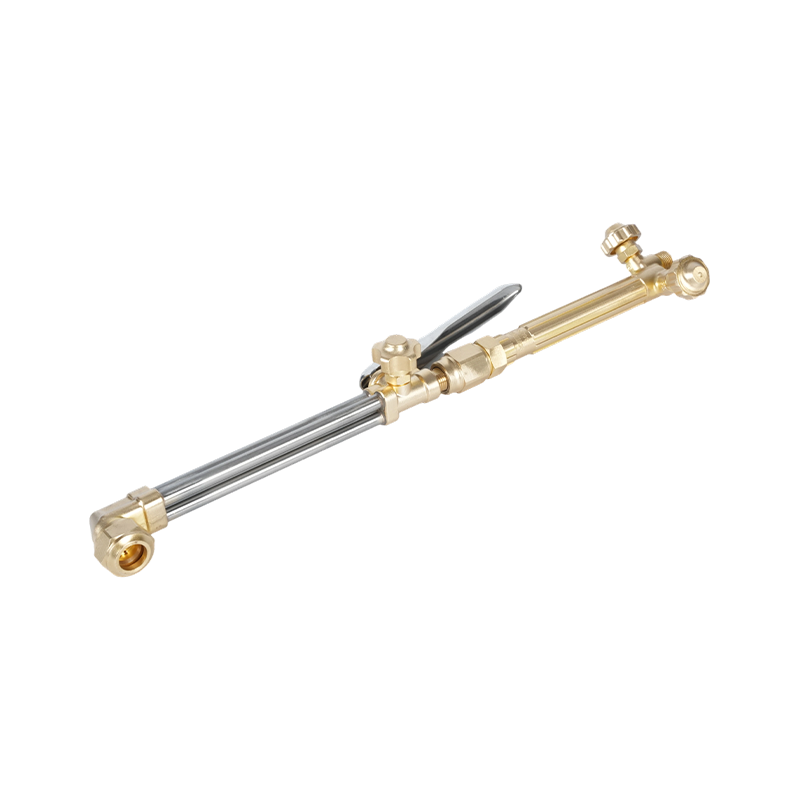
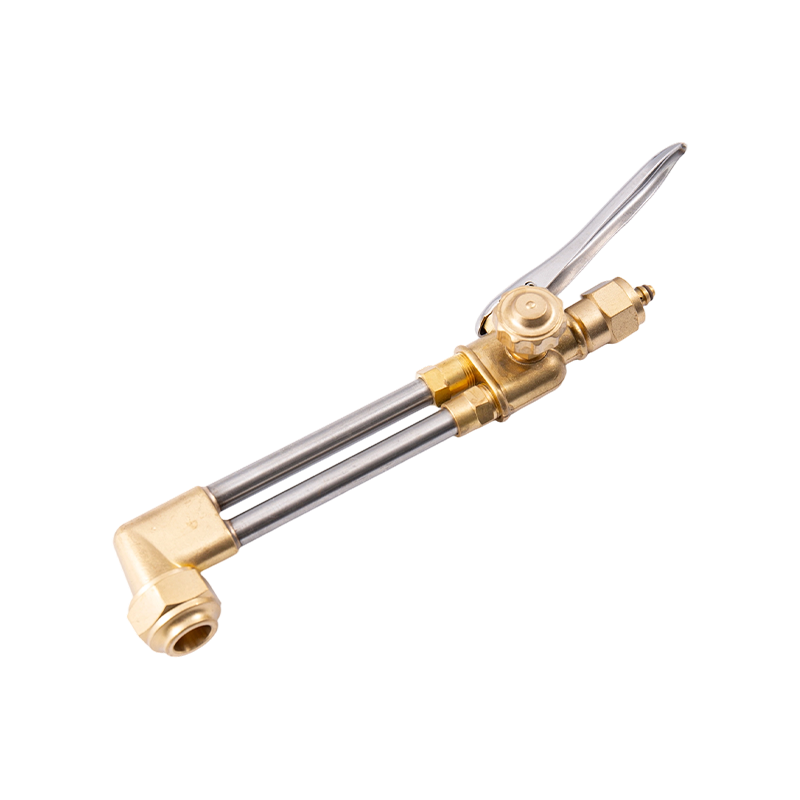
の 酸素アセチレン切断トーチ 標準的な産業用ガス機器で達成可能な最高の火炎温度の 1 つを生成します。酸素とアセチレンが一緒に燃焼すると、生じる炎は約 3,480°C ~ 3,500°C (6,296°F ~ 6,330°F) — 溶接や切断の現場で一般的に使用される他の燃料ガスの組み合わせよりも高い。この極度の熱により、酸素アセチレンはすべての代替切断ガスの測定対象となるベンチマーク燃料システムとなります。
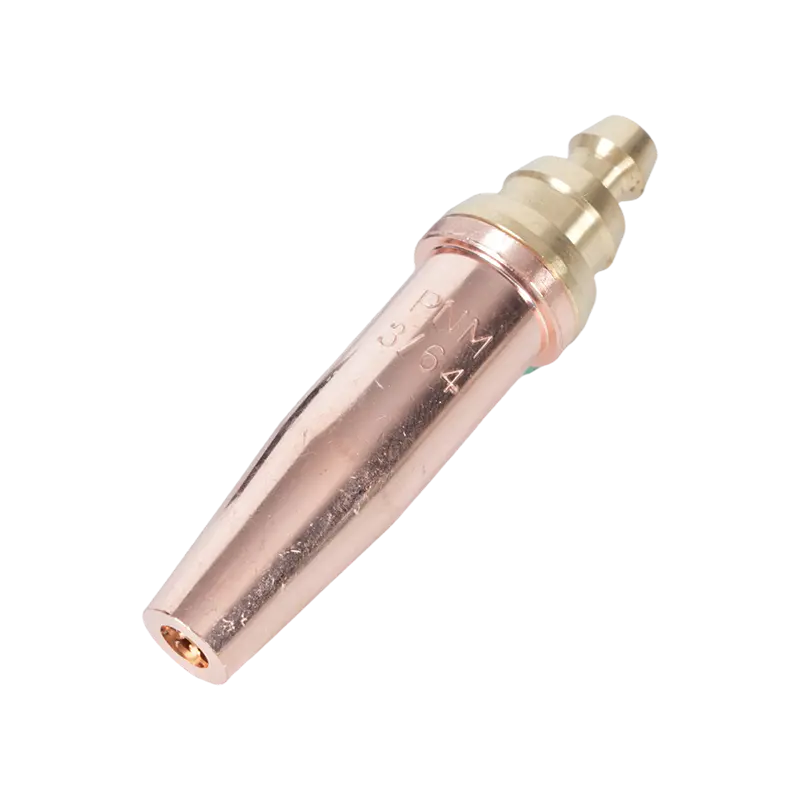
ただし、切断トーチが実際にその温度をどのように使用するかを理解することが重要です。切断トーチは単に金属を溶かすのではなく、2 段階のプロセスを経て動作します。まず、刃先を囲む予熱炎が鋼を約 1,800°F (982°C) の着火温度まで上昇させます。鋼材がこの点に達すると、中央の高圧酸素ジェットが作動します。この流れは熱を直接加えません。その代わりに、予熱された鋼が急速に酸化します。このプロセスは、「制御された急速な錆び」とよく言われます。生成される酸化鉄はベース鋼よりも融点が低いため、溶融スラグとして切断部から吹き飛ばされます。
の preheat flames on a cutting torch typically reach between 4,400°F and 6,000°F depending on the gas used and the oxygen-to-fuel ratio. When the cutting lever is pressed, the preheat flames may actually become slightly cooler because the large oxygen volume drawn for the cutting jet momentarily enriches the preheat mixture. The cutting action itself is not a hotter flame — it is a chemical oxidation reaction driven by oxygen purity and pressure.
の Three Types of Oxy-Acetylene Flames and When to Use Each
の ratio of oxygen to acetylene determines which of three distinct flame types is produced. Each has specific applications, and using the wrong flame type causes measurable damage to the weld or cut quality.
ニュートラルフレーム
中性の炎は、利用可能なすべての燃料と酸素を完全に燃焼させ、どちらも過剰に生成しません。内側の錐体ははっきりしていて明るく、外側のエンベロープは透明です。 これは、ほとんどの鋼の切断および一般的な溶接用途の標準火炎です。 金属に炭素を加えたり(金属を脆化させる)、過剰な酸化を引き起こしたり(酸化鉄スケールを形成する)することもありません。切断作業の場合、切断酸素流を適用する前に中性の予熱炎を設定すると、最も一貫した切り口を持つ最もきれいな切断が得られます。
浸炭(還元)火炎
浸炭炎には、利用可能な酸素で完全に燃焼できる量を超える過剰なアセチレンが含まれています。これは、内側の円錐体を超えて広がる羽毛状の二次ゾーンによって識別されます。この羽毛の長さは、過剰なアセチレンの程度を示します。この火炎タイプは、表面硬化、焼きなまし操作、およびステンレス鋼のガス溶接に使用され、溶接部でのクロム酸化のリスクを軽減します。過剰なアセチレンは、溶融池の周囲に還元性雰囲気を生成します。鋼に炭素が堆積し、黒いすすが生成されるため、切断には決して使用しないでください。
酸化炎
酸化炎には過剰な酸素が含まれています。内側の円錐形は短くなり、より尖り、わずかに紫がかった色合いになります。炎の音が著しく鋭くなります。この火炎タイプは理論的には最も高温ですが、過剰な酸素が鋼中の鉄を攻撃し、接合部を弱める望ましくない酸化鉄介在物を形成するため、一般に溶接では避けられます。切断の場合、切断酸素流における酸化炎の調整がプロセスに固有ですが、周囲の材料の早期酸化を避けるために予熱炎は中性のままにする必要があります。
トーチガスの切断: 完全な比較
酸素燃料切断システムはアセチレンに限定されません。切断する材料、必要な切断速度、利用可能なインフラストラクチャ、およびコストの考慮事項に応じて、さまざまな燃料ガスを使用できます。各ガスには異なる火炎温度特性と燃焼プロファイルがあり、性能に異なる影響を与えます。
| ガス | 最大炎温度 (O2 あり) | ベストユース | 溶接は可能ですか? |
|---|---|---|---|
| アセチレン | 3,500°C / 6,330°F | 切断、溶接、精密作業 | はい |
| プロパン | ~2,800°C / ~5,072°F | 切断、加熱、曲げ | いいえ |
| プロピレン | ~2,900°C / ~5,252°F | 生産カット | 限定 |
| 天然ガス | ~2,770°C / ~5,020°F | 削減、低コストのオペレーション | いいえ |
| 水素 | ~3,000°C / ~5,432°F | 水中切断、アルミ | 専門のみ |
アセチレン
アセチレン is the primary and most versatile fuel gas for oxy-fuel operations. It delivers the highest flame temperature of all common fuel gases and releases approximately 40% of its heat energy in the inner flame cone — this concentrated inner heat is what makes acetylene uniquely suited to welding. Its reducing zone cleans the steel surface as the weld progresses. The main disadvantage of acetylene is cost, and it carries a critical safety limitation: it becomes chemically unstable at pressures above approximately 15 psi (103 kPa), which restricts its operating pressure and means cylinders must be handled and stored upright. No more than one-seventh of the cylinder capacity should be withdrawn per hour to prevent acetone contamination of the hose and torch.
プロパン
プロパン burns at a lower peak temperature than acetylene and releases only a small proportion of its heat in the inner cone — most of the combustion energy is in the outer flame envelope. This heat distribution makes propane unsuitable for welding (it lacks the reducing zone needed to protect the molten weld pool) but highly effective for heating, bending, and cutting when used with an injector-style torch. Propane requires a different torch design than acetylene — an equal-pressure torch optimized for acetylene does not perform well with propane. Propane is significantly cheaper than acetylene, is heavier than air (requires low-area ventilation monitoring), and can cut steel plate at speeds comparable to acetylene for thicker sections.
プロピレン
プロピレン (LPG product) has a flame temperature similar to MAPP gas and performs comparably to propane for cutting. It concentrates heat at the outer edges of the heat cone rather than the inner, which suits production cutting operations. Propylene works best with injector-style torches and two-piece cutting tips. One practical advantage over propane: propylene tips rarely require cleaning during production runs. It is widely used in CNC oxy-fuel cutting systems as a cost-effective alternative to acetylene for high-volume steel plate cutting.
天然ガス
天然ガスは、一般的に使用される切断ガスの中で火炎温度が最も低くなります。その主な利点はインフラストラクチャです。天然ガスをパイプで供給する施設では、シリンダー管理が不要になり、燃料コストが大幅に削減されます。これは大規模な工業用切断作業で使用されており、切断性能は若干低くなりますが、コスト削減と供給の利便性によって相殺されます。溶接には天然ガスは使用されません。
水素
水素 is specifically recommended for underwater cutting operations because acetylene becomes dangerously unstable under water pressure. It achieves a reasonably high flame temperature with oxygen but burns with an essentially invisible flame, creating a significant safety hazard in normal shop environments. Hydrogen is also used for certain specialized aluminum and non-ferrous metal cutting applications. It is not a general-purpose cutting gas and requires specialized handling protocols.
酸素燃料トーチで切断できる金属と切断できない金属
酸素燃料切断は、基本的には化学酸化プロセスです。これが機能するには、切断される金属が特定の条件を満たしている必要があります。 その酸化物は卑金属自体よりも低い融点を持っていなければなりません。 この条件が満たされると、酸素の流れが予熱された金属を酸化し、生じた溶融スラグをきれいに吹き飛ばします。この条件が満たされない場合、酸化物は酸化反応を停止させ、切断の進行を防ぐ保護クラストを形成します。
- 低炭素鋼から中炭素鋼: きれいに効率的にカットします。これは酸素燃料切断の主な用途であり、0.5 mm から 250 mm 以上の厚さの材料を処理できます。
- 錬鉄: 酸素燃料技術を使用して効果的に切断できます。
- 高炭素鋼: スラグの融点が母材の融点に近くなり、酸化物のきれいな排出が妨げられるため、切断が困難になります。
- 鋳鉄: 効果的に切断できません。粒子間のグラファイトと粒子構造が酸化切断作用を妨げます。
- ステンレス鋼: 標準的な酸素燃料方式では切断できません。表面に形成される酸化クロム層はその下の鋼よりも融点が高く、切断酸素が新しい金属に到達するのを防ぐ保護バリアを形成します。ステンレス鋼にはプラズマ切断またはレーザー切断を使用する必要があります。
- アルミニウムと銅: 酸素燃料では切断できません。これらの金属には、酸化切断反応が持続するために必要な鉄分が不足しています。
ステンレス鋼の溶接: プロセスの選択と重要な考慮事項
ステンレス鋼は、正しく溶接するのが最も難しい金属の 1 つです。クロム含有量が高い (最低 10.5%) ことで耐食性が得られますが、同じクロムは溶接温度で酸素に対して非常に反応しやすいのです。溶接中にクロムが酸化すると、周囲の金属からクロムが減少し、耐食性が大幅に低下する領域が生じます。鋭敏化として知られるこの現象は、使用されるプロセスに関係なく、ステンレス鋼溶接の中心的な技術的課題です。
さらに、ステンレス鋼は軟鋼よりも熱伝導率が低いため、熱は溶接部でより急速に蓄積し、よりゆっくりと広がります。このため、特に薄いゲージの素材では歪みが永続的な問題となります。また、ステンレス鋼は加熱されると軟鋼よりも約 50% 大きく膨張するため、入熱が慎重に管理されないと歪みが増大します。
TIG 溶接 (GTAW) — 推奨される方法
TIG 溶接は、特に薄肉材料、チューブ、および溶接の外観と耐食性が重要な用途におけるステンレス鋼溶接のゴールドスタンダードです。消耗品のないタングステン電極がアークを生成し、純粋なアルゴンシールドガスが大気中の酸素や窒素から溶接池を保護します。溶接機はフィラーロッドを手動で供給するため、入熱と溜まりのサイズを正確に制御できます。
300 シリーズ オーステナイト系ステンレス鋼 (最も一般的) の場合、標準のフィラー ロッドは 308L です。 316 および 316L グレード (耐食性を高めるためにモリブデンが含まれている) の場合は、316L フィラーを使用してください。タイプ 321 合金の場合、347 フィラー ワイヤが適切です。間違ったグレードのフィラーを使用すると、たとえ機械的接合部が健全であっても、完成した溶接部の腐食性能が損なわれます。
ステンレス鋼の主要な TIG パラメータ: アンペア数を材料の厚さ 0.001 インチ (0.025 mm) あたり約 1 アンペアに設定します。 2% トリア処理または 2% ランタン化タングステン電極を針先に接地して使用します。アルゴン シールド ガスの流量は 15 ~ 20 立方フィート/時間 (CFH) に設定する必要があります。移動速度を一定に保ちます。急いで周囲の金属を過熱させるよりも、適切な入熱でゆっくりと作業することが望ましいです。
チューブ&パイプ溶接のバックパージ
ステンレス鋼の管やパイプを TIG 溶接する場合、溶接ルートの内面は溶接プロセス中に大気中の酸素にさらされます。これにより、「シュガーリング」と呼ばれる現象が発生します。これは、溶接ルートに粗い粒状の酸化表面が形成され、耐食性と機械的強度が大幅に低下します。アルゴン ガスによるバック パージ (酸素を置換するために溶接中にチューブ内部を流れる) は、ルートの品質が重要なステンレス鋼チューブの用途には不可欠です。両端を緩く栓をし、一方の端からアルゴンを低圧で流し、溶接全体で確実なパージを維持します。
MIG溶接(GMAW) ステンレス鋼
MIG 溶接は、溶接の美しさよりも生産速度が重要な場合、または TIG 装置が利用できない場合に、ステンレス鋼にとって実用的なオプションです。このプロセスでは、溶接池を保護するためにシールドガスとともに連続的に供給されるステンレス鋼ワイヤ電極が使用されます。ステンレス鋼の MIG 溶接に適したシールド ガスは、純粋なアルゴンまたはアルゴンとヘリウムの混合ガスです。CO2 はステンレスの炭素の吸収と酸化を促進するため、軟鋼の MIG 溶接に使用されるアルゴンと CO2 の混合ガスではありません。シールド ガス流量を 14 ~ 16 リットル/分 (約 30 CFH) に設定します。母材のグレードに合わせたステンレスワイヤを使用し、熱歪みを最小限に抑えるために溶接順序をずらすことを検討してください。

ステンレス鋼の酸素アセチレン溶接
酸素アセチレンを用いたステンレス鋼のガス溶接は技術的には可能ですが、TIG 溶接よりもはるかに難しく、一般に生産または構造用途には推奨されません。このプロセスには、特殊なステンレス鋼の溶接フラックスが必要です。通常、乾燥粉末をイソプロピル アルコールと混合してペーストにし、接合部の前後両方とフィラー ロッドに塗布します。このフラックスは溶接中のクロムの酸化を防ぎます。
の flame setting is critical: a neutral flame with a slight excess of acetylene (a marginally reducing flame) is preferred. An oxidizing flame burns chromium out of the steel, destroying its corrosion resistance. An excessive carburizing flame adds unwanted carbon to the weld. The flux residue after welding is hard and glass-like where it was fully heated — it must be mechanically removed (wire brushing, bead blasting) before the joint is put into service. Flux that did not reach full temperature can be wiped away more easily.
304 のようなグレードでは、過度の熱 (500°C ~ 800°C) により粒界にクロム炭化物が形成される可能性があります。この状態は炭化物析出として知られ、時間の経過とともに粒界腐食を引き起こします。低炭素グレード (304L、316L) は、より高い入熱方法で溶接する場合、この問題に対する耐性が高くなります。
ステンレス鋼を溶接するための重要な準備手順
選択した溶接プロセスに関係なく、ステンレス鋼を使用する場合は、表面処理と汚染管理について交渉の余地はありません。
- 鉄汚染を除去します。 炭素鋼に使用されるワイヤーブラシ、研削盤、金属粉などからステンレス表面に鉄や鋼の粒子が付着すると、ステンレスに埋め込まれ、錆びの斑点が発生します。炭素鋼に触れたことのない専用のステンレス鋼ブラシ、研削ディスク、切断ホイールを使用してください。
- すべての表面を徹底的に掃除します。 溶接前に、アセトンまたは専用のステンレス脱脂剤を使用して、接合部の油、グリース、ミルスケールを除去してください。指紋でも局所的な汚染を引き起こす可能性があります。
- ジョイントギャップがゼロであることを確認します。 ステンレス鋼は、接合面間に隙間がある場合に特に吹き抜けが発生しやすくなります。ジョイントを光源にかざします。光が通過する場合は、取り付けが緩すぎます。
- しっかりとクランプして仮付け溶接します。 ステンレス鋼は熱膨張が高いため、クランプされていないワークピースは溶接中に大幅に歪む可能性があります。仮付け溶接をずらして行い、熱を均一に分散させるために主溶接の順序をずらすことを検討してください。
- パス間温度を制御します。 パス間で溶接ゾーンを冷却します。パス間温度が高い状態が続くと、過敏化 (クロム炭化物の析出) や歪みのリスクが高まります。
切断トーチガスおよびステンレス鋼の溶接使用時の安全性
酸素燃料による切断とステンレス鋼の溶接はどちらも、直接の注意を必要とする特定の安全上の問題を引き起こします。
ガスシリンダーとトーチの安全性
- アセチレン cylinders must always be stored and used upright. If a cylinder has been tipped on its side, allow it to stand upright for at least one hour before use to allow the acetone to settle.
- 1 時間あたりシリンダー容量の 7 分の 1 を超える速度でアセチレンを取り出さないでください。そうすると、ホースやトーチにアセトンが引き込まれ、損傷や潜在的な危険が発生します。
- アセチレンは 15 psi の作動圧力を超えて決して操作しないでください。高圧では衝撃に敏感になり、爆発的に分解する可能性があります。
- プロパン is heavier than air and will accumulate in low areas (pits, floor-level depressions) if it leaks. Ensure adequate low-level ventilation when using propane or LPG fuel gases.
- 使用する特定の燃料ガス向けに定格されたホース、レギュレーター、チップを常に使用してください。プロパンは、アセチレン用に設計されたホース材料を時間の経過とともに化学的に劣化させます。
ステンレス鋼の溶接ヒュームの危険性
ステンレス鋼を溶接すると、ニッケル化合物やその他の有害な金属ヒュームとともに、人間の発がん性物質として知られるクロム (VI) ヒュームが発生します。これらのヒュームは軟鋼溶接で発生するヒュームよりも危険であり、積極的な制御手段が必要です。 アークまたは火炎の近くに局所排気装置 (LEV) を設置することが必須です あらゆるプロフェッショナルな現場で。空気供給式溶接用呼吸マスク、または少なくとも適切な定格のヒュームフィルタ付き呼吸マスクなどの個人用保護具を着用する必要があります。一般的な店舗の換気だけに頼らないでください。六価クロムの暴露制限は厳しく規制されており、ステンレス溶接が定期的に行われる生産環境では監視が必要です。
適切なプロセスの選択: ガスの切断と溶接方法のまとめ
のために 切断鋼 、燃料ガスの選択は主に、利用可能な予算、必要な切断速度、トーチの設計によって決まります。アセチレンは最速のピアシング時間と最も強力な内部熱を提供するため、精密な作業、薄い材料、セットアップ時間が重要な状況に最適です。プロパンとプロピレンは、適切なインジェクター トーチ設定により、運転コストが低くなり、厚い材料でも同等の切断速度を実現します。天然ガスは、パイプ供給による大量の産業用切断施設にとって経済的な選択肢です。ステンレス鋼、アルミニウム、非鉄金属の切断には酸素燃料ガスは効果的ではありません。これらの材料にはプラズマまたはレーザー切断を使用する必要があります。
のために ステンレス鋼の溶接 , TIG は、外観、耐食性、機械的強度が優先される場合に推奨されるプロセスです。 MIG 溶接は、より重いセクションやスピードが重要な生産作業に適しています。ステンレスの酸素アセチレンガス溶接は可能ですが、正確なフラックス塗布、正確な火炎設定、溶接後のフラックス除去が必要となるため、要求が厳しく、電気溶接機器が使用できない現場での修理に適しています。どのようなプロセスを使用する場合でも、汚染管理、正しい充填剤の選択、および熱管理が、ステンレス鋼の溶接が長期にわたって意図したとおりに機能するかどうかを決定する 3 つの要素です。