酸素切断チップとは何ですか、そしてなぜそれが重要なのか
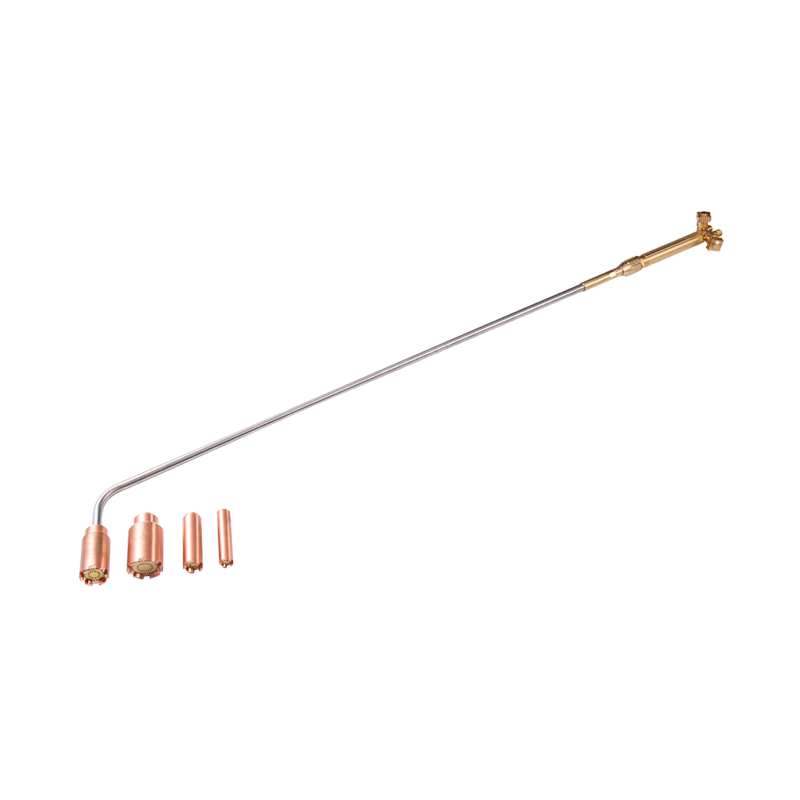
オキシ切断 チップ (酸素燃料トーチ チップまたはノズルとも呼ばれます) は、酸素燃料切断トーチのビジネス側の精密コンポーネントです。 これらは予熱炎と高圧切断酸素流の両方の供給を制御し、その選択が切断品質、切断速度、ガス消費量、およびオペレータの安全性を直接決定します。 特定の用途に対して間違ったチップを選択することは、切断品質の低下、過剰なスラグ、金属の歪み、および機器の早期摩耗の最も一般的な原因の 1 つです。
特定の用途ではプラズマやレーザープロセスの採用が増えているにもかかわらず、酸素燃料切断は依然として世界中で最も広く使用されている熱切断方法です。この装置はポータブルでコスト効率が高く、厚さ約 3 mm (1/8 インチ) から最大 300 mm (12 インチ) までの軟鋼を切断できます。この範囲は、標準価格帯のプラズマ カッターでは実現できません。完全な酸素燃料セットアップの導入コストはそれほど高くなく、ハイエンドのハンド機器の場合は通常 250 ドルから 350 ドルの間であり、電気接続は必要ないため、電源が利用できない場所でも作業を行うことができます。
チップは純銅 (ワンピース構造) から製造されるか、真鍮の内側ピースと銅の外側スリーブを備えた 2 ピースのハイブリッドとして製造されます。ワンピースチップは酸素アセチレンセットアップでは標準ですが、ツーピースチップは通常、プロパン、天然ガス、プロピレンなどの代替燃料ガスで使用されます。各燃料ガスは異なる温度と異なる火炎特性で燃焼するため、酸素と燃料の供給比率を最適化するには、そのガスに合わせて特別に設計されたチップが必要です。
適切な酸素切断チップを選択するための 4 つの重要な要素
正しい酸素切断チップを選択するには、4 つの主要な変数を評価する必要があります。以下のいずれかの間違った妥協を行うと、品質または安全性が損なわれます。
1. トーチの互換性とシートの種類
他の考慮事項の前に、チップが使用されている特定のトーチ モデルと互換性がある必要があります。チップシート (チップがトーチ本体に接続されるシール面) は、メーカーごとに、さらには同じメーカーのモデル間でも大きく異なります。互換性のないチップを使用すると、接続部から可燃性ガスが漏れ、火災や爆発の危険が生じる危険な状態が生じます。交換用チップを購入する前に必ずトーチのメーカーとモデル番号を確認し、メーカーのチップ表または機器マニュアルと照合して互換性を確認してください。
2. 金属の厚さ
切断チップの中心オリフィス (高圧切断酸素が排出される穴) は、定義された厚さ範囲に適切な酸素量と速度を供給できるように特別にサイズ設定されています。プレートの厚さが増すと、ノズルから切断面までのより長い距離にわたって適切な切断酸素流を維持するために、穴の直径も大きくする必要があります。厚い材料に小さめのチップを使用すると、貫通が不完全になり、粗くて引きずるような切断が発生します。薄い材料に特大のチップを使用すると、酸素が無駄になり、切り口幅が増加し、過剰な予熱が発生してワークピースが歪む可能性があります。
以下の表は、金属の厚さによるアセチレン切削チップの選択に関する一般的な参考情報を示しています。
| 金属の厚さ | チップサイズ(一般) | 酸素圧力 (psi) | 燃料ガス圧力 (psi) | 切断速度 (ipm) |
|---|---|---|---|---|
| 1/8 インチ – 3/16 インチ (3 ~ 5 mm) | 00 | 20 | 10 | 26–31 |
| 1/4 インチ – 3/8 インチ (6 – 10 mm) | 0 | 30~35 | 10 | 20–22 |
| 1/2インチ – 5/8インチ (13 – 16 mm) | 1 | 35~40 | 10 | 17–19 |
| 3/4 インチ – 1 インチ (19 – 25 mm) | 2 | 36–41 | 10 | 14–16 |
| 1-1/2インチ – 2インチ (38 – 51 mm) | 3 | 42–47 | 10 | 10–12 |
| 2-1/2 インチ – 4 インチ (64 – 102 mm) | 4 | 38–75 | 10 | 6~10 |
3. 燃料ガスの種類
燃料ガスが異なれば、燃焼特性 (火炎温度、熱発生率、酸素対燃料比) が大幅に異なるため、異なるチップ設計が必要になります。アセチレンは、一般的な燃料ガスの中で最も高温の炎を生成し、5,600°F ~ 5,800°F で燃焼し、切断やガウジングの予熱時間を最短にします。ただし、これは最も高価な燃料オプションであり、そのしきい値を超えると不安定になるため、15 psi を超える圧力では決して使用しないでください。プロパンと天然ガスは低温 (プロパンの場合約 4,250°F) で燃焼し、より長い予熱時間を必要としますが、大量の暖房や大面積の暖房操作では費用対効果がかなり高くなります。代替燃料ガス用に設計されたチップには、低い火炎温度を補う追加の予熱オリフィスが付いています。
4. ボアタイプ: 円筒形 vs. 発散形
切断酸素ボア (高圧酸素が通過する中央チャネル) の形状は、厚い材料の切断性能に大きな影響を与えます。円筒形のボアチップは、より薄い材料 (1/8 ~ 3/8 インチ) の手切断および機械切断の標準であり、トーチ入口で約 40 psi で最適に動作します。出口に向かって外側に広がるダイバージェントボアチップは、ノズルからより長い距離にわたって高品質の超音速酸素流を維持するため、3/8 インチより厚いプレートに推奨されます。ダイバージェントボアチップは、通常 75 ~ 100 psi の高圧で動作しますが、同等の厚さの円筒形ボアチップと比較して、切断速度が速く、切断フィートあたりの酸素消費量が少なくなります。
オキシ切断チップのメンテナンスと一般的な問題
切断チップの状態が悪いと、他のすべてのパラメータが正しく設定されている場合でも、イライラする切断品質の問題が発生する最も一般的な原因の 1 つになります。安定した性能を得るには、チップの定期的な検査と清掃が不可欠です。
こて先のクリーニング 適切なチップクリーナー、つまりオリフィスの直径に合わせたサイズのワイヤーファイルのセットを使用して実行する必要があります。ワンピースチップにはツーピースチップとは異なるクリーナーが必要です。洗浄プロセスでは、適切なサイズのやすりを各オリフィスにゆっくりと通して、ボアを拡大せずにカーボン堆積物やスパッタを除去します。過剰な洗浄や大きすぎるヤスリの使用はオリフィスの形状に損傷を与え、チップの性能を永続的に低下させます。
一般的な切断品質の問題と、チップに関連すると考えられる原因には次のようなものがあります。カットの上端が丸くなるのは、過剰な予熱、通常は大きすぎるチップや過剰な燃料ガス圧力が原因で発生します。切断面で後方に傾いているドラッグ ラインは、切断酸素圧力が不十分であるか、材料の厚さに対してチップが小さすぎることを示します。過度のスラグが付着した粗くて不均一な切断面は、チップオリフィスの汚れまたは損傷、不適切な移動速度、または汚染された酸素供給を示しています。これらの症状が現れた場合は、圧力調整ではチップの物理的な損傷を補償できないため、ガス圧力を調整する前にチップを検査して清掃してください。
スティック溶接と MIG: 主な違いを理解する
スティック溶接 (正式にはシールド メタル アーク溶接 (SMAW) として知られています) と MIG 溶接 (金属不活性ガス溶接、ガスメタル アーク溶接または GMAW とも呼ばれます) は、世界中で最も広く使用されている 2 つのアーク溶接プロセスです。どちらも、消耗電極と母材を溶かす電気アークを発生させて溶接を行い、溶融接合を形成します。しかし、各プロセスがこれを達成する方法と、それぞれが優れたパフォーマンスを発揮する条件は大幅に異なります。
スティック溶接では、コーティングされた電極 (「スティック」) が電極ホルダーにクランプされ、電源に接続されます。アークが燃焼すると、電極上のフラックス コーティングが燃えて溶融溶接池を大気汚染から保護するシールド ガスが生成され、同時に冷却溶接部の上にスラグ層が形成されます。 MIG 溶接では、ソリッド ワイヤ電極がスプールから溶接ガンを通して自動的かつ連続的に供給され、同時にシールド ガス (通常はアルゴン、CO₂、またはアルゴンと CO₂ の混合ガス) の別のタンクが溶接池を保護するためにガンのノズルを通して供給されます。フラックスコーティングを使用しておらず、スラグも発生しません。
基本的な実用的な違いは次のとおりです。スティック溶接は持ち運びが容易で、困難な表面や屋外条件にも耐えられ、初期コストが低くなります。 MIG 溶接は、制御された環境でより高速かつクリーンで高品質の溶接を実現します。 どちらのプロセスが一般的に優れているというわけではありません。正しい選択は完全にアプリケーションに依存します。
スティック溶接と MIG: 直接比較
| カテゴリ | スティック溶接(SMAW) | ミグ溶接(GMAW) |
|---|---|---|
| 設備費 | 下位 - セットアップが簡単で、コンポーネントが少ない | 高い - ワイヤ送給装置、ガスタンク、レギュレータが必要 |
| 学習曲線 | 始めるのは簡単ですが、マスターするのは難しい (アーク長の管理) | 習得が最も簡単な円弧プロセス。安定したワイヤ送りが初心者に役立ちます |
| 溶接速度 | 遅い - 電極を頻繁に交換する必要がある | より高速 – 連続ワイヤ供給、最小限のダウンタイム |
| 溶接部の清浄度 | スラグとスパッタは溶接後のチッピングと研削が必要 | 最小限のスラグ。溶接後のクリーンアップはほとんど必要ありません |
| 屋外での使用 | 優れた - 自己遮蔽性があり、風の影響を受けない | 屋外は不利 – 風によりシールドガスの適用範囲が妨げられる |
| 表面処理が必要です | 最小限 — 錆、塗装、スケールの上でも溶接可能 | 高 — 高品質の結果を得るにはクリーンなベアメタルが必要 |
| 金属の厚さ Range | 1/8 インチ以上の厚さに最適ですが、薄いシートには適していません | 26ゲージの薄い材料から厚い板まで加工可能 |
| 携帯性 | 可搬性が高く、コンパクトでガスタンクが不要 | 持ち運びが困難 – ガスシリンダーとワイヤ送給装置によりかさばる |
| ベストアプリケーション | 形鋼、現場修理、パイプライン、重機 | 自動車、製造工場、生産環境 |
各プロセスが勝つ場所: 現実世界のアプリケーション シナリオ
スティック溶接: 屋外作業、重作業、メンテナンス作業に最適
スティック溶接の自己シールド電極は、風や隙間風によって溶接の品質が損なわれないことを意味します。これは、建設現場、屋外のパイプライン、農業の修理作業において決定的な利点です。このプロセスは、錆びた表面、塗装された表面、またはミルスケールの表面を MIG よりもはるかにうまく処理できるため、溶接開始前の表面準備に費やす時間が大幅に短縮されます。鋼構造作業、重機修理、パイプライン溶接では、スティック溶接が依然として多くの業界で専門的な標準となっています。スティック溶接で達成できる深いアーク溶け込みは、鋼や鋳鉄の厚い部分に特に効果的です。機器の可搬性も大きな利点です。スティック溶接機は別のガスシリンダーを必要とせずに離れた作業場所に持ち運ぶことができるため、本当に離れた現場での修理にはこれが唯一の実用的な選択肢となります。
MIG 溶接: 速度、清浄度、薄肉材料の選択
管理された工場や生産環境では、ほとんどの場合、MIG 溶接がより生産的な選択肢となります。連続ワイヤ送給により、数インチごとに電極を停止して交換する必要がなくなり、実際に溶接ビードを敷設するのにかかる時間が、スティック溶接に必要な停止時間と比較して大幅に増加します。 MIG では、スパッタを最小限に抑え、スラグを発生させずに溶接を行うことができます。つまり、完成した部品は、次の製造段階に移る前に研削や洗浄がほとんどまたはまったく必要ありません。自動車製造、板金加工、家具製造など、溶接の外観や薄肉材料の性能が重要となる用途では、MIG が一貫して推奨される方法です。また、スティック溶接に必要な電極の長さを手動で制御するよりも、自動ワイヤ送給の方がより安定したアークを維持できるため、初心者にとって最も簡単なアーク溶接プロセスであると広く考えられています。
両方を使用する場合
プロの溶接工や製造工場は、両方のプロセスを維持していることがよくあります。一般的なワークフローには、工場内での標準コンポーネントの大量生産には MIG を使用し、現場での修理、既存の構造物の構造作業、またはシールド ガスの供給が現実的ではない作業にはスティックに切り替えることが含まれます。 溶接の調達とトレーニングに対する最も効率的なアプローチは、スティックと MIG を競合する代替ツールではなく、補完的なツールとして扱うことです。 — それぞれが互いの制限をカバーし、一緒になって事実上金属接合要件の全範囲に対応します。
コストの考慮事項: 初期投資と長期的な効率
初期費用ではスティック溶接が常に有利です。本格的な作業に適した基本的なスティック溶接機は、溶接機自体だけでなくワイヤ送給機構、シールドガスシリンダ、レギュレータ、およびワイヤスプールの供給も必要とする同等の MIG セットアップよりも大幅に安価で入手できます。趣味で時々使用する場合、小規模な修理作業、または予算に限りのある作業の場合、スティック溶接の参入障壁が低いことは真の利点です。
大規模な実稼働環境では、コストの状況が変わります。 MIG 溶接は移動速度が速く、溶接ごとの労働時間が短く、溶接後の清掃コストが最小限に抑えられるため、初期設備投資の増加を比較的早く相殺できます。連続的なワイヤ送給は、MIG オペレータが溶接に費やす時間を増やし、位置変更、電極の交換、スラグの洗浄にかかる時間を短縮することも意味します。これは、時間あたりの生産性の向上に直接つながります。大規模な製造契約を請け負う産業用バイヤーや溶接請負業者にとって、MIG 溶接の長期的なコスト効率により、より高額な先行資本要件が正当化されることがよくあります。
消耗品コストも同様のパターンに従います。スティック電極は単体では安価ですが、交換に費やす非溶接時間も含めた割合で消耗します。 MIG ワイヤとシールド ガスはユニットあたりの経常コストが高くなりますが、労働効率を考慮すると、高生産環境における溶接 1 インチあたりのコストは多くの場合競争力があります。 スティックと MIG のどちらを選択するかを決定する場合は、購入価格だけではなく、常に総所有コスト (機器、消耗品、労働力、清掃時間) を考慮する必要があります。