酸素燃料カットとは何か、そしてなぜ安全が最優先されるのか
酸素燃料切断は、燃料ガスと純酸素を組み合わせて高温の炎を生成する熱プロセスで、数インチの厚さの鉄金属を切断できます。機械的な切断方法とは異なり、酸素燃料は電気を必要とせず、現場や作業現場で使用でき、重い鋼板、構造部分、パイプを切断する最もコスト効率の高い方法の 1 つです。だからこそ、酸素燃料は 1 世紀以上にわたり、製造、建設、解体、回収作業の基礎となってきました。
酸素燃料切断を非常に強力にするのと同じ特性により、誤って取り扱われると非常に危険になります。このプロセスでは、加圧された可燃性ガス、純酸素、裸火、溶融金属スラグ、赤外線放射がすべてオペレーターのすぐ近くに置かれます。燃焼の三角形 (燃料、酸素、点火) を理解し、3 つすべてを制御することが、安全な酸素燃料実践の基礎です。 燃焼には 3 つの要素すべてが同時に必要です。 それらのいずれかを削除すると、反応が停止します。酸素燃料切断におけるすべての安全規則は、三角形の 1 つまたは複数の辺を管理するために存在します。
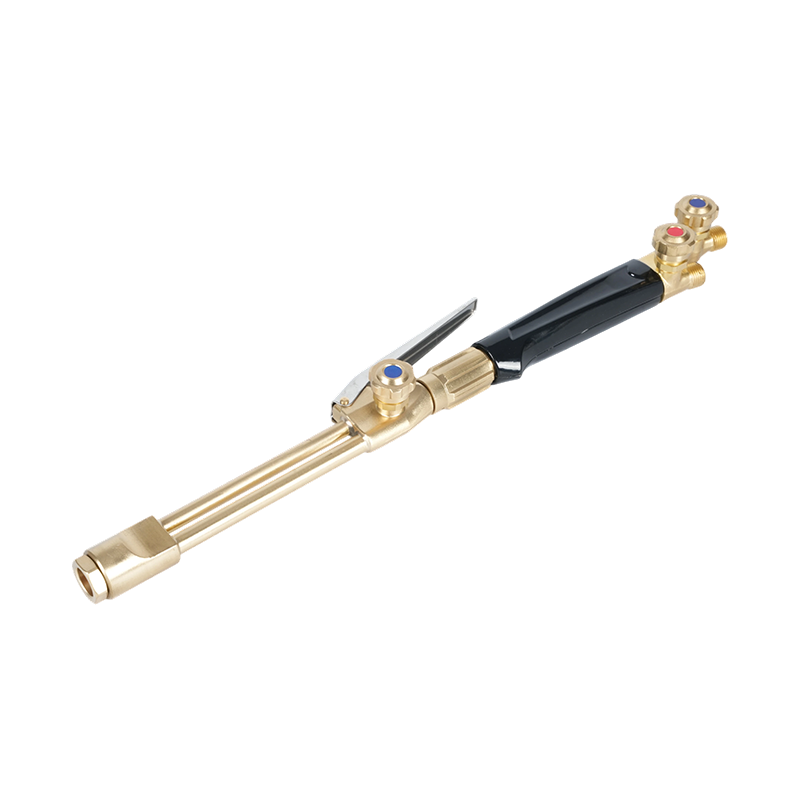
このガイドでは、次の分野で使用される主な燃料ガスについて説明します。 切断トーチ 、その炎の特性と危険性プロファイル、および使用する燃料に関係なく適用される重要な安全手順について説明します。
酸素を理解する: 燃料ではなく酸化剤
重要かつ誤解されやすい点: 酸素燃料切断における酸素は燃料ではなく、酸化剤です。 酸素は燃料ガスと化学的に結合して燃焼中に熱を放出し、切断トーチの中央オリフィスからの別の高圧酸素ジェットが実際に金属を燃焼させて切り口から排出します。
切断用途に使用される純酸素は、大気中に存在する 21% をはるかに上回る 99.5% 以上の純度で供給されます。これらの濃度では、グリース、オイル、ゴム、特定の金属など、通常は不燃性の物質が爆発的に発火する可能性があります。これは、酸素ボンベとレギュレーターの取り扱いを規定する最も重要な安全原則です。 オイルとグリースが酸素装置、バルブ、継手に触れないようにしてください。 酸素調整弁に石油潤滑剤が微量でも付着していると、シリンダーが開いたときに激しい火災や爆発を引き起こす可能性があります。
酸素ボンベは、立てて保管し、転倒しないように固定し、燃料ガスボンベから少なくとも 20 フィート (6 メートル) 離すか、高さ 5 フィート以上の耐火障壁で隔離する必要があります。使用中は酸素ボンベのバルブを全開にしてください。酸素バルブが部分的に開いていると、シートに圧力差が生じ、摩耗が促進され、漏れの危険性が高まります。
切断トーチ用のガス: 4 つの主要な燃料オプション
酸素燃料切断トーチの燃料選択肢の大部分を占めるのは、アセチレン、プロパン、プロピレン、MAPP ガスの 4 つのガスです。それぞれには、異なる化学組成、火炎温度、BTU 出力分布、酸素と燃料の比率の要件、および関連する安全プロファイルがあります。用途に適した燃料ガスを選択し、その特定のガス向けに定格された機器を使用することは、性能と安全性の両方の前提条件です。
アセチレン (C₂H₂): 最も熱い炎、最も高いリスク
アセチレンは、酸素燃料切断に最も広く使用されている燃料ガスであり、酸素燃料溶接に適した唯一の燃料ガスです。一般的な切断燃料の中で最も熱い炎を約 5,720°F (3,160°C) 、その熱の大部分(約 507 BTU)は内側の火炎円錐に集中します。このインナーコーンの濃度により、アセチレンに速い穿孔速度と切断端の熱影響部が最小限に抑えられ、精密切断、薄板から中板の加工、および切断部のすぐ隣の溶接品質が重要となるあらゆる用途に推奨されます。
ただし、アセチレンには他の燃料ガスよりも多くの安全上の制約があります。それ以上の圧力では化学的に不安定です 15 PSI (1 バール) ;高圧では、酸素が存在しないとアセチレンが爆発的に分解する可能性があります。このため、アセチレンシリンダーは中空ではありません。アセチレンを溶解して安定に保つ液体アセトンで飽和した多孔質の塊が充填されています。シリンダーを横に置いたり、急激に引き抜いたりすると、液体アセトンがホースとトーチに入り、先端から燃えている溶剤が滴り落ちます。
アセチレンシリンダーからの安全な取り出し速度は決して超えてはなりません 1時間当たりのシリンダーの総容積の7分の1。 この速度を超えると、アセトンがガスとともに多孔質物質から引き出されます。また、アセチレンは逆火、つまり火炎がトーチとホースを通ってシリンダーに向かって逆流する状態を非常に起こしやすいです。アセチレンを扱う場合は、燃料ラインと酸素ラインの両方に逆火防止装置を常に取り付ける必要があります。アセチレンは空気より軽い。漏れが発生した場合、それは上昇し、屋根のスペースに蓄積する可能性があります。その独特のニンニクのような臭いは、爆発下限の 2.5% に達するかなり前、2% 未満の濃度で検出できます。
プロパン (C₃H₈): 経済的、高 BTU、遅い貫通力
プロパンは酸素燃料切断用の最も一般的な代替燃料であり、主にアセチレンに比べてコストが大幅に低く、入手しやすく、保管が簡単であることが評価されています。およその炎温度を生成します。 5,122°F (2,828°C) — アセチレンより約 600°F 低い — しかし、総発熱量は 1 立方フィートあたり約 2,600 BTU と大幅に高くなります。重要なことに、プロパンはその熱のほとんどを室内で放出します。 外側の火炎円錐 インナーコーンではなく。これにより、アセチレンとは燃焼形状が逆転します。プロパンは、大きな質量の予熱に優れ、加熱や曲げ用途では非常に効率的ですが、切断の初期予熱時間が長くなり、切断開始までのピアシング速度が遅くなります。
プロパンでは燃料と酸素の比率が約 1:4 (プロパン 1 対酸素 4) が必要ですが、アセチレンの場合は 1:1 です。この酸素要求量の増加は、プロパン切断セットアップの酸素消費がより速くなることを意味し、オペレーターは大量切断作業のシリンダー計画にそれを考慮する必要があります。プロパンは空気より重いため、漏れが発生すると床レベルまで沈み、低地、床の排水溝、地下室にガスが蓄積するリスクが生じます。保管場所は床面で換気し、発火源を遠ざける必要があります。プロパン機器 (レギュレーター、ホース、トーチチップ) は、プロパン専用に評価されている必要があります。アセチレンホースとチップは交換できません。
プロピレン (C₃H₆): 中間点
プロピレンは、アセチレンとプロパンの間の性能を占めます。炎の温度範囲は約 4,800°F ~ 5,300°F 、合計発熱量は 1 立方フィートあたり約 2,400 BTU になります。プロパンと同様に、プロピレンは熱の大部分を外側のコーンに伝えますが、内側のコーンの BTU 値がプロパンよりも高いため、ピアッシング時間が短くなり、プロパンよりもアセチレンに近い切断プロファイルが得られます。プロピレンが完全燃焼するには燃料 1 部あたり 3.5 部の酸素が必要で、プロパンの比率 4:1 よりわずかに効率的です。
プロピレンの切断チップは、アセチレンと比較して燃焼速度が遅いことを考慮して、先端面に 1/16 インチのくぼみが設計されています (アセチレンの燃焼速度は 13.5 フィート/秒、アセチレンの場合は 29 フィート/秒)。アセチレンのチップをプロピレンとともに使用すると、炎が不安定で非効率になります。プロピレンは一般にアセチレンよりも燃焼ガスがきれいと考えられており、スラグの生成が少ないため、切断後の発生が減少します。構造切断作業のクリーンアップ時間。
MAPP ガス (メチルアセチレン-プロパジエン): 特殊用途
MAPP ガス — 技術的には、元のダウ ケミカル配合の中止後の MPS (安定化メチルアセチレン プロパジエン) — は、プロピレンと同様の炎温度と立方フィートあたり約 2,400 BTU の総発熱量を生成し、ほとんどの熱は二次コーンに集中します。燃料 1 部に対して酸素 2.5 部が必要です。他の代替燃料に対する MAPP の主な利点は、次のような性能です。 高圧水中切断用途 、水中解体など、圧力下での安定性が意味のある優位性をもたらします。標準的な表面切断の場合、MAPP はプロピレンやプロパンと比較してパフォーマンス上の大きな利点がなく、通常はより高価です。現在、その用途は主に、小型部品の加熱、ろう付け、および特殊な水中作業に限定されています。
一目でわかる燃料ガスの比較
| ガス | 炎温度 (°F) | 合計 BTU/CF | ピークヒートゾーン | O₂:燃料比 | ベストユース |
|---|---|---|---|---|---|
| アセチレン | ~5,720 | 1,470 | インナーコーン | 1:1 | 精密切断、溶接、修理 |
| プロパン | ~5,122 | 2,600 | アウターコーン | 4:1 | 加熱、曲げ、スクラップカット |
| プロピレン | 4,800~5,300 | 2,400 | アウターコーン | 3.5:1 | 一般的なカットでよりきれいな仕上がり |
| マップ/MPS | ~5,300 | 2,400 | アウターコーン | 2.5:1 | 水中切断、ロウ付け |
シリンダーとレギュレーターの安全性: 酸素燃料の安全性の基礎
酸素燃料事故のほとんどは、トーチの先端ではなく、シリンダーやレギュレーターのレベルで発生しており、加圧ガスの不適切な取り扱いにより、漏れ、火災、致命的な故障が発生する状況が生じます。どの燃料ガスが使用されているかに関係なく、以下の慣行は交渉の余地がありません。
必ずシリンダーのラベルをお読みください。 シリンダーは普遍的に色分けされているわけではありません。サプライヤーはシリンダーを任意の色に塗装できます。色のみに基づいてシリンダーの内容物を推測しないでください。各シリンダーには国連識別番号が付けられています。酸素は UN 1072、アセチレンは UN 1001、プロパンは UN 1978、プロピレンは UN 1077 です。シリンダーに読み取り可能なラベルがない場合は、使用しないでください。
シリンダーは別々に保管してください。 燃料ガスと酸素のシリンダーは、少なくとも 20 フィート離して保管するか、耐火壁で隔離する必要があります。どちらも直立して保管し、転倒を防ぐために固定構造に固定する必要があります。アセチレンシリンダーは常に直立状態にしておく必要があります。シリンダーが横になっている場合は、ガスを抜き出す前にアセトンが多孔質物質に再飽和するように、使用前に直立させて少なくとも 1 時間休ませてください。
使用前にレギュレーターを毎回検査してください。 レギュレーターのバルブ、シート、ネジ山にオイル、グリース、破片、物理的損傷がないか確認してください。汚染されたコンポーネントは使用前に専門家による整備が必要です。酸素ボンベのバルブを開くときは、レギュレーターの正面ではなく横に立って、バルブを全開にしてください。アセチレンの場合、シリンダーのバルブを 4 分の 3 回転以内に開きます。これにより、緊急時にバルブを素早く閉じることができます。代替燃料バルブは全開にすることができます。
毎回のセッションの前に圧力漏れテストを実行してください。 レギュレーターを取り付けた状態で、酸素を 10 PSI に設定し、シリンダーのバルブを閉じます。両方のゲージを 2 ~ 3 分間監視します。圧力降下は漏れを示しており、トーチに点火する前に漏れを特定して修理する必要があります。継手や接続部の漏れを見つけるには、石鹸水溶液を使用してください (決して直火ではありません)。燃料ガス側でもテストを繰り返します。
ホース、トーチ、チップの安全手順
酸素燃料ホースは、危険な交差接続を防ぐために設計により色分けされ、ねじ山が付けられています。 アセチレン (およびその他の燃料ガス) ホースは赤色で、左ねじを使用します。 、フィッティングナット全体に機械加工された溝によって識別できます。 酸素ホースは緑色で右ネジを使用しています 溝なし。この工学的な安全装置は、オペレーターが各ガスに対して正しい未改造のホースを使用している場合に限り、逆方向に正しい接続を行うことはできないことを意味します。アセチレンホースをプロパンや他の代替燃料に決して代用しないでください。プロパンはアセチレン定格ホースのインナーライナーを化学的に劣化させ、剥離してトーチチップやレギュレーターを詰まらせる可能性があります。
トーチに点火する前に、両方のホースを個別にパージしてください。レギュレーターを約 5 PSI に設定し、トーチ バルブを短時間開いてガスを流し、空気や汚染物質を追い出し、バルブを閉じます。パージにより、点火時に逆火を引き起こす可能性のあるホース内の混合ガスポケットのリスクが排除されます。
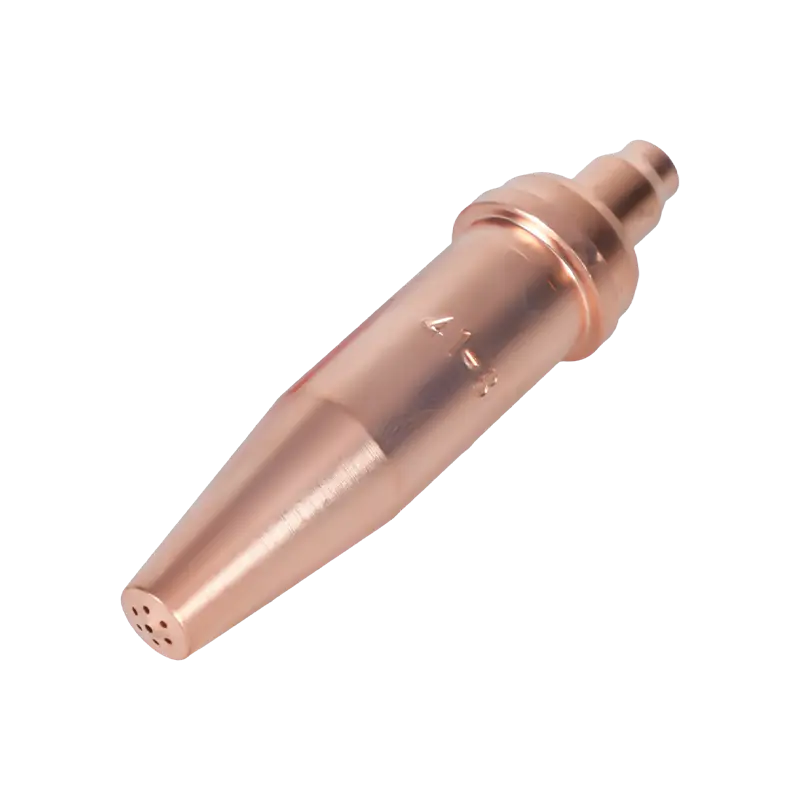
使用前に毎回トーチチップを点検してください。アセチレンチップの先端面は平坦またはわずかに凹面になっています。代替燃料チップは徐々に凹んでいます - プロピレン 1/16 インチ、MAPP 1/32 インチ、プロパンおよび天然ガス 3/32 インチ。燃料ガスに間違ったチップを使用すると、火炎の形状、効率、安定性が変化します。汚れたチップや詰まったチップは専用のチップクリーナーで掃除してください。オリフィスを拡大する可能性のあるワイヤーやドリルビットは決して使用しないでください。
トーチに点火するには必ずフリクション スパーク ライターを使用してください。マッチ、ブタン ライター、裸火は決して使用しないでください。 まず燃料バルブを開けて(約 4 分の 1 回転)、すぐに点火し、ゆっくりと酸素を導入して中性炎に調整します。中性の炎 (内側の円錐が明確に定義されており、フェザリングや過剰な酸素の曇りがない) が標準的な切断炎です。浸炭(過剰な燃料)炎は酸素が不足していることを示します。酸化炎(過剰な酸素)は、小さくて尖った内側の円錐を生成します。これは、カットに酸化物を導入するため、ほとんどの金属では避けるべきです。
バックファイア、フラッシュバック、緊急対応
トーチの 2 つの異なる故障には、即時の認識と対応が必要です。あ バックファイア 炎がトーチの先端に一時的に後退する現象で、通常は大きなポップ音を伴います。ほとんどの場合、チップがワークピースに接触したり、不適切な圧力で動作したり、チップが汚れたりすることが原因で発生します。ほとんどの場合、炎は自然に消え、先端が冷えて検査された後に再点火できます。バックファイアは警告サインであり、軽度の迷惑ではありません。これは、修正しないとさらに悪化する可能性がある状態を示しています。
A フラッシュバック 問題はさらに深刻です。炎はトーチ本体を通ってホース内を通ってシリンダーに向かって燃え戻ります。フラッシュバックは、トーチからの甲高いキーキー音やシューシューという音、トーチ本体の先端に目に見える炎がない持続的な炎、またはトーチのハンドルが異常に熱くなることで識別できます。逆火が発生した場合: 直ちに酸素トーチバルブを閉じ、次に燃料バルブを閉じます。最初に単純に燃料を止めないでください。酸素が流れ続けている間に燃料を取り除くと、炎がさらに奥に引き寄せられる可能性があります。両方のトーチバルブを閉じた後、両方のシリンダーバルブを閉じます。損傷がないか検査する前に、すべての機器が完全に冷えるまで待ってください。フラッシュバックが発生した機器は、専門家による検査と認定を受けるまで再使用しないでください。
逆火防止装置 (トーチ本体または燃料ラインと酸素ラインの両方のレギュレーター出口に取り付けられます) には、ホースやシリンダーに到達する前に逆火を阻止するように設計された逆止弁とサーマル カットオフが含まれています。これらは多くの管轄区域でアセチレン システムに対して必須であり、燃料の種類に関係なく、すべての酸素燃料セットアップに対して強く推奨されます。
個人用保護具と作業スペースの要件
酸素燃料切断では、火花、溶融スラグ、紫外線および赤外線放射、金属ヒューム、および燃焼副産物が発生します。個人用保護具は、これらすべての危険に同時に対処する必要があります。
目と顔の保護は交渉の余地がありません。切断に適切な色合いに評価されたフィルター レンズを備えた全面溶接シールド (通常、強度に応じて酸素燃料作業の場合は 3 ~ 6 の色合い) を安全メガネの上に着用すると、必要な光学的保護とスラグからの飛沫保護の両方が得られます。このプロセスでは、無防備な露出を繰り返すと角膜損傷を引き起こすのに十分な量の赤外線が生成されます。
身体を保護するためには、合成繊維よりもしっかりと織られた天然繊維が好まれます。ウールには天然の難燃性があります。デニムは適度な保護を提供します。合成繊維(ポリエステル、ナイロン、アクリル)は焦げるのではなく溶けて、火傷を劇的に悪化させます。革または難燃性の溶接ジャケット、革手袋、靴ひもが露出していない革ブーツは、切断作業に適した層状の保護を提供します。シャツの袖口がめくれたり、シャツの襟が開いたり、ズボンの裾が折り返されたりすることは避けてください。これらは、落ちてくる火花やスラグの溜まり場となります。
作業スペースは常に十分に換気されている必要があります。コーティング鋼、亜鉛メッキ鋼、または塗装鋼の酸素燃料切断では、母材やコーティングに応じて、酸化亜鉛、鉛化合物、その他の有毒な副産物を含む金属ヒュームが発生します。コーティングされた材料を切断する場合は、局所排気装置、または少なくとも金属ヒュームに対応した呼吸用保護具が必要です。切断を開始する前に、作業エリアから全方向に少なくとも半径 35 フィート (10 メートル) の可燃性物質を取り除く必要があります。また、切断位置からすぐには見えない可燃物にスラグが発火する可能性があるため、切断停止後少なくとも 30 分間は防火監視員を設置しておく必要があります。