The Short Answer—and Why It's Not Simple
はい、ステンレス鋼は軟鋼に溶接できます。この接合は実現可能であり、正しく実行された場合には構造的に健全であり、排気システム、食品加工機器、構造支持体、船舶用付属品、建築用金属工事など、すべての業界で実際の製造作業に使用され、これら 2 つの材料が定期的に組み合わされています。 The short answer is not in question.
答えを複雑にしているのは、それに続くすべてのことです。ステンレス鋼と軟鋼は、熱膨張率、熱伝導率、化学組成、腐食挙動が異なります。これらのそれぞれの違いにより、標準的な同材質溶接では発生しない破損モードが発生します。間違ったフィラーを使用して接合部を溶接すると、熱影響部が脆くなります。熱管理を誤るとステンレスが反り、軟鋼は反対方向に引っ張られます。ジョイントを密閉しないままにしておくと、屋外にさらされて数か月以内に軟鋼面に電気腐食が発生します。短い答えを正しく答えるには、アークが発生する前にこれらの変数をすべて理解する必要があります。
冶金学的課題: 熱、膨張、希釈
最大の問題点は、ステンレス鋼と軟鋼の 3 つの配合方法で熱に対する反応が異なることです。
まず、 熱膨張 。オーステナイト系ステンレス鋼 (製造現場で最も一般的に使用される 304 および 316 グレード) は、温度上昇ごとに軟鋼よりも約 50% 大きく膨張します。これらを溶接すると、両面の加熱が不均一になるため、溶接中にステンレス側が軟鋼側よりも大きく成長し、冷却中にさらに収縮します。この差動により接合部に残留応力が発生します。この応力は、溶接溶着物がそれを吸収するのに十分な延性がない場合、アセンブリが冷えるにつれて亀裂が発生します。
第二に、 熱伝導率 。軟鋼は、ステンレス鋼よりも約 3 倍の速さで溶接部から熱を伝導します。これは、熱がジョイントのステンレス側に集中し、より長く高温になる一方、軟鋼側は急速に冷えることを意味します。その結果、不均一な熱分布、不均一な歪みが生じ、溶接機が入熱を積極的に管理しないとステンレス側が過熱する傾向が生じます。
第三に、 溶接池の希釈 。 2 つの卑金属が溶接池に溶け込むと、それらの化学的性質が混合します。溶加材の化学的性質がこの希釈に対応できるように選択されていない場合(軟鋼から炭素を吸収し、ステンレスからクロムとニッケルの含有量をバランスさせる)、結果として生じる溶接溶着物には、強度と延性の両方を損なう脆いマルテンサイトまたはシグマ相構造が含まれる可能性があります。このため、このタイプの継手ではフィラーの選択が最も重要な技術的決定となります。
フィラーメタルの選択: ER309L が標準選択です
フィラー金属は、2 つの化学的に不適合なベース材料を橋渡しします。ステンレス側または軟鋼側だけでなく、希釈が発生した後に継手の両側に適合する溶接デポジットを生成するように配合する必要があります。
ER309L は、オーステナイト系ステンレスと軟鋼の接合部用の業界標準のフィラーです。 309L グレードには、特に炭素鋼による希釈を考慮して、標準のステンレス フィラーよりも高いクロム (23 ~ 25%) とニッケル (12 ~ 14%) の含有量が含まれています。軟鋼が溶接池に混ざって合金含有量が減少すると、309L 溶着物の開始時の化学的性質の上昇が補い、オーステナイト、延性、耐食性を維持した最終的な溶接組成が生成されます。 「L」の記号は、炭素含有量が低いことを示します。これは、ステンレス面の熱影響部における鋭敏化(粒界での炭化物の析出)のリスクを軽減する重要な要素です。さまざまなステンレスグレードにわたる溶加材選択の詳細なガイダンスについては、 用途別の推奨溶加材選択によるステンレス鋼の溶接に関するホバート ブラザーズ技術ガイド は、機械的性能要件と腐食性能要件の両方を考慮したグレード固有の推奨事項を提供します。
ER312 は、未知の軟鋼組成またはより高い炭素含有量を含むジョイントの場合の第 2 の選択肢です。 312 グレードは 309L よりもフェライト含有量がさらに高く、高希釈シナリオでの高温亀裂に対する耐性が向上します。 309L よりも高価で在庫が少ないため、通常の最初の選択ではなく、ベース材料の化学的性質が不確かな場合に正しい選択となります。
使用してはいけないもの: 軟鋼フィラー (ER70S-6 ワイヤーまたは同等品)。ステンレスと軟鋼の接合部に軟鋼のフィラーを使用すると、接合ラインで錆びる溶接堆積物が生成されます。 The stainless side is fine;溶接部自体が腐食します。標準的なステンレス フィラー (ER308L、304 ステンレスと 304 ステンレスの同じ材料のフィラー) も適していません。炭素鋼による希釈に耐えるために必要な合金含有量が高くなく、ステンレス側に不十分な耐食性の溶接部が生じる可能性があります。
溶接プロセス: TIG、MIG、およびオキシアセチレンのオプション
ステンレスと軟鋼の接合には 3 つのプロセスが一般的に使用されており、それぞれに明確な利点があります。
ティグ(GTAW) これは、精密作業、薄片材料 (3 mm 未満)、および溶接の外観が重要な用途 (食品サービス機器、建築用パネル、目に見える構造接合部など) に推奨されるプロセスです。 TIG を使用すると、オペレータは入熱、水たまりのサイズ、フィラーの添加速度を最大限に制御できます。アルゴン シールド ガス (ステンレス加工の場合は 100% アルゴン) により、スパッタが最小限に抑えられ、スラグのないきれいな溶接が生成されます。トレードオフは速度とスキル要件です。TIG ではアンペア数、トーチ角度、移動速度、フィラーの添加を同時に制御する必要があるため、高生産環境やプロセスに習熟していないオペレーターには不向きです。
ミグ (GMAW) ER309L ワイヤを使用した製品は、構造作業や重加工作業に最適です。 MIG は TIG よりも高速で習得が容易で、厚い材料セクションを効率的に処理できます。ステンレスから軟鋼の MIG 作業用のシールド ガスは通常、高アルゴン混合物 (98% Ar / 2% CO2、またはアルゴン、ヘリウム、CO2 の 3 混合物) です。 CO₂ 含有量が高い標準的な軟鋼シールドガスはステンレス側を酸化し、溶接部の耐食性を低下させます。
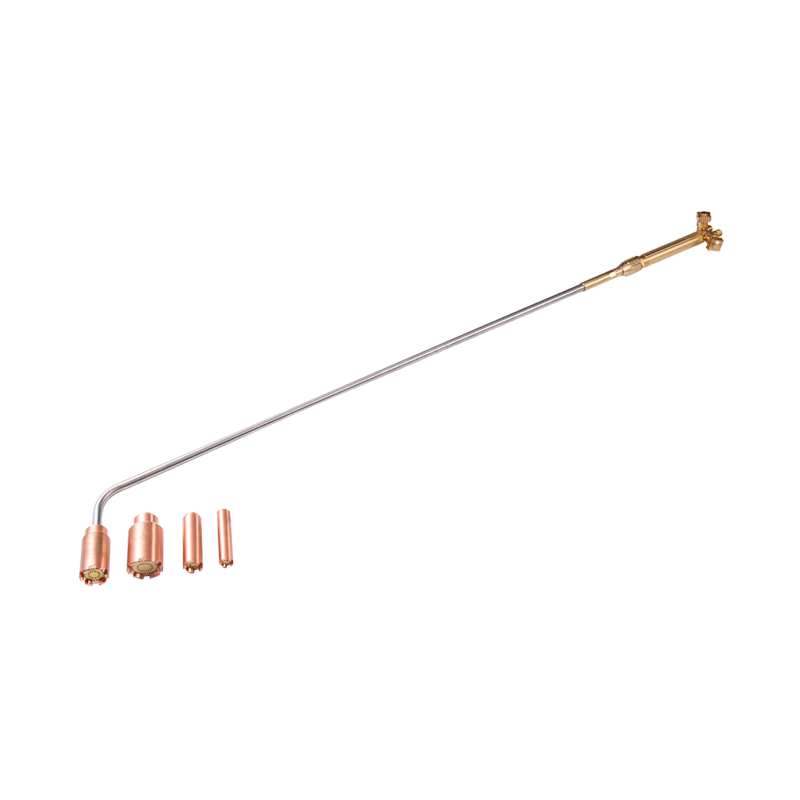
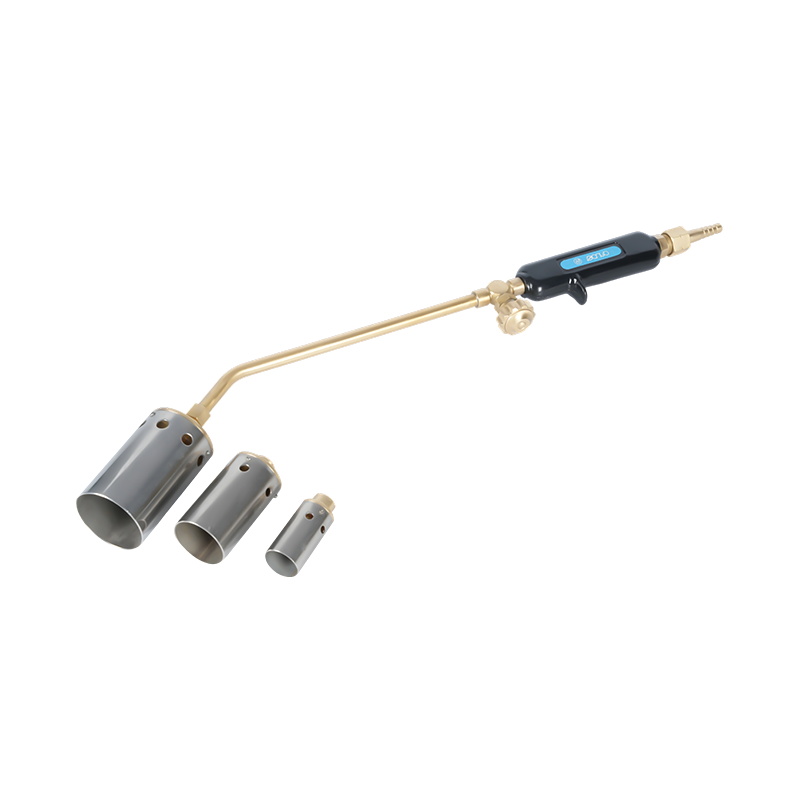
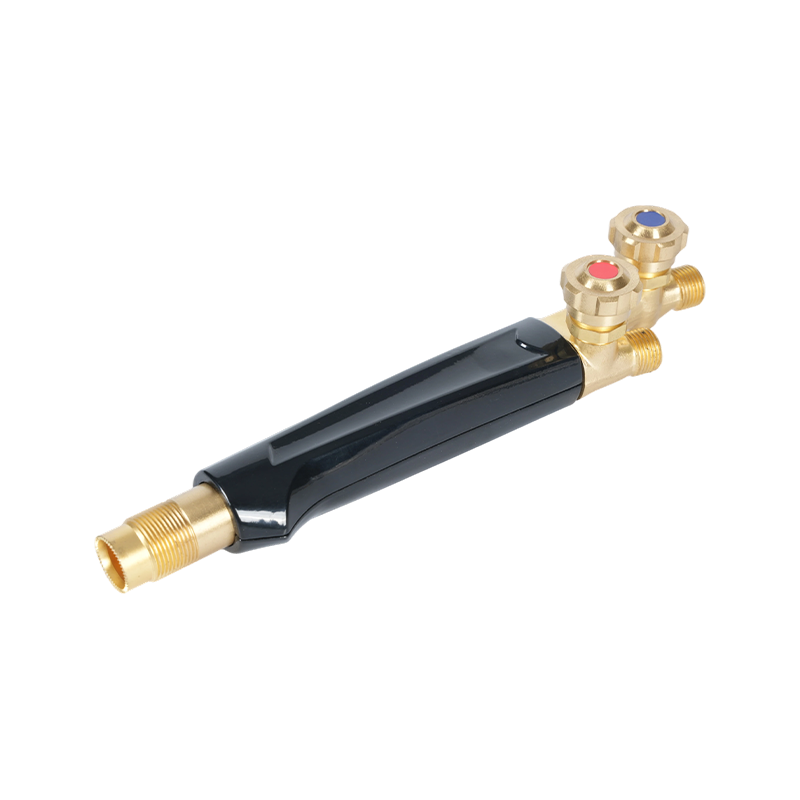
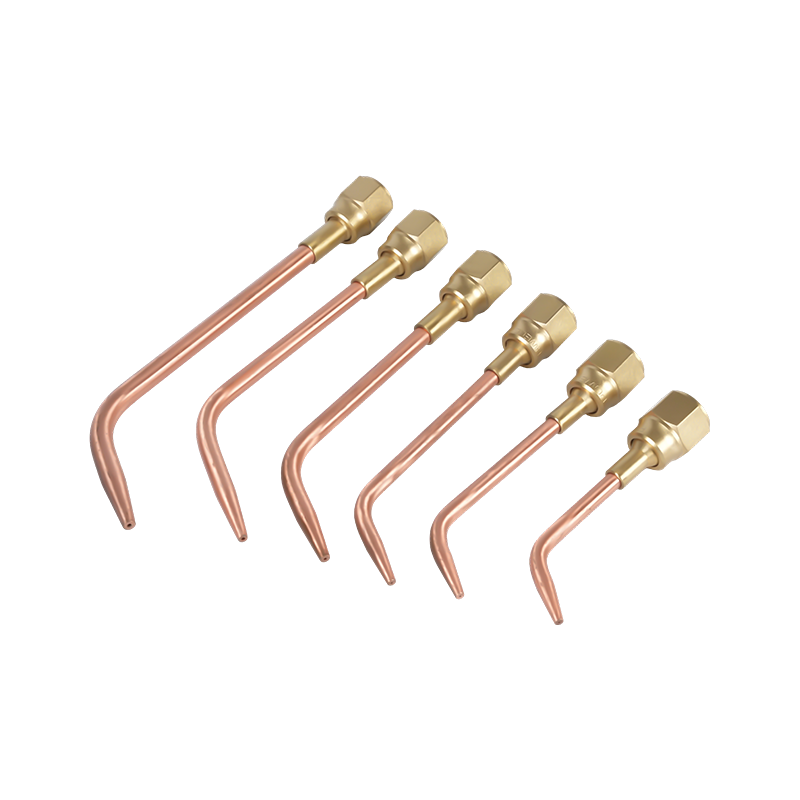
酸素アセチレン溶接 TIG装置が利用できない薄板や小さな断面の作業に適しています。直火は電気アークよりも熱の伝達精度が低く、ステンレス面が過熱しやすくなるため、このプロセスでは慎重な熱管理が必要です。中性炎、つまり酸素とアセチレンの比率が約 1:1 であることが必須です。酸化炎がステンレスの酸化クロム層を攻撃し、多孔性をもたらします。あ 精密作業用の小型酸素アセチレン溶接および加熱トーチ 薄い異種金属接合部に必要な微妙な火炎制御をオペレーターに提供します。 現場で使用するポータブルガス溶接および加熱トーチ この機能は、アーク機器が利用できない現場での修理や現場での製造にも拡張されます。 For the welding tips themselves, 耐久性の高い酸素アセチレン溶接トーチチップ handle heavier section work, while lightweight oxy-acetylene welding torch tips 熱制御が優先される、より薄いゲージの板金用途に適しています。
| プロセス | 最適な用途 | フィラー | スキルレベル | 熱制御 |
|---|---|---|---|---|
| ティグ(GTAW) | 薄いシート、精密、目に見える接合部 | ER309Lロッド | 上級者向け | 素晴らしい |
| ミグ (GMAW) | Structural, heavy fabrication, production | ER309Lワイヤー | 中級者 | 良い |
| オキシアセチレン | Thin sheet, field repair, no-power sites | 309Lロッド | 中級者 | 中等度 |
Heat Control and Distortion Management
ステンレスと軟鋼の溶接における熱管理は、両側の熱に対する反応速度が異なるため、同じ材料の溶接よりも要求が厳しくなります。目標は、ステンレス側が過敏化や過度の歪みが発生するほど高温に長時間さらされることなく、融合を達成するのに十分な熱を供給することです。
Several techniques address this directly. バックステップ溶接 —全体の移動方向と反対の方向に短い溶接セグメントを実行する—連続順溶接よりも接合部に沿って熱がより均等に分散され、ステンレスの歪みの原因となる熱集中が軽減されます。 間欠加熱 特にオキシアセチレンの作業に関連するものは、熱を加え、ステンレス側の温度をある程度下げるために一時停止し、その後再開することを意味します。これにより、ステンレスが歪みの閾値を超えて熱を蓄積するのを防ぎます。
クランプと固定具は、長いジョイントの場合はオプションではありません。ステンレス側はより膨張し、冷却が遅いため、溶接が進むにつれて固定されていない接合部が引っ張られ、ねじれます。フルビードを実行する前に一定の間隔で仮止めし、アセンブリを平らな治具プレートまたはストロングバックに固定すると、熱サイクルを通じてジョイントの位置が維持されます。ステンレス側にはステンレス専用のワイヤー ブラシを使用し、もう一方には専用の軟鋼ブラシを使用します。ステンレス表面への炭素鋼粒子の相互汚染により錆斑が生じ、時間の経過とともに腐食ピットに発展します。
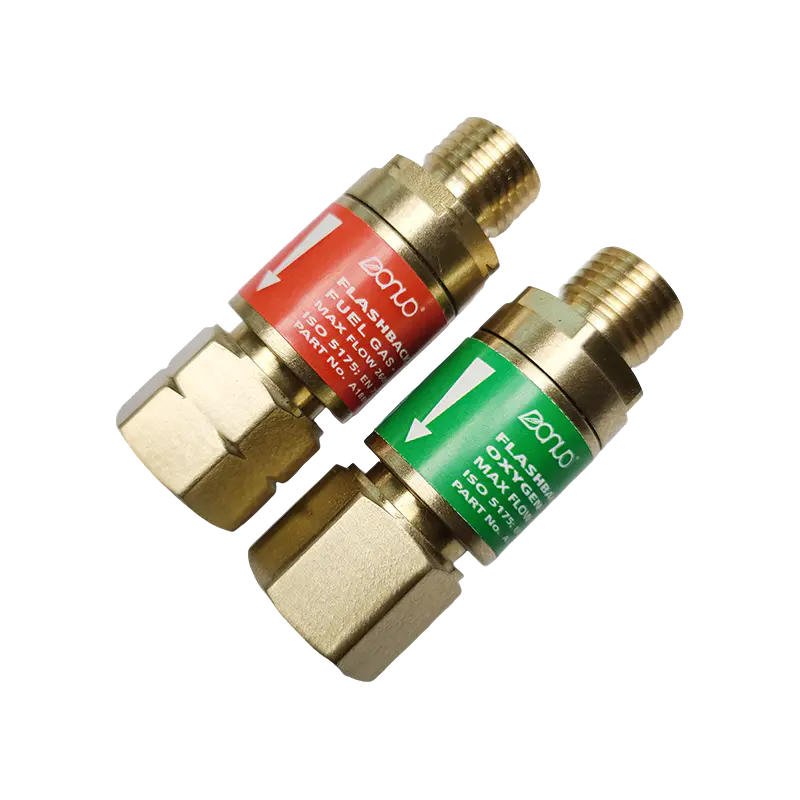
複数の溶接パスを実行する場合は、パス間で接合部が冷えるまで待ちます。ステンレスと軟鋼の接合部でホットパスにホットパスを重ねると、入熱が増大し、ステンレスの鋭敏化と軟鋼の熱影響部での過度の粒子成長の両方を引き起こす危険性があります。の 溶接安全用アセチレン逆火防止装置 長時間の溶接作業に使用される酸素アセチレン設定のトーチ入口に取り付ける必要があります。加熱サイクルを繰り返すとフラッシュバック現象を引き起こす圧力変動が生じる可能性があります。
溶接後の処理: 接合部を長期的に保護する
構造的に健全なステンレスと軟鋼の溶接は、仕事の半分にすぎません。未処理のまま放置すると、接合部は機械的に破損するずっと前に腐食により破損します。これは、存在する水分と電気的に接触している 2 つの金属がガルバニ電池を生成し、軟鋼側の錆が促進されるためです。
ガルバニック腐食 ステンレス鋼は軟鋼よりも電気化学的に貴であるために起こります。電解質(水分、湿度、塩水)の存在下では、軟鋼は犠牲陽極として機能し、単独の場合よりも早く腐食します。環境が攻撃的であればあるほど、このプロセスの実行は速くなります。屋内の乾燥した用途では、ガルバニック効果は最小限に抑えられます。屋外、海洋、または高湿度の環境では、接合部を積極的に保護する必要があります。
ステンレス側には、 不動態化 ASTM A967 に基づく硝酸またはクエン酸による処理により、溶接熱によって破壊された酸化クロム層が修復され、ステンレス表面が設計された耐食性レベルに戻ります。このステップは、食品サービス、製薬、船舶用ステンレスの製造における標準的な手法であり、ステンレス表面が腐食剤にさらされる可能性がある場合には省略すべきではありません。
軟鋼側では、 シーリングとコーティング が主な防御策です。軟鋼面に塗装、エポキシプライマー、またはジンクリッチプライマーを塗布すると、電気腐食を引き起こす湿気の経路が遮断されます。浸漬または海洋用途では、軟鋼側に接合された亜鉛犠牲陽極が鋼の代わりに優先的に腐食することにより電気化学的保護を提供します。適切なシーラントで溶接止端をシールすると、周囲の表面がコーティングされている場合でも、隙間腐食が始まる可能性がある最も脆弱な箇所である接合線自体での湿気の侵入が防止されます。
適切な溶加材、制御された入熱、および適切な溶接後処理を使用して施工されるステンレスと軟鋼の接合部は、周囲の構造の耐用年数に適合します。これらの手順のいずれかをスキップすると、寿命が大幅に短くなります。そのため、短い答え (「はい、できます」) が役に立つのは、その背後に完全なプロセスが含まれている場合に限られます。