スティック溶接とアーク溶接: 混乱を解消する
比較対象の 2 つは実際には別個のカテゴリではないため、この比較は開始前から人々をつまずかせます。 スティック溶接はアーク溶接の一種です — 隣に競合するプロセスがないこと。 「アーク溶接」は、電気アークを使用して金属を溶かすプロセスを総称する用語であり、スティック、MIG、TIG、およびフラックスコアはすべてこの傘に分類されます。
「スティック vs. アーク」という質問でほとんどの人が意味するのは、実際には「スティック vs. 他のアーク溶接プロセス (通常は MIG または TIG)」ということです。 Stick の正式名称はシールド金属アーク溶接 (SMAW) で、米国外では手動金属アーク溶接と呼ばれることもあります。年配の職人の間で「アーク溶接」というあだ名が付けられたのは、単に何十年もの間、誰もがデフォルトで使用していたアークプロセスだったからです。
スティック溶接 (SMAW) の実際の仕組み
スティック溶接機は、クランプに保持された消耗電極 (フラックスでコーティングされた金属棒) に電流を流します。ロッドをワークに当てるとアークが発生し、その熱で母材とロッド自体が溶けます。フラックス コーティングが燃え尽きると、溶接池の周囲にシールド ガスが生成され、冷却金属の上にスラグの層が残ります。これにより、大気中の酸素と窒素による継手の汚染が防止されます。
このスラグ層は、プロセスの寛容性とのトレードオフです。うまく機能するにはガンからシールドガスを供給し、比較的きれいな表面を必要とする MIG や TIG とは異なり、スティック電極はミルスケール、軽い錆、または塗装をまっすぐに焼き切ることができ、それでも健全な溶接を生成できます。コストは、次のパスが落ちる前にスラグを除去するために、パスごとにチッピングとワイヤーブラシのステップが必要になります。
スティック溶接プロセスと他のアーク溶接プロセス: MIG、TIG、フラックスコア
スティックがいくつかのアーク溶接プロセスのうちの 1 つとして正しく構成されたら、実際にジョブに影響を与えるメトリクスに関して他のプロセスとどのように比較するかがより有用な比較になります。
| 因子 | スティック(SMAW) | ミグ (GMAW) | ティグ(GTAW) |
|---|---|---|---|
| 設備費 | 最低 | 中等度 | 最高 |
| 屋外/風の強い場所での使用 | 素晴らしい | 貧しい | 貧しい |
| 表面処理が必要です | 最小限 | 重要な | 重要な |
| 溶接後のクリーンアップ | スラグのチッピングが必要 | 最小限 | 最小限 |
| 厚い素材に最適 | はい、3/8 インチ以上 | 薄い素材の方が良い | 薄い素材の方が良い |
| 学習曲線 | 中等度 to steep | 最も簡単な | 最も急な |
スティックの構造上の最大の利点は独立性です。シールドガスボトルがないため、ガスが風で飛ばされることがなく、スティックマシンは車輪で現場に運ぶのではなく、作業現場に運ぶのに十分な大きさです。 MIG は、移植性と引き換えに速度と学習曲線を大幅に短縮します。そのため、工場での製造作業が MIG によって支配されています。 TIG は速度と引き換えに制御と溶接の品質を優先するため、生産速度よりも外観と精度が重要な場合に選択されます。
スティック溶接が最適な場合
Stick は、他のプロセスが困難な状況でも活力を発揮します。屋外の構造作業、農場や牧場の修理、パイプラインの建設、および現場作業は、風によって失われるシールドガスがないため、一般的に好都合です。 3/8 インチを超える厚い構造用鋼 (プレートとビーム) はスティック溶接に適しており、このプロセスでは、最初に大規模な研削を行わずに、MIG 溶接の品質を損なう汚れた、錆びた、または塗装された金属を処理します。
機器のシンプルさでも優れています。スティック溶接機、いくつかの電極ボックス、およびアース クランプは、トラックの荷台に収まる完全なセットアップであり、固定工場から離れた場所で修理作業を行う人にとって重要です。
アークの向こう側: 溶接工場に他に必要なもの
アーク プロセスの選択は、ワークフローの一部にすぎません。ほとんどのスティック溶接ジョブは、アーク自体とは何の関係もないステップで始まり、終わります。鋼は通常、溶接テーブルに到達する前に所定のサイズに切断する必要があります。 溶接前の鋼材の準備とサイジングのためのハンドカッティングトーチ どうぞ — 酸素燃料切断は、プラズマテーブルを使用せずに現場で厚板を切断する標準的な方法であり続けています。
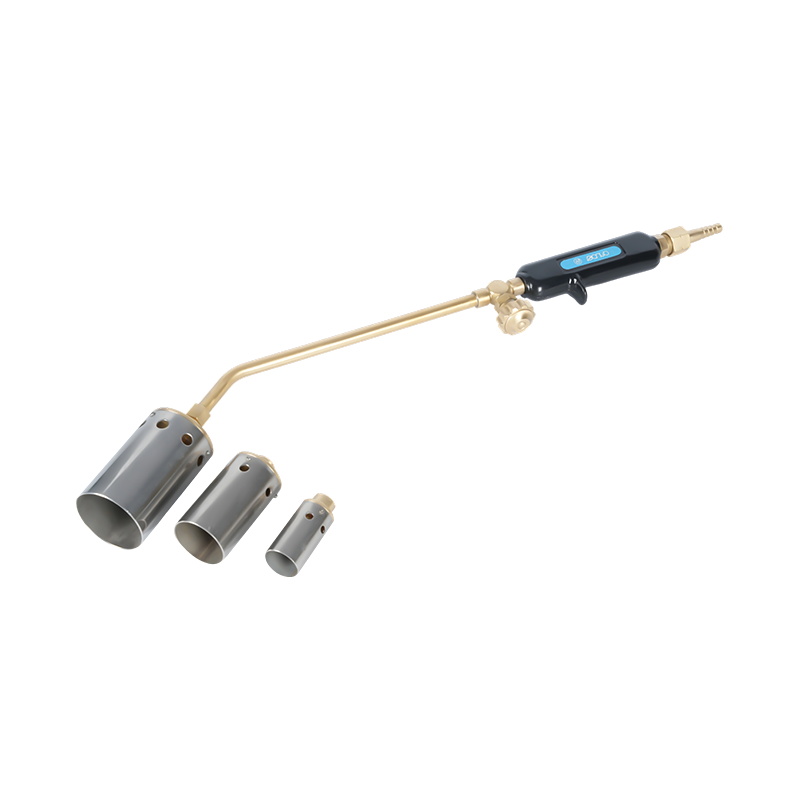
厚い部分には、溶接部が冷えるときに冷たい鋼を所定の温度まで上昇させるため、電極が接合部に接触する前に予熱を行うことで、亀裂が発生するリスクが軽減されます。 溶接前に厚い鋼を予熱するための酸素燃料加熱トーチ 単純なトーチチップを均一に温めるには重すぎる材料を踏むハンドル。仕事に合わせて炎のサイズを適切にすることも重要です — 金属の厚さに合わせた切断トーチチップ 切断面をきれいに保ち、準備作業と溶接後のトリミング作業の両方でガスの無駄を減らします。
アーク溶接装置の周囲での安全確保
アーク溶接には、同じ工場内で行われる酸素燃料作業とは別に、独自の危険が伴います。特にスティック機器では感電が最も懸念されます。 OSHA のアーク溶接および切断規格 特にそのリスクを軽減するために、接地、電極ホルダーの配置、およびケーブルの状態に関する要件を定めています。
スティック溶接が酸素燃料切断または加熱装置と作業スペースを共有する場合、ガス側の安全性にも同様の注意が必要です。適切に評価された ガス圧力調整器 シリンダー圧力を下流のトーチの安全限度内に維持します。 火がガスラインに逆流するのを防ぐ逆火防止装置 裸火につながるホースについては交渉の余地がありません。トーチ特有の注意事項を詳しく見るには、 切断トーチの操作に関する安全上の注意事項ガイド PPE、ガス管理、保守点検についてさらに詳しく説明します。