酸素燃料切断トーチがどれくらい熱くなるかを製造業者に尋ねると、炎について話しているのか、鋼について話しているのか、それとも切断そのものについて話しているのかによって、異なる答えが返ってくるでしょう。直接の答えは、酸素とアセチレンの火炎は内側円錐形で約 3,160°C (5,720°F) に達するのに対し、酸素とプロパンの火炎は約 2,828°C (5,120°F) でピークに達するということです。実際的な答えは、より有益です。酸素燃料による切断は、材料を溶かす炎ではなく、酸素と鋼の反応によって行われるため、実際にきれいな切断が行われる温度はより低いということです。
燃料ガスによる火炎温度
以下の温度値は、中性炎、乾燥ガス、および良好な状態のトーチを想定しています。これらは基準点であり、すべてのハンドルのすべてのノズルで保証される値ではありません。
| 燃料ガス | 酸素中の最大火炎温度 | 一般的な使用方法 |
|---|---|---|
| アセチレン | 約3,160°C (5,720°F) | 切断、溶接、ろう付け;集中した熱 |
| プロパン | 約2,828°C (5,120°F) | 切断、加熱、スカーフ;より大きな予熱 |
| プロピレン | 約2,850°C (5,160°F) | 切断、ロウ付け;バランスが良い |
| MAPPガス | 約2,900°C (5,250°F) | ろう付け、切断、はんだ付け |
| 天然ガス | 約2,770°C (5,020°F) | 大量の植物の切断 |
アセチレンは依然として集中熱伝達のトップの位置を維持しています。プロパンはより広い炎を生成し、より広い範囲を予熱できますが、ピーク温度は低くなります。そのため、多くの工場では、精密な切断や溶接にはアセチレン、重度の予熱や一般的な生産切断にはプロパンの両方を保管しています。
内側の円錐を読む
中性の酸素アセチレン炎の内側の火炎は最も高温の領域です。トーチを浸炭炎から中性炎に調整すると、内部の円錐が鮮明になり、温度は最高値近くまで上昇します。柔らかくぼろぼろの円錐は、混合が正しくなく、ガス圧力が変化していないにもかかわらず、実効切断温度が低下していることを意味します。
実際のアセチレンとプロパンの比較
この表は、集中熱源が必要な場合にアセチレンが使用される理由を説明しています。プロパンはコストが安く、より柔らかく大きな炎を与えます。鋼板の切断にはどちらのガスでも使用できますが、先端のデザインはガスに適合する必要があります。アセチレン用のサイズのチップはプロパンでは適切な火炎構造を生成しません。また、その逆も同様です。
切断温度が火炎温度ではない理由
酸素燃料切断では鋼を溶かすことはありません。予熱炎を使用して低炭素鋼を発火温度まで上げ、その後、高圧の酸素流を加熱ゾーンに送ります。鉄は急速に酸化し、熱を放出して表面下の切断作用を維持します。
予熱と切断酸素流
低炭素鋼の場合、予熱は小さなゾーンを約 870°C ~ 930°C (1,600°F ~ 1,700°F) にするだけで済みます。切断用酸素が流れると、酸化反応によって熱の大部分が供給され、切断面を動かし続けます。炎だけでは同じ板をすぐに溶かすことができないにもかかわらず、切断トーチが厚い板をスライスできるのはこのためです。
なぜ熱い炎が必ずしも早く切れるとは限らないのか
炎が熱すぎると、酸素の流れがきれいな切り口を確立する前に上端が溶けてしまう可能性があります。その結果、上端が丸くなり、スラグが重くなり、移動速度が遅くなります。正しいアプローチは、中性火炎を設定し、プレートの厚さに応じて適切なサイズのチップを使用し、切断酸素がメルト ラインよりも先に進む速度で移動することです。
酸素純度が上限を決める
酸素燃料切断の場合、酸素純度は温度方程式の一部です。工業用切断酸素は通常 99.5% 以上です。純度が低下すると、酸化反応が遅くなり、切り口が不均一になり、切断にはより多くの予熱が必要になります。トーチは正しい炎温度を表示できますが、酸素供給源が汚染されている場合は切断がひどくなります。
これは、酸素燃料切断が低炭素鋼にはうまく機能するが、ステンレス鋼やアルミニウムにはうまく機能しない理由も説明します。これらの金属は同じ反応を持続しない酸化物を形成するため、火炎温度が高くても切断が容易になるわけではありません。
実用的なトーチとチップの選択
温度の数値は、機器に接続されているときに最も重要になります。燃料ガスは熱の上限を設定しますが、トーチの先端はその熱がどこに届けられるか、そして切断条件下で炎がどの程度安定するかを制御します。
先端サイズと炎の形状
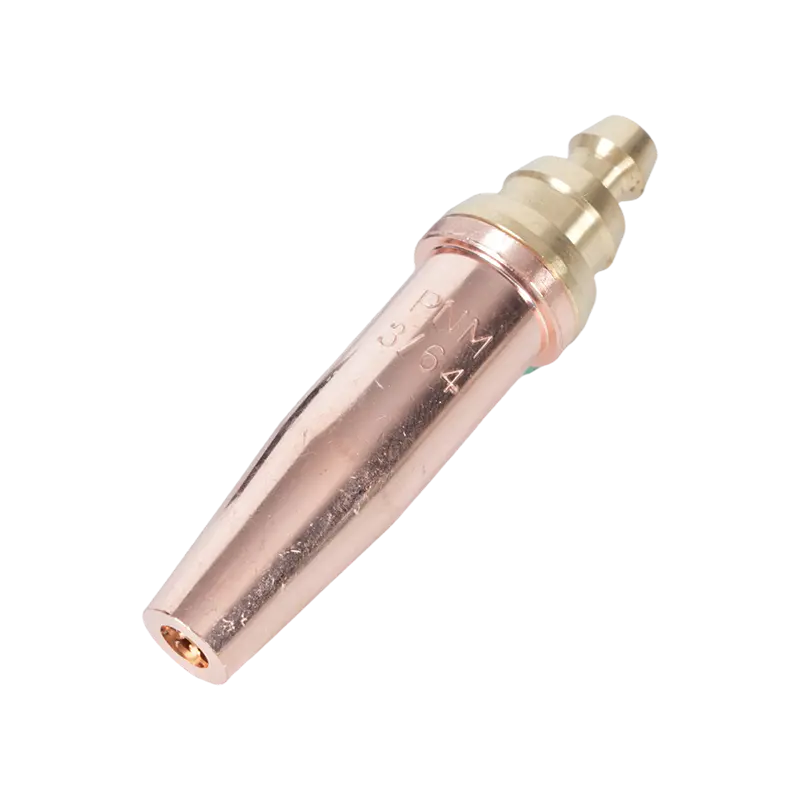
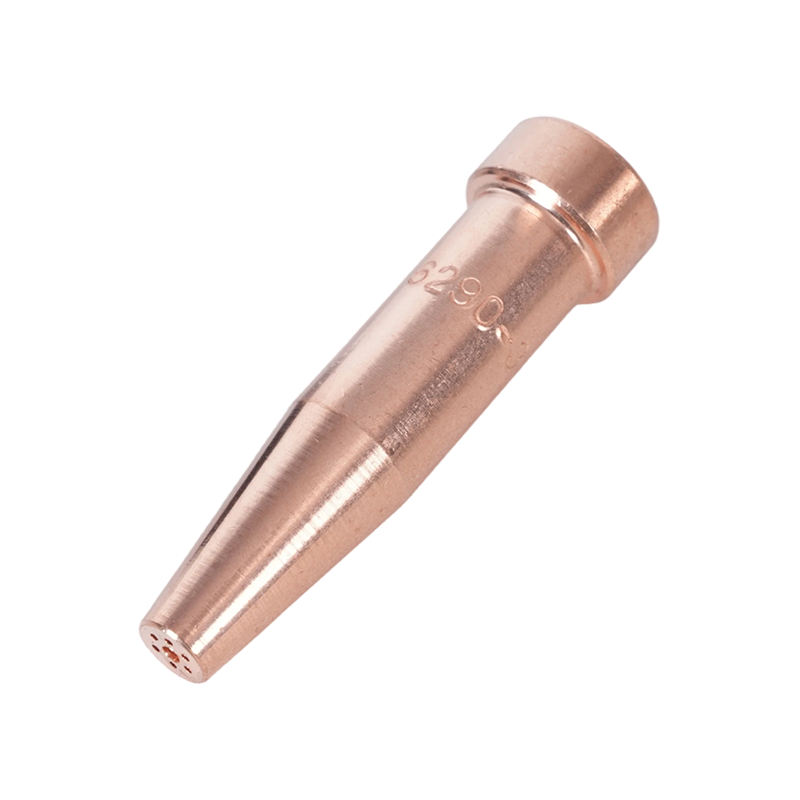
オペレーターが温度制御の違いを感じる最初の場所は、こて先の選択です。先端が小さすぎると、予熱炎は切断前の発火温度を維持するのに必要な入熱が不足します。それが大きすぎると、炎が上端を過熱し、切り口を広げます。アメリカン スタイルのトーチの場合、信頼できる出発点は、トーチ ハンドルと燃料ガスの両方に適合するチップです。 アメリカンスタイルトーチ用6290シリーズアセチレン切断チップ 。これらのチップはインナーコーンの安定性を維持し、切断温度をその位置に集中させます。
 6290 シリーズ アセチレン切断チップ ノズル アメリカン スタイル切断トーチ サプライ用 WELDMAN は、アメリカン スタイルの切断トーチのサプライヤーおよび会社、卸売 6290 シリーズのトップ中国 6290 シリーズ アセチレン切断チップ ノズルです。 製品を見る→
トーチ本体と定格定格
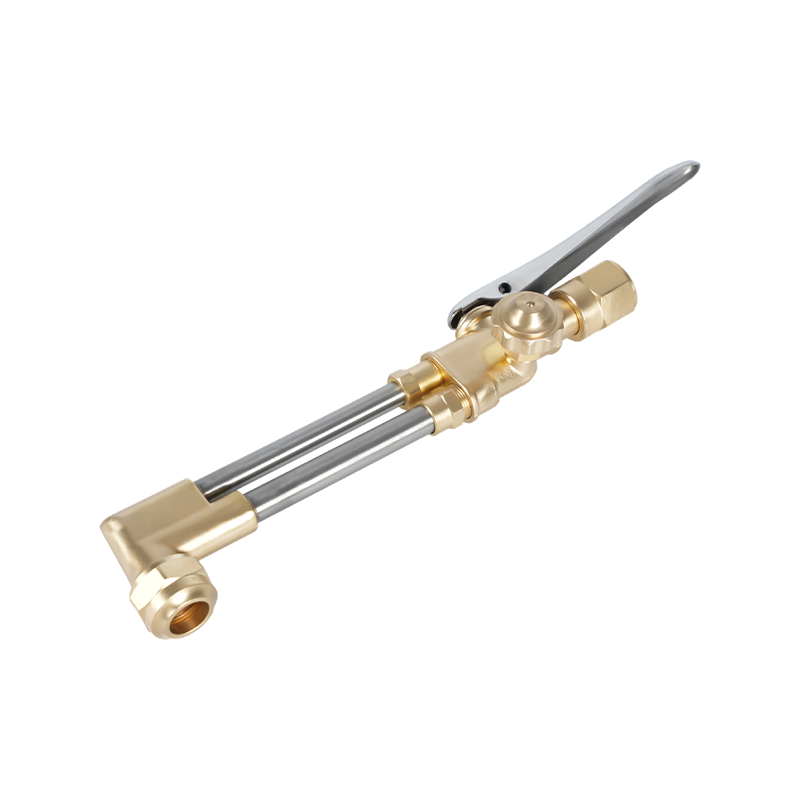
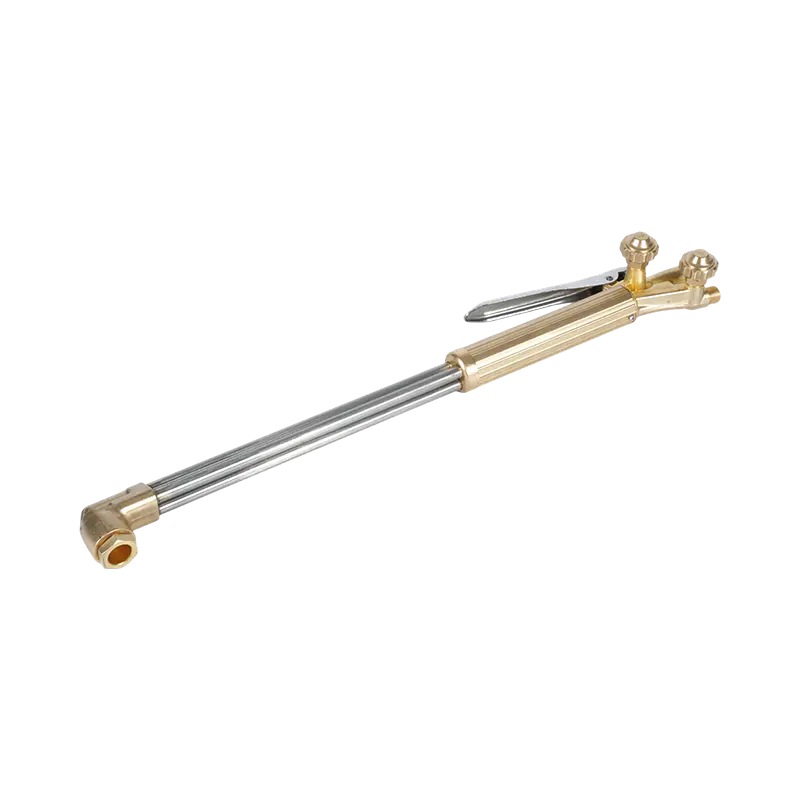
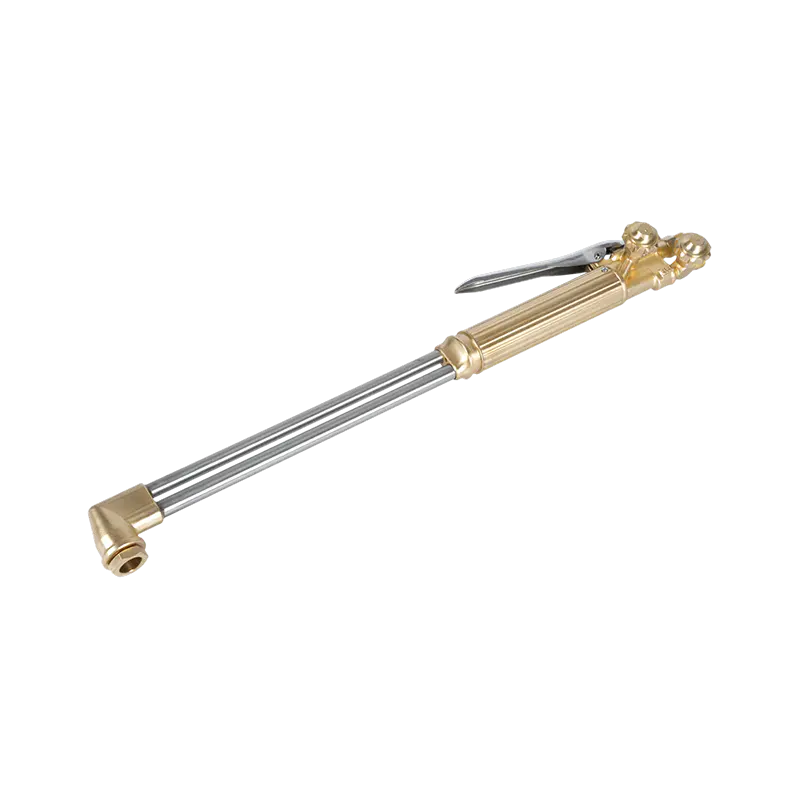
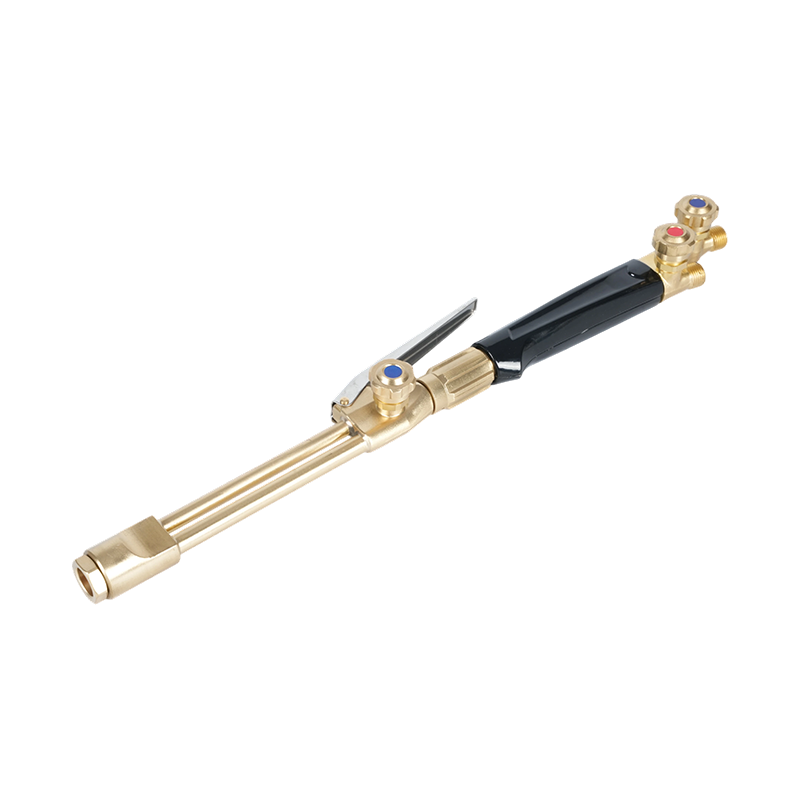
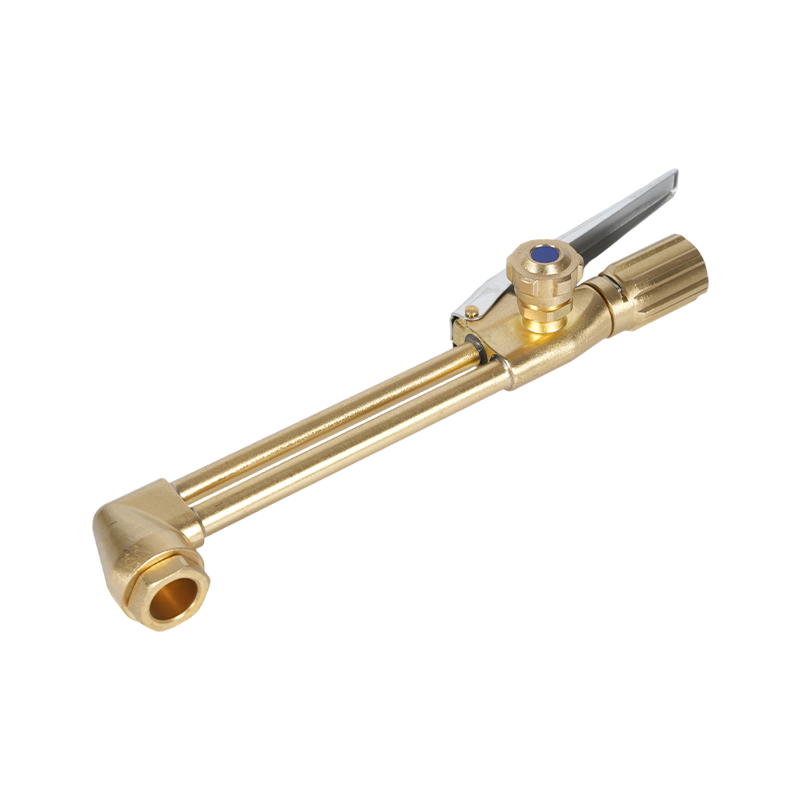
トーチ本体は、オペレーターの手の温度の感じ方も変化させます。軽量のトーチは短時間の作業には快適かもしれませんが、プレート上で長時間の切断を行う場合は、耐久性の高い設計が同じ先端角度を維持してオペレータの疲労を軽減し、バルブ付近の温度を低く保ちます。あ 頑丈なハンドヘルド酸素アセチレン切断トーチ 適切に位置合わせされたチューブを使用すると制御が容易になり、プレートの全長にわたってより安定した切断温度が得られます。
 B400 ヘビーデューティハンドヘルド酸素アセチレン切断トーチのサプライヤー、卸売コム WELDMAN は、中国のトップ B400 ヘビーデューティ ハンドヘルド酸素アセチレン切断トーチ サプライヤーおよび会社であり、卸売 B400 ヘビーデューティ ハンドヘルド オキシ... 製品を見る→
ガス供給とレギュレーターのセットアップ
レギュレーターは温度チェーンの一部です。レギュレータがドリフトまたはクリープすると、先端が同じであってもガスの速度と炎の形状が変化します。チップのサイズに記載されている圧力から始めて、中性の炎を設定し、内側のコーンがカリカリになるまで微調整します。チェックの完全なシーケンスについては、次の手順から始めてください。 切断トーチチップの選択、セットアップ、およびメンテナンスガイド では、ノズルのサイズ、座面、およびよくあるセットアップの間違いについて説明します。
安全性とガスの取り扱い
酸素燃料切断を実用化するのと同じ高温により、数秒で重大な火災が発生する可能性があります。酸素継手内の数グラムのオイル、ホースのひび割れ、またはフラッシュバック防止装置の紛失により、通常の切断が工場の緊急事態に変わる可能性があります。
圧力、逆火防止、ホース
高い火炎温度は、燃料ガスが酸素ホースに逆流できない場合にのみ安全です。逆止弁だけでは逆火を止めることはできません。適切な酸素アセチレン逆火防止装置。 B288 シリーズ オキシアセチレン逆火防止器 ラインをさらに上流に移動する前に反応を停止します。オペレーターは、ホース、シリンダー継手、レギュレーターの接続を定期的に検査する必要もあります。ルールの完全なセットについては、次の概要で説明されています。 酸素燃料トーチの安全上の注意事項 しかし、簡単に言うと、オイルもホースも損傷せず、即席の修理もありません。
 B288 シリーズ オキシ アセチレン逆火防止装置のサプライヤー、卸売会社 - NING WELDMAN は、中国の B288 シリーズ オキシ アセチレン フラッシュバック アレスタのトップ サプライヤーおよび会社であり、卸売 B288 シリーズ オキシ アセチレン フラッシュバック アレスタです。 製品を見る→
切断トーチの温度を調整する
切断設定を選択するときは、最終的な答えではなく、出発点として温度表を使用してください。燃料ガスが熱の上限を決定し、先端の設計が熱の供給場所を制御し、安全装置がシステムが使用可能かどうかを決定します。トーチ、ハンドル、ガスの構成をプレートの厚さとデューティ サイクルに一致させたい場合は、 弊社のエンジニアリングチームにお問い合わせください 動作条件に応じて。