適切に調整された酸素アセチレン トーチに点火すると、内側の円錐の先端は 5,600°F ~ 6,300°F (3,100 ~ 3,480°C) の間に位置します。そのため、アセチレンは、純酸素で燃焼すると、手持ち式の溶接や切断装置で使用される一般的な燃料ガスの中で最も高温になります。これらの数字は単なるトリビアではありません。これらは、トーチがどの金属を溶接できるか、プレートをどのくらいの速さで切断できるか、そしてなぜ逆火防止がガスラインに必要なのかを示します。
実際に最も気温が高い場所
オキシアセチレントーチからの炎は、単一の均一な熱の球ではありません。アセチレンと酸素が最初に混合して反応する鋭い内部円錐と、より低温のより大きな外部エンベロープを備えています。内側の円錐の先端の温度は、アセチレン トーチが約 5,600°F に達すると言われるときに引用される数字です。この集中ゾーンは、最大の熱入力が必要な場合にワークを配置する場所です。
3 つの一般的な炎設定では、わずかに異なる温度が生成されます。
- 中性炎 (酸素とアセチレンがほぼ等しい): 約 5,600°F (3,100°C)。溶接池に炭素や過剰酸素を加えないため、ほとんどの溶接やろう付けに最適です。
- 浸炭炎 (過剰なアセチレン): 約 5,000 ~ 5,400°F。炭素が豊富なゾーンを残します。硬化肉盛には役立ちますが、きれいな鋼の溶接には役立ちません。
- 酸化炎 (過剰酸素): 範囲の上部、最大約 6,300°F に達する可能性があります。より熱く燃えますが、酸素が追加されます。主に真鍮や青銅の加工や一部の切断作業に使用されます。
純粋なアセチレンは、酸素ボンベを使用せずに空気中で燃焼すると、約 4,000°F (2,200°C) までしか到達しません。酸素の供給によって炎が 5,000°F を超える温度まで上昇するため、本格的な切断や溶接には完全な酸素アセチレン リグが標準となります。
アセチレンと他の燃料ガスとの比較
アセチレンはトーチに入れることができる唯一の燃料ではありませんが、中立設定で最も高い炎温度を生成します。アセチレンとプロパンやプロピレンなどの安価な燃料を比較検討する場合、性能差のほとんどは温度差で説明されます。
| 燃料ガス | 酸素燃料炎温度(おおよそ) | 一般的な使用方法 |
|---|---|---|
| アセチレン | 5,600~6,300°F (3,100~3,480°C) | 切断、溶接、ロウ付け、加熱 |
| プロパン | ~4,100°F (2,250°C) | 切断、加熱、ロウ付け |
| プロピレン | ~5,200°F (2,870°C) | 切断、加熱 |
| MAPPガス | ~5,300°F (2,930°C) | ろう付け、はんだ付け、軽切断 |
| 空気-アセチレン | ~4,000°F (2,200°C) | 軽ろう付け、はんだ付け、空調工事 |
アセチレンとプロパンが酸素で燃焼すると、プロパンはアセチレンより約 1,500°F 低くなります。プロパンでも鋼板を切断できますが、予熱に時間がかかり、切断速度が低下し、プロパン専用のチップが必要になります。また、アセチレンはより集中したヒートゾーンを生成するため、溶接の品質と速度が重要な場合にフィッターが何度もアセチレンを利用するのです。
これらの温度が金属にとって何を意味するか
炎の温度は天井を設定します。実際に何が起こるかは、熱がどれだけワークピースに届くかによって決まります。トーチが提供できる融点と比較したおおよその融点は次のとおりです。
| 材質 | 融点(およそ) | オキシ-アセチレンの結果 |
|---|---|---|
| アルミニウム | ~1,220°F (660°C) | 簡単に溶けます。ロウ付けや薄物作業に使用するトーチ |
| 真鍮/青銅 | ~1,700–1,900°F | 溶ける。通常は酸化炎でろう付けされる |
| 銅 | ~1,980°F (1,084°C) | 溶ける。ろう付けと加熱に使用されるトーチ |
| 鋳鉄 | ~2,200°F (1,200°C) | 溶ける。鋳鉄棒で溶接可能 |
| 炭素鋼 | ~2,500–2,800°F (1,370–1,540°C) | 溶接や切断が容易に行えます |
| タングステン | ~6,170°F (3,410°C) | ハンドトーチでは溶けない |
この表は、よくある質問にも答えています。炎が 6,300°F に達し、タングステンが約 6,170°F で溶ける場合、なぜトーチではタングステンが溶けないのでしょうか?なぜなら、ワークピースは炎の最高温度を経験することがないからです。熱い内側のコーンは小さいため、熱は周囲の空気、トーチ本体、および金属自体を介した伝導に継続的に失われます。タングステンのブロックの上に 6,000°F の炎を通過させると、表面は非常に熱くなりますが、熱が放散する前に融点に達するのに十分なエネルギーを蓄積することができません。
鋼を切断する場合、プレート全体を溶かす必要はありません。トーチは鋼鉄を真っ赤に光るまでおよそ 1,600 ~ 1,800°F に予熱し、酸素レバーがその場に純酸素を噴射します。急速な酸化という意味で鋼が燃え、溶融酸化物が切り口から吹き出します。これが、切断トーチに別個の酸素噴射が備わっている理由であり、切断チップの設計が炎の温度と同じくらい重要である理由です。
提供する熱を変える現実世界の要因
2 つの同一のトーチは、消耗品とガス設定に基づいて大きく異なる動作をする可能性があります。切削チップのサイズが間違っている場合、シートに傷がある場合、または圧力がかかっていない場合は、ワークピースが十分に熱くならないにもかかわらず、炎は正常に見えることがあります。
- チップのサイズと状態。 厚板用のサイズのチップには大きなポートがあり、より多くの熱を供給します。先端が磨耗したり汚れたりすると、炎が歪み、切断が遅くなります。
- ガス圧。 低すぎると炎が弾けたり逆流したりします。高すぎると先端から浮いてしまいます。どちらの条件でも、実際に金属に伝わる熱は減少します。
- 職場からの距離。 最も熱いゾーンは、内側のコーンの先端から約 1/8 ~ 1/4 インチのところにあります。トーチを遠ざけると、驚くほど早く温度が下がります。
- ワーク質量。 重い鋳物は薄いシートよりも早く熱を奪います。チップを大きくするか、予熱を長くすることで補います。
- 酸素の純度。 酸素は少なくとも 99.5% である必要があります。汚染されたガスにより炎の温度が下がり、切り口が粗くなります。
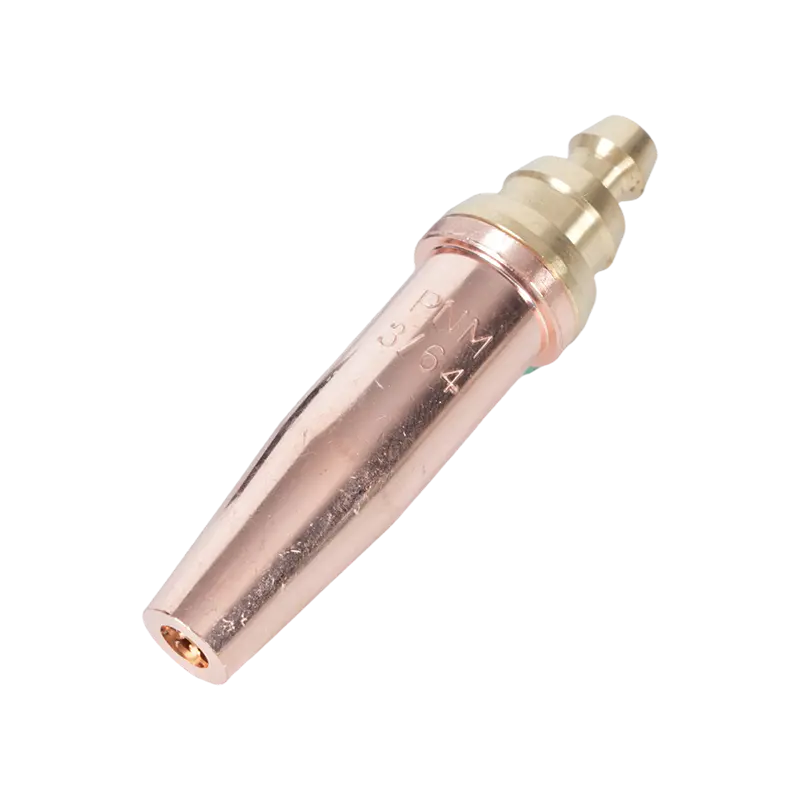
これらの変数が、ショップがさまざまなサイズのチップを引き出しに保管している理由です。きれいな鋼材の重切削では、6290 シリーズなどの適切なサイズの米国標準アセチレン チップが、作業に必要な予熱と切削ジェット流を供給します。
 6290シリーズ アメリカンスタイルトーチ用アセチレン切断チップノズル このアセチレンチップは 1 mm ~ 300 mm の切断厚さをカバーし、A735 および A623 トーチに適合するため、さまざまな鉄鋼加工に 1 つのノズルを必要とする工場にとって多用途の選択肢となります。 製品を見る→
炎を一定に保つトーチを選ぶ
トーチ本体とハンドルは、ガスを適切な比率で混合し、炎を安定に保つ役割を果たします。しっかりとした構造のハンドトーチは、バルブを適切に密閉し、先端をしっかりと保持し、何年も同じ炎特性を提供し続けます。手持ちでの切断、修理、メンテナンス作業には、B400 クラスの頑丈な酸素アセチレン ハンド トーチを使用すると、快適なハンドルの長さとほとんどの店舗が必要とするガス流量が得られます。
 B400 耐久性の高いハンドヘルド酸素アセチレン切断トーチ 鍛造真鍮ヘッドとデュアルチューブ設計は、厚さ 300 mm までの鋼の切断をサポートし、交換可能なアセチレン ノズルとプロパン ノズルにより、柔軟なヘビーデューティ用途に対応します。 製品を見る→
どのトーチを選択する場合でも、消耗品は作業に合わせて用意してください。切断アタッチメントとハンドトーチは同じチップ ファミリを使用できますが、内部ガス通路が異なるため、メーカーのチップ チャートを使用してください。チップの選択とケアに関する同じ原則については、以下で詳しく説明します。 切断トーチチップの選択とメンテナンス .
熱とフラッシュバックの安全性
6,000°F の範囲の温度は鋼を切断するだけではありません。これらは近くにある可燃性のものに引火し、フラッシュバックが非常に危険になります。炎が先端に消えてトーチ本体またはホース内で燃え続けるとフラッシュバックが発生し、数秒で機器が破壊され、オペレーターが負傷する可能性があります。最も直接的な保護は、トーチとレギュレーターの間に取り付けられた逆火防止装置です。酸素アセチレンの作業では、B288 シリーズなどの高品質モデルが逆流を止め、火炎がラインに上る前に消火します。
 B288 シリーズ オキシアセチレン逆火防止器 トーチとレギュレータの間に設置されるこのアレスタは、火炎の移動とガスの逆流を防止し、酸素アセチレン切断および溶接作業に不可欠な安全性を提供します。 製品を見る→
すべてのシリンダーを高圧源として扱います。アセチレンバルブを約 4 分の 3 回転開き、点火前にホースをパージし、酸素継手の近くではオイルやグリースを決して使用しないでください。トーチが繰り返し逆火する場合は、再点火する前にすべてを停止し、先端、シート、ホースを点検してください。標準的な切断トーチの安全上の注意事項を段階的に守り、消火器を手の届くところに置いてください。
アセチレン トーチは、酸素と結合すると約 5,600 ~ 6,300°F まで十分に熱くなり、ほとんどの一般的な金属の溶接、鋼板の切断、電動工具では簡単に対応できないろう付けや加熱作業に対応します。本当のスキルは、炎の温度をワークピースで有用な熱に変換することです。適切な先端、正しいガス設定、そして信頼できるトーチと安全ライン、そして製造業者がサポートするものです。 溶接および切断装置 社内。